
ప్రచురణ: మే 11, 2026
రచన: యాన్వే హు, సైంబర్ మెటల్లో సాంకేతిక నిపుణుడు
అందరికీ శుభోదయం,
సైంబర్ మెటల్ నుండి యాన్వే హు మాట్లాడుతున్నాను.
ఖచ్చితమైన భాగాల కోసం ఇంజనీర్లు బెరిలియం కాపర్ మరియు ఫాస్ఫర్ బ్రాంజ్లలో ఒకదాన్ని ఎంచుకోవాల్సి వచ్చినప్పుడు, వారి నిర్ణయం సాధారణంగా కొన్ని కీలక ప్రశ్నలపై ఆధారపడి ఉంటుంది: ఈ భాగం లక్షలాది వంపుల చక్రాలను తట్టుకోగలదా? ఇది వేడెక్కకుండా విద్యుత్ను మోయగలదా? ఉష్ణ భారం కింద ఇది స్ప్రింగ్ బలాన్ని తట్టుకోగలదా?
C17200 బెరిలియం కాపర్ మరియు C51000/C52100 ఫాస్ఫర్ బ్రాంజ్ రెండూ కనెక్టర్లు, స్ప్రింగ్లు, బుషింగ్లు మరియు ఎలక్ట్రికల్ కాంటాక్ట్లలో ఉపయోగించే నిరూపితమైన రాగి ఆధారిత మిశ్రమలోహాలు. కానీ అవికాదుపరస్పరం మార్చుకోదగినవి. తప్పుడు దానిని ఎంచుకోవడం తరచుగా నమూనా పునరావృత్తులకు, పునఃపనికి లేదా — అత్యంత ఘోరమైన సందర్భాలలో — క్షేత్రస్థాయి వైఫల్యాలకు దారితీస్తుంది.
సైంబర్ మెటల్లో మేము రెండు మిశ్రమలోహాలను ASTM-ధృవీకరించిన గ్రేడ్లలో నిల్వ ఉంచుతాము మరియు ప్రతి వారం వాటిని మా సంస్థలోనే తుది భాగాలుగా తయారు చేస్తాము. వాస్తవ డేటా మరియు షాప్-ఫ్లోర్ అనుభవం నిజంగా ఏమి చూపిస్తున్నాయో ఇక్కడ ఉంది.
యాంత్రిక బలం: C17200 మరియు C51000లను వాస్తవానికి ఎలా పోల్చాలి
టెంపర్ ద్వారా తన్యత మరియు దిగుబడి బలం
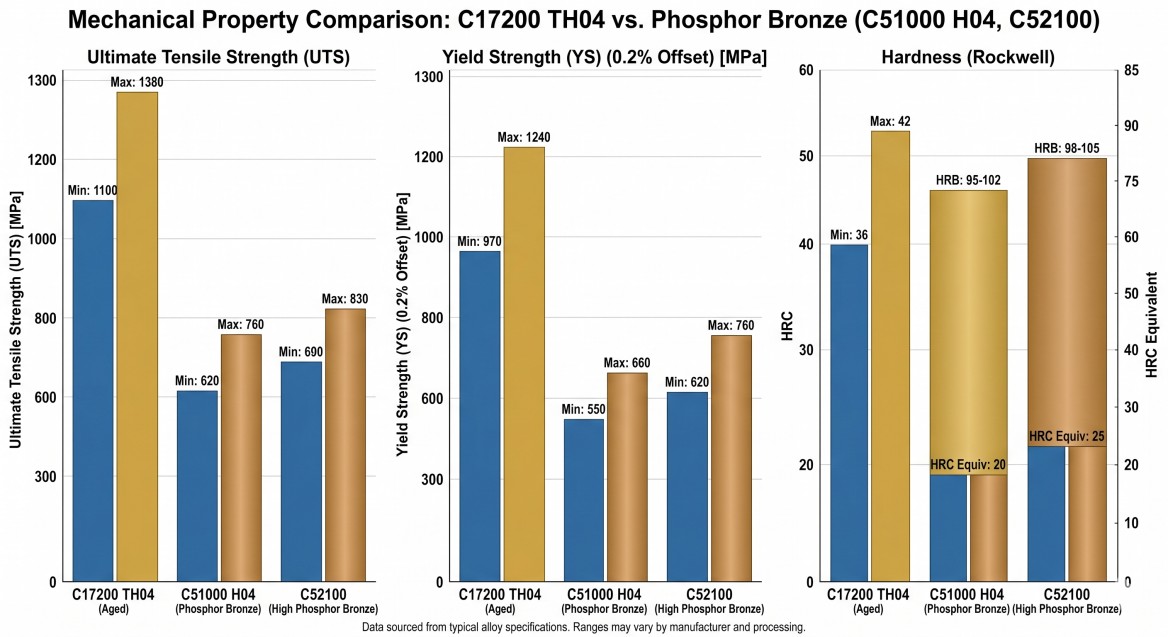
పీక్-ఏజ్డ్ TH04 టెంపర్లో C17200 1240–1520 MPa UTS (సుమారుగా 180–220 ksi) చేరుకుంటుంది, దీని యీల్డ్ స్ట్రెంగ్త్ 1210 MPa వరకు ఉంటుంది. H04 హార్డ్ టెంపర్లో C51000 గరిష్టంగా 550–760 MPa వరకు ఉంటుంది. C52100 (8% టిన్) 690–860 MPa వద్ద కొద్దిగా ఎక్కువగా ఉంటుంది.
బెరిలియం కాపర్ అందించగలదు1.4–2 రెట్లు ఎక్కువపోల్చబడుతున్న టెంపర్లను బట్టి తన్యత బలం ఆధారపడి ఉంటుంది. మీరు రూపకల్పన చేసే ఆచరణాత్మక సంఖ్య పూర్తిగా టెంపర్పై ఆధారపడి ఉంటుంది — ఒకే UNS సంఖ్య నుండి వచ్చినప్పటికీ, మిల్-హార్డెన్డ్ TD02 మరియు పూర్తిగా ఏజ్డ్ అయిన TH04 అనేవి గణనీయంగా విభిన్నమైన పదార్థాలు.
కాఠిన్యం, స్థితిస్థాపక గుణకం మరియు స్ప్రింగ్ రూపకల్పన ప్రభావాలు
ఎలాస్టిక్ మాడ్యులస్ స్ప్రింగ్ డిజైన్ను నేరుగా ప్రభావితం చేస్తుంది. C17200 మాడ్యులస్ 125–131 GPa వద్ద ఉంటుంది; ఫాస్ఫర్ బ్రాంజ్ 103–117 GPa వద్ద ఉంటుంది. అధిక మాడ్యులస్ అంటే ప్రతి యూనిట్ విక్షేపానికి ఎక్కువ శక్తి నిల్వ చేయబడుతుందని అర్థం, ఇది అదే జ్యామితి వద్ద మరింత దృఢమైన స్ప్రింగ్ను ఉత్పత్తి చేస్తుంది.
కఠినత్వం కూడా ఇలాంటి కథనే చెబుతుంది: C17200 TH04 రాక్వెల్ C38–44కి చేరుకోగా, C51000 H04 రాక్వెల్ B70–85 వద్ద ఉంటుంది. ఆ వ్యత్యాసం బుషింగ్ అరుగుదల నిరోధకతపై కొలవదగిన ప్రభావాన్ని చూపుతుంది.
ఫాస్ఫర్ కాంస్యం కేవలం "బలహీనమైనది" మాత్రమే కాదు — ఇది తక్కువ బలం, అధిక సాగే గుణం మధ్య ఉండే ఒక రాజీని సూచిస్తుంది. గరిష్ట బలం వద్ద BeCu కేవలం 2–15% సాగుదలను సాధించగా, మెత్తబరిచిన స్థితిలో C51000 40–60% వరకు సాగుదలను సాధిస్తుంది. మీ అనువర్తనానికి బిగువైన ఆకారపు జ్యామితులు మరియు మితమైన యాంత్రిక భారాలు అవసరమైనప్పుడు, ఆ సాగే గుణమే ఒక ముఖ్యమైన లక్షణంగా మారుతుంది.
అలసట జీవితం మరియు చక్రీయ లోడింగ్ పనితీరు
సహన పరిమితులు మరియు SN వక్రత డేటా
ఈ పోలికలో అత్యంత నిర్ణయాత్మకమైన సంఖ్య ఫెటీగ్ లైఫ్. రొటేటింగ్ బెండింగ్ ఫెటీగ్ పరీక్షలలో, సమానమైన సైక్లిక్ స్ట్రెస్ పరిస్థితులలో ఫాస్ఫర్ బ్రాంజ్ కంటే BeCu అల్లాయ్ 25 గణనీయంగా ఎక్కువ ఫెటీగ్ లైఫ్ను ప్రదర్శించింది — పోల్చదగిన స్ట్రెస్ ఆంప్లిట్యూడ్ల వద్ద ఇది తరచుగా అనేక రెట్లు ఎక్కువగా ఉంటుంది.
గది ఉష్ణోగ్రత వద్ద భ్రమణ వంపులో 10⁷ చక్రాల వద్ద C17200 సుమారుగా 442 MPa సహన పరిమితిని చూపుతుంది, ఇది 350°C వద్ద సుమారు 400 MPa కు మరియు 450°C వద్ద 272 MPa కు పడిపోతుంది, ఇక్కడ దశ పరివర్తనలు గ్రెయిన్ సరిహద్దులను బలహీనపరుస్తాయి. ఈ పరిధిలో ఫాస్ఫర్ కాంస్యానికి స్పష్టంగా నిర్వచించబడిన సహన పరిమితి లేదు.
చూడండిబెరిలియం కాపర్పై ASM ఇంటర్నేషనల్ డేటాఈ మిశ్రమ లోహాలను పోల్చినప్పుడు వివరణాత్మక పదార్థ ప్రవర్తన మరియు అలసట డేటా కోసం.
SN వక్రరేఖ యొక్క వాలు మీ డిజైన్ మార్జిన్ను నిర్ధారిస్తుంది. BeCu యొక్క వక్రరేఖ మరింత క్రమంగా తగ్గుతుంది, తక్కువ ఒత్తిడుల వద్ద అర్థవంతమైన ఫెటీగ్ లైఫ్ను అందిస్తుంది. ఫాస్ఫర్ బ్రాంజ్ దాని ఫెటీగ్ నీని ముందుగానే చేరుకుంటుంది, అంటే 10 మిలియన్ సైకిళ్ల అవసరంపై అదే సైకిల్ లక్ష్యాన్ని చేరుకోవడానికి డిజైన్ ఒత్తిడిని గణనీయంగా తగ్గించాలి.
ఒత్తిడి ఉపశమనం మరియు స్ప్రింగ్ సెట్
ఒత్తిడి సడలింపు అనేది BeCu యొక్క ప్రయోజనాన్ని కేవలం అలసట సంఖ్యలకు మించి విస్తరింపజేస్తుంది. నిరంతర భారం లేదా ఉష్ణ చక్రాల కింద, ఫాస్ఫర్ కాంస్యం కాలక్రమేణా స్ప్రింగ్ బలాన్ని కోల్పోతుంది. BeCu 300°C కంటే ఎక్కువ ఉష్ణోగ్రతలలో కూడా తన యాంత్రిక లక్షణాలను నిలుపుకుంటుంది — ఇది రిలే స్ప్రింగ్లు, పదేపదే ఉష్ణ చక్రాలకు లోనయ్యే కనెక్టర్ కాంటాక్ట్లు, మరియు స్ప్రింగ్ సెట్ వైఫల్యం అనేది కేవలం ప్రయోగశాల ఫలితం కాకుండా ఒక వాస్తవ వైఫల్య విధానంగా ఉండే హై-ఫ్రీక్వెన్సీ స్విచ్లకు అత్యంత కీలకం.
విద్యుత్ మరియు ఉష్ణ వాహకత పోలిక
IACS విలువలు మరియు వ్యత్యాసానికి కారణాలు
C17200 పాతబడిన స్థితిలో టెంపర్ మరియు ఏజింగ్ సైకిల్ను బట్టి 22–60% IACSను అందిస్తుంది. C51000 ఫాస్ఫర్ బ్రాంజ్ సాధారణంగా 12–20% IACS మధ్య ఉంటుంది, దీని ప్రాతినిధ్య విలువ సుమారు 15% ఉంటుంది.
ఈ వ్యత్యాసానికి ప్రత్యక్ష కారణం మిశ్రమలోహ కూర్పు: ఫాస్ఫరస్తో కలిసిన 5–10% తగరంతో పోలిస్తే, 1.8–2% బెరిలియం రాగి జాలకాన్ని తక్కువగా విచ్ఛిన్నం చేస్తుంది. వీడెమాన్-ఫ్రాంజ్ నియమం ద్వారా ఉష్ణ వాహకత కూడా ఇదే సంబంధాన్ని అనుసరిస్తుంది. ఈ IACS విలువల ఆధారంగా, BeCu సుమారుగా 130–170 W/m·K వద్ద ఉండగా, ఫాస్ఫర్ బ్రాంజ్ సుమారుగా 40–70 W/m·K వద్ద ఉంటుంది.
బెరిలియం కాపర్ వాహకత్వం మరియు అప్లికేషన్ మార్గదర్శకాల యొక్క సంక్షిప్త అవలోకనం కోసం, ఈ మెటీరియల్ సారాంశాన్ని చూడండి:AZoM బెరిలియం కాపర్ అవలోకనం.
భాగం రకానికి అనుగుణంగా వాహకత్వం
గణనీయమైన కరెంట్ను మోసే కాంటాక్ట్లు మరియు రిలే స్ప్రింగ్ల విషయంలో, BeCu యొక్క వాహకత్వ ప్రయోజనం నేరుగా ఉపయోగపడుతుంది. అధిక వాహకత్వం అంటే తక్కువ నిరోధక తాపనం, ఇది కాంటాక్ట్ జీవితకాలాన్ని పొడిగిస్తుంది మరియు అలసటను వేగవంతం చేసే ఉష్ణ ఒత్తిడిని తగ్గిస్తుంది.
బుషింగ్లు మరియు వేర్ ప్యాడ్ల విషయంలో, వాహకత్వం అప్రస్తుతం. ఫిల్టర్ చాలా సులభం: స్పెసిఫికేషన్లో కరెంట్-క్యారీయింగ్ కెపాసిటీ లేదా హీట్ డిసిపేషన్ కనిపిస్తే, వాహకత్వం అనేది ఒక నిర్ణయాత్మక అంశం అవుతుంది. లేకపోతే, దానిని పోలిక నుండి తొలగించి, ఖర్చుకే ప్రాధాన్యత ఇవ్వండి.
యంత్రసామర్థ్యం, ఆకృతిసామర్థ్యం మరియు ఉష్ణ చికిత్స అవసరాలు
ఉష్ణ చికిత్స షెడ్యూల్లు మరియు ఫార్మింగ్ పరిమితులు
C17200కు రెండు-దశల ఉష్ణ ప్రక్రియ అవసరం: 800–850°C వద్ద సొల్యూషన్ అనీల్, ఆ తర్వాత గరిష్ట బలాన్ని చేరుకోవడానికి 315°C వద్ద 2–3 గంటల పాటు ఏజ్ హార్డెనింగ్ చేయాలి. ఆ ప్రక్రియ ఫర్నేస్ షెడ్యూలింగ్, క్వెంచ్ టైమింగ్, మరియు ఓవరేజింగ్ ప్రమాదం వంటి నిజమైన సంక్లిష్టతను జోడిస్తుంది.
ఫాస్ఫర్ కాంస్యం కేవలం కోల్డ్ రిడక్షన్ ద్వారానే దాని పని లక్షణాలను పొందుతుంది. C51000 మరియు C52100 లకు అవసరంవృద్ధాప్య చక్రం లేదుఏమైనప్పటికీ.
C17200 కోసం ఆచరణాత్మక, అనువర్తన-కేంద్రీకృత ఉష్ణ చికిత్స సూచన కొరకు, ఈ సాంకేతిక మార్గదర్శినిని చూడండి.C17200 యొక్క ఉష్ణ చికిత్స.
మిశ్రమలోహం మరియు టెంపర్ను బట్టి ఆకృతి పరిమితులు మారుతూ ఉంటాయి. C17200ను ఏజింగ్కు ముందు అనీల్డ్ స్థితిలో ఉత్తమంగా ఆకృతి చేయవచ్చు; TH04 టెంపర్లో పూర్తి ఏజింగ్ తర్వాత వంచడం వలన, ముఖ్యంగా బయటి రేడియస్ వద్ద పగుళ్లు ఏర్పడే ప్రమాదం ఉంది. O టెంపర్లోని ఫాస్ఫర్ బ్రాంజ్ 0–1T వరకు వంపు రేడియస్లను తట్టుకుంటుంది; H04లో ఇది C510కు 4–6T వరకు మరియు C521కు 6–8T వరకు పెరుగుతుంది.
మెషీనింగ్ సిఫార్సులు మరియు బెరిలియం భద్రత
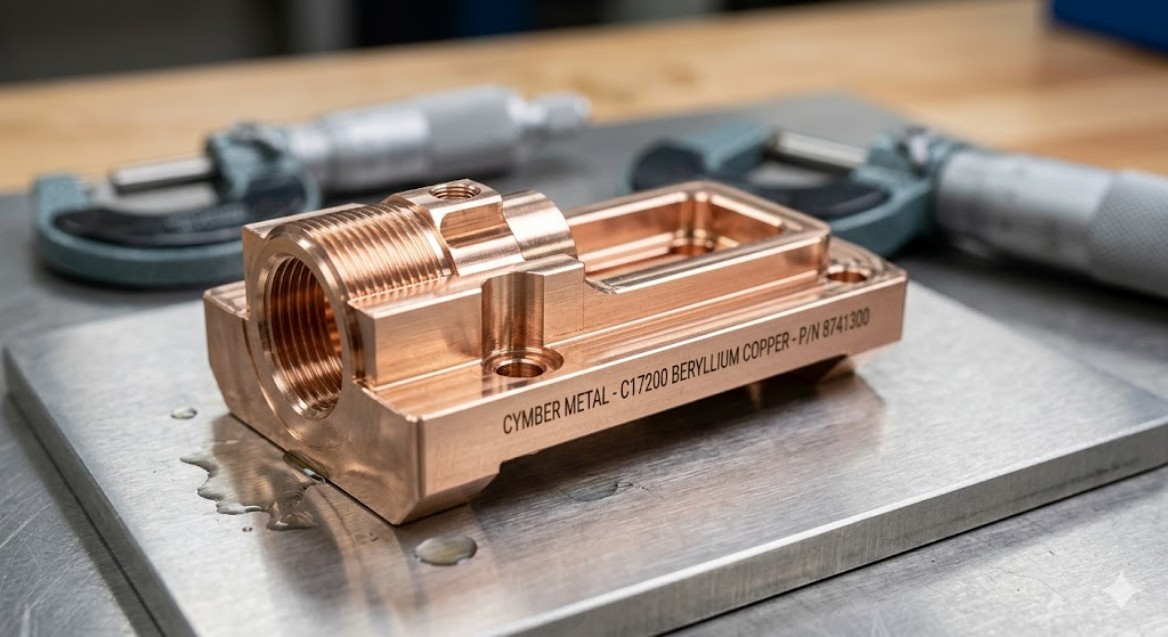
ఫ్లడ్ కూలెంట్తో 150–350 SFM వద్ద కార్బైడ్ టూలింగ్తో కూడిన C17200 మెషిన్. ప్రాసెస్ ఫ్లో అనుమతించిన చోట, మెషిన్ ప్రీ-ఏజింగ్ చేయాలి: దీనివల్ల ఎనీల్డ్ మెటీరియల్ మృదువుగా ఉండి, శుభ్రమైన చిప్ ఫార్మేషన్ను ఉత్పత్తి చేస్తుంది మరియు టూల్ లైఫ్ను గణనీయంగా పెంచుతుంది.
బెరిలియం ప్రమాదానికి ప్రత్యక్ష చికిత్స అవసరం, కేవలం ఒక ఫుట్నోట్ కాదు. BeCu ను మెషీనింగ్ చేసేటప్పుడు వెలువడే బెరిలియం ధూళిని పీల్చడం వలన తీవ్రమైన ప్రమాదం ఉంది మరియు దీర్ఘకాలికంగా దీనికి గురైనప్పుడు ఇది క్యాన్సర్ కారకంగా గుర్తించబడింది. OSHA యొక్క ప్రస్తుత అనుమతించదగిన ఎక్స్పోజర్ పరిమితి 0.2 μg/m³ TWA కాగా, యాక్షన్ లెవెల్ 0.1 μg/m³గా ఉంది. స్థానిక ఎగ్జాస్ట్ వెంటిలేషన్, HEPA ఫిల్ట్రేషన్, ఇంజనీరింగ్ ఎన్క్లోజర్లు మరియు ధృవీకరించబడిన నిర్వహణ పద్ధతులు తప్పనిసరి.
ఇప్పటికే అనుగుణమైన ప్రోటోకాల్ల ప్రకారం పనిచేస్తున్న సరఫరాదారుకు CNC మెషీనింగ్ను అవుట్సోర్స్ చేసే ఇంజనీర్లు, ఆ భద్రతా నిబంధనల పాటింపు భారాన్ని తమ సొంత సదుపాయం నుండి తొలగించుకుంటారు. సైంబర్ మెటల్ యొక్క CNC మెషీనింగ్ కార్యకలాపాలు ఈ అవసరాలకు అనుగుణంగా నిర్మించబడ్డాయి.
నియంత్రణ అంచనాలు మరియు OSHA బెరిలియం ప్రమాణం గురించి మరింత సమాచారం కోసం, ఈ పరిశ్రమ సారాంశాన్ని సమీక్షించండి:OSHA యొక్క బెరిలియం ప్రమాణ మార్గదర్శకత్వం.
2026లో వ్యయం, లీడ్ టైమ్ మరియు సోర్సింగ్
బెరిలియం ముడి పదార్థ సాంద్రత మరియు ప్రాసెసింగ్ నియంత్రణ ఖర్చుల కారణంగా, ఫాస్ఫర్ బ్రాంజ్తో పోలిస్తే BeCu ధర సుమారు 25–40% అధికంగా ఉంటుంది. రాగి మరియు తగరం ధరలు అధికంగానే కొనసాగుతాయని అంచనా వేయడంతో, 2025–2026 వరకు ఫాస్ఫర్ బ్రాంజ్ ముడి పదార్థాల ఖర్చులు గణనీయంగా పెరిగాయి. ఆటోమోటివ్, ఏరోస్పేస్ మరియు రక్షణ రంగాల డిమాండ్ ఒకే ధృవీకరించబడిన నిల్వ కోసం పోటీ పడటంతో, BeCu సరఫరా కొరత ఏర్పడి, డెలివరీకి ఎక్కువ సమయం పడుతుంది.
చిన్న నుండి మధ్యస్థ ఉత్పత్తి పరిమాణాలకు, సేకరణ సంక్లిష్టత అదనపు దాగివున్న ఖర్చును కలిగిస్తుంది. ధృవీకరించబడిన C17200 లేదా C51000 స్ట్రిప్ను సేకరించి, ఆపై వేరొక CNC మెషీనింగ్ విక్రేతను అర్హత సాధించేలా చేయడం వలన సమన్వయ భారం, అదనపు QC తనిఖీ కేంద్రాలు మరియు నెమ్మదైన ఇంజనీరింగ్ మార్పు చక్రాలు ఏర్పడతాయి.
సైంబర్ మెటల్లో మేము ASTM/AMS-ధృవీకరించబడిన గ్రేడ్లలో రెండు మిశ్రమలోహాలను నిల్వ చేస్తాము మరియు ఒకే కేంద్రం నుండి పూర్తిస్థాయి ఖచ్చితత్వ భాగాలను ఉత్పత్తి చేస్తాము. మీరు మా పూర్తి వివరాలను చూడవచ్చు.బెరిలియం రాగిఇక్కడ పరిధి:బెరిలియం కాపర్ ఉత్పత్తులుమరియు మనఫాస్ఫర్ కాంస్యం & కాంస్య మిశ్రమాలుఇక్కడ ఉన్న ఎంపికలు:ఫాస్ఫర్ కాంస్యం.
బెరిలియం కాపర్ వర్సెస్ ఫాస్ఫర్ బ్రాంజ్ – ఆచరణాత్మక నిర్ణయ చట్రం
మిశ్రమ లోహ నిర్ణయాన్ని మూడు ప్రశ్నలు నిర్దేశిస్తాయి:
- ఈ కాంపోనెంట్కు ఎంత సైక్లిక్ స్ట్రెస్ మరియు ఫెటీగ్ లైఫ్ అవసరం?
- ఈ కాంపోనెంట్ కరెంట్ను తీసుకుంటుందా లేదా దీనికి థర్మల్ మేనేజ్మెంట్ అవసరమా?
- మెషీనింగ్ మరియు కంప్లయన్స్ ఓవర్హెడ్తో సహా మొత్తం వ్యయ సహన పరిమితి ఎంత?
| అప్లికేషన్ రకం | సిఫార్సు చేయబడిన మిశ్రమం | ప్రాథమిక కారణం |
|---|---|---|
| రిలే స్ప్రింగ్లు, హై-సైకిల్ స్నాప్-యాక్షన్ కాంటాక్ట్లు | సి17200 | ఉష్ణోగ్రత వద్ద స్ప్రింగ్ సెట్ విఫలమవడం అనేది ప్రధాన వైఫల్య విధానం. |
| కఠినమైన ఉష్ణ వాతావరణాలలో ఖచ్చితమైన కనెక్టర్లు | సి17200 | అలసట జీవితం మరియు వాహకత్వం రెండూ కీలకమైనవి |
| బేరింగ్ బుషింగ్లు మరియు థ్రస్ట్ వాషర్లు | C51000 / C52100 | అలసట మరియు వాహకత్వం పరిమితులు కావు; ధర మరియు ఆకృతినిచ్చే సౌలభ్యం ఫాస్ఫర్ కాంస్యానికి అనుకూలం. |
| తక్కువ-ఫ్రీక్వెన్సీ స్ప్రింగ్ కాంటాక్ట్లు | C51000 / C52100 | ఫాస్ఫర్ బ్రాంజ్ సామర్థ్యంలో సైకిల్ గణన |
| మోడరేట్-డ్యూటీ కనెక్టర్ కాంటాక్ట్లు | విశ్లేషణ ద్వారా | సైకిల్ కౌంట్ మరియు ప్రస్తుత లోడ్పై ఆధారపడి ఉంటుంది |
అత్యంత సాధారణంగా జరిగే రెండు తప్పుడు అంచనాలు ఒకదానికొకటి వ్యతిరేక దిశలో ఉంటాయి: ఒకటి, హై-సైకిల్ స్ప్రింగ్ కోసం ఫాస్ఫర్ బ్రాంజ్ను నిర్దేశించి, అది త్వరగా విఫలమవడాన్ని చూడటం; లేదా, కండక్టివిటీ లేదా ఫెటీగ్ అవసరం లేని బుషింగ్ కోసం C17200ను నిర్దేశించి, పనితీరులో ఎలాంటి లాభం లేకపోయినా 40% అధిక ధర చెల్లించడం.
తరచుగా అడిగే ప్రశ్నలు
బెరిలియం కాపర్ ఫాస్ఫర్ బ్రాంజ్ కంటే బలమైనదా?అవును, గణనీయంగా. గరిష్ట-వయస్సు గల TH04 టెంపర్లో C17200, 1240–1520 MPa UTS బలాన్ని చేరుకుంటుంది, అదే H04 టెంపర్లో C51000 అయితే 550–760 MPa బలాన్ని చేరుకుంటుంది — పోల్చబడిన టెంపర్లను బట్టి ఇది సుమారుగా 1.4–2 రెట్లు ఎక్కువ. ఫాస్ఫర్ బ్రాంజ్ అధిక సాగే గుణంతో (గరిష్ట బలం వద్ద BeCu యొక్క 2–15% తో పోలిస్తే 40–60% సాగుదల) ఈ లోపాన్ని భర్తీ చేస్తుంది, అందువల్ల గట్టిగా ఆకృతి చేయవలసిన చోట ఇది ఉత్తమమైనది.
అధిక-సైకిల్ స్ప్రింగ్ అనువర్తనాల కోసం ఏ మిశ్రమానికి మెరుగైన అలసట జీవితకాలం ఉంటుంది?గది ఉష్ణోగ్రత వద్ద భ్రమణ వంపులో 10⁷ చక్రాల వద్ద బెరిలియం కాపర్ C17200 సుమారుగా 442 MPa సహన పరిమితిని చూపుతుంది. ఫాస్ఫర్ కాంస్యానికి సమానమైన ఒత్తిడి స్థాయిల వద్ద స్పష్టంగా నిర్వచించబడిన సహన పరిమితి లేదు.
ప్రత్యేక జాగ్రత్తలు లేకుండా ఫాస్ఫర్ బ్రాంజ్ను మెషినింగ్ చేయడం సురక్షితమేనా?అవును. ప్రామాణిక మెషీనింగ్లో ఫాస్ఫర్ బ్రాంజ్ వల్ల పీల్చడానికి గణనీయమైన ప్రమాదం ఏమీ ఉండదు. బెరిలియం కాపర్కు కఠినమైన నియంత్రణలు అవసరం (OSHA PEL 0.2 μg/m³ TWA). ధృవీకరించబడిన సరఫరాదారుకు BeCu మెషీనింగ్ను అవుట్సోర్సింగ్ చేయడం ద్వారా, మీ ఫెసిలిటీపై ఉన్న ఈ నిబంధనల పాటింపు భారం తొలగిపోతుంది.
బెరిలియం కాపర్ కంటే ఫాస్ఫర్ బ్రాంజ్ ఎప్పుడు ఎక్కువ ప్రయోజనకరంగా ఉంటుంది?అధిక అలసట అవసరాలు లేదా కరెంట్-వాహక స్పెసిఫికేషన్లు లేని అప్లికేషన్ల కోసం — ఉదాహరణకు బుషింగ్లు, థ్రస్ట్ వాషర్లు, ఫార్మ్డ్ బ్రాకెట్లు, తక్కువ-ఫ్రీక్వెన్సీ స్ప్రింగ్ కాంటాక్ట్లు — ఫాస్ఫర్ బ్రాంజ్ సాధారణంగా 25–40% తక్కువ మెటీరియల్ ఖర్చుతో మరియు ఎటువంటి హీట్ ట్రీట్మెంట్ సైకిల్ అవసరం లేకుండా తగిన పనితీరును అందిస్తుంది.
రెండు రకాల మిశ్రమ లోహాలను ఒకే సరఫరాదారు నుండి తుది భాగాలుగా తయారు చేయించుకోగలనా?అవును. సైంబర్ మెటల్, C17200 మరియు C51000/C52100 లను ASTM/AMS-ధృవీకరించిన గ్రేడ్లలో నిల్వ చేస్తుంది మరియు పూర్తిస్థాయి ఖచ్చితత్వ భాగాలను అంతర్గతంగా ఉత్పత్తి చేస్తుంది. మెటీరియల్ మరియు మెషీనింగ్ రెండింటికీ ఒకే సరఫరాదారు ఉండటం వలన క్వాలిఫికేషన్ ఓవర్హెడ్ తగ్గుతుంది మరియు ఇంజనీరింగ్ మార్పుల ప్రక్రియ వేగవంతం అవుతుంది.
ముగింపు ఆలోచనలు
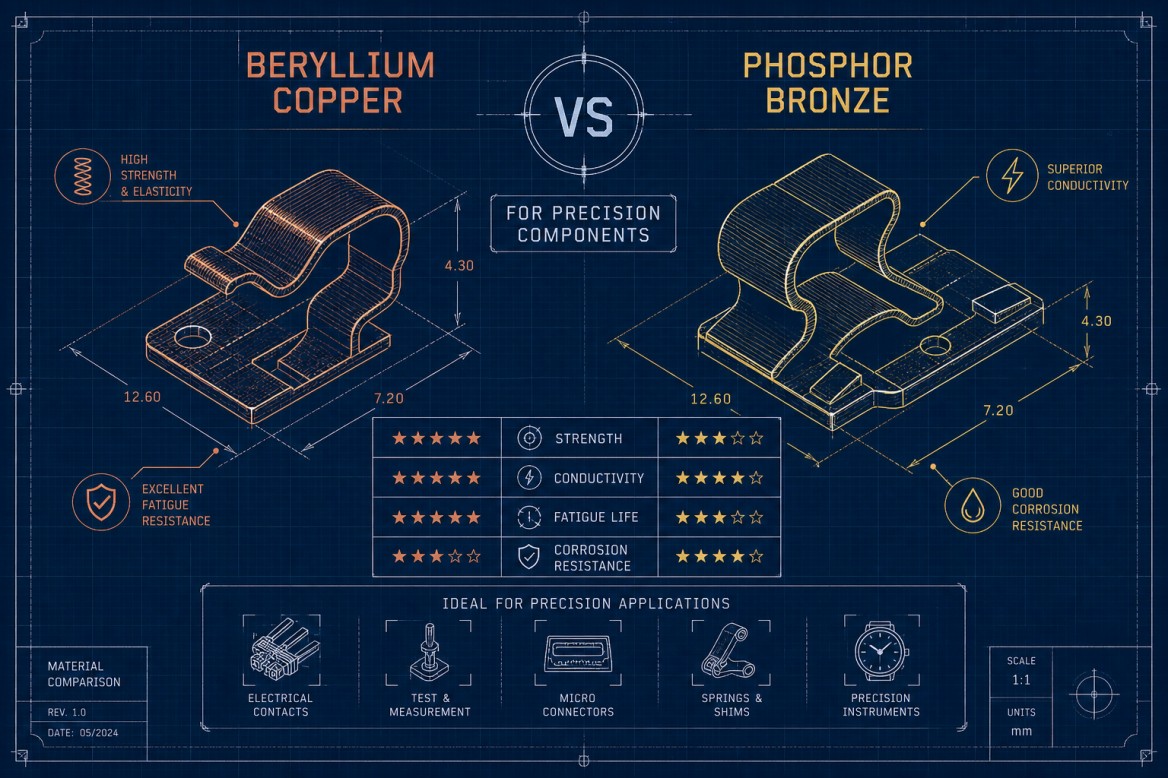
ఖచ్చితమైన భాగాల కోసం బెరిలియం కాపర్ మరియు ఫాస్ఫర్ బ్రాంజ్ మధ్య ఎంపిక అనేది మూడు పరస్పర సంబంధిత అంశాలపై ఆధారపడి ఉంటుంది: ఫెటీగ్ లైఫ్, వాహకత్వ అవసరాలు మరియు మొత్తం యాజమాన్య వ్యయం. బలం, ఫెటీగ్ లైఫ్ మరియు వాహకత్వం విషయంలో BeCu ముందంజలో ఉంది. ధర, ఫార్మబిలిటీ మరియు ప్రక్రియ సరళత విషయంలో ఫాస్ఫర్ బ్రాంజ్ ముందంజలో ఉంది.
లోహాన్ని కత్తిరించే ముందు మిశ్రమలోహాన్ని సరిగ్గా ఎంచుకోండి. పైన ఉన్న సంఖ్యలు ఆ నిర్ణయానికి ఆధారాన్ని అందిస్తాయి.
సైంబర్ మెటల్లో మేము రెండు మిశ్రమ లోహాలను ధృవీకరించబడిన స్టాక్లో ఉంచుతాము మరియు రెండవ విక్రేత అవసరం లేకుండా వాటిని తుది భాగాలుగా తయారు చేస్తాము. ఈ దశలో సరైన మెటీరియల్ ఎంపిక చేసుకోవడం, తదుపరి చేసే ఏ ఖర్చు ఆప్టిమైజేషన్ కన్నా ఎక్కువ విలువను అందిస్తుంది.
మీ డ్రాయింగ్ను సమీక్షించడానికి సిద్ధంగా ఉన్నారా? దాన్ని మాకు పంపండి — సరైన మిశ్రమలోహం, వాస్తవిక సహన పరిమితులు మరియు స్పష్టమైన కాలపరిమితిపై మేము మీకు సూటిగా, ఆచరణాత్మక సలహా ఇస్తాము.
ఖచ్చితమైన రాగి మిశ్రమ లోహ భాగాల మద్దతు కోసం మమ్మల్ని సంప్రదించండి
పోస్ట్ చేసిన సమయం: మే-11-2026