
ప్రచురణ తేదీ: ఆగస్టు 14, 2026
రచయిత: హు యాన్వే, సైంబర్ మెటల్ సాంకేతిక నిపుణుడు
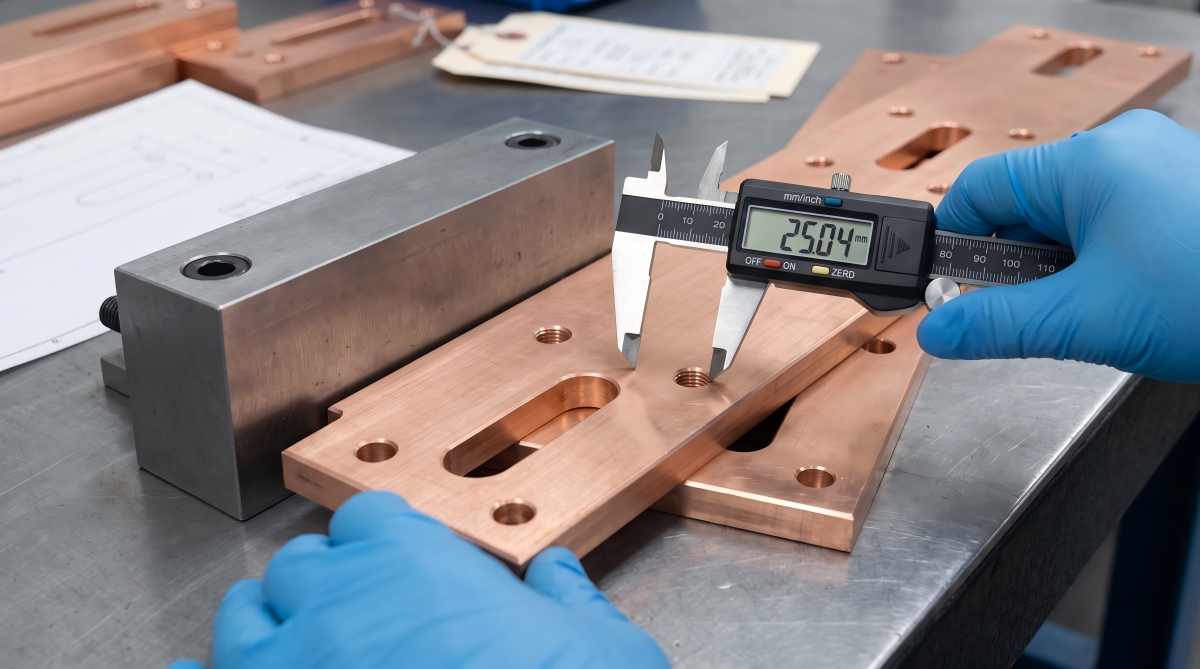
ఒక రాగి బస్బార్ ప్లేట్ సరైన గ్రేడ్ మరియు వాహకత్వ నివేదికతో వచ్చినప్పటికీ, అసెంబ్లీ లైన్ను ఆపగలదు.
సాధారణంగా జరిగే వైఫల్యం చాలా మామూలుగా ఉంటుంది: ప్రతి రంధ్రం వ్యాసం తనిఖీలో పాస్ అవుతుంది, కానీ ప్యాటర్న్ను మెషిన్ చేయని అంచు నుండి కొలిచి ఉంటారు, ప్లేటింగ్ క్లియరెన్స్ను తగ్గించి ఉంటుంది, లేదా తనిఖీ సమయంలో ప్లేట్ను ఫ్లాట్గా బిగించి ఉంచడం వల్ల, దాన్ని వదిలిన తర్వాత అది తిరిగి యధాస్థితికి వచ్చి ఉంటుంది. కొనుగోలు బృందం కొటేషన్లో డబ్బు ఆదా చేసింది. ప్రొడక్షన్ విభాగం హ్యాండ్ రీమింగ్, తిరస్కరించబడిన ఎన్క్లోజర్లు మరియు అత్యవసర రీప్లేస్మెంట్ షిప్మెంట్ కోసం చెల్లించింది.
అదే అసలైన పనిరాగి బస్బార్ ప్లేట్ కస్టమ్ ఫ్యాబ్రికేషన్ఇది కేవలం రాగిని కత్తిరించి, రంధ్రాలు వేయడం మాత్రమే కాదు. సరఫరాదారుడు విద్యుత్, యాంత్రిక మరియు అసెంబ్లీ అవసరాలను ఒక నియంత్రిత మెటీరియల్ రూట్, డేటమ్ సిస్టమ్, మెషీనింగ్ సీక్వెన్స్, సర్ఫేస్ స్పెసిఫికేషన్ మరియు తనిఖీ ప్రణాళికగా మార్చాలి.
ఈ గైడ్లో, ఈ పదం రాగి ప్లేట్ లేదా దీర్ఘచతురస్రాకార బార్ నుండి కరెంట్-వాహక బస్బార్ను తయారు చేయడాన్ని సూచిస్తుంది. “బస్బార్ ప్లేట్” అనేది ప్రపంచవ్యాప్తంగా ప్రామాణీకరించబడిన ఒకే ఉత్పత్తి రూపం కాదు. పూర్తయిన డ్రాయింగ్లు ఒకేలా కనిపించినప్పటికీ, ప్లేట్గా కొనుగోలు చేసిన భాగం మరియు బస్బార్ లేదా దీర్ఘచతురస్రాకార బార్గా కొనుగోలు చేసిన భాగం వేర్వేరు మెటీరియల్ ప్రమాణాలు మరియు మిల్ టాలరెన్స్ల పరిధిలోకి రావచ్చు.
సైంబర్ మెటల్కు వాణిజ్య పేజీ ఉందిరాగి బస్బార్ ప్లేట్ కస్టమ్ ఫ్యాబ్రికేషన్ఒక డ్రాయింగ్ బల్క్ పర్చేస్ ఆర్డర్గా మారడానికి ముందు పరిష్కరించాల్సిన క్లిష్టమైన ప్రశ్నలను ఈ గైడ్ చర్చిస్తుంది.
త్వరిత సమాధానం: కస్టమ్ బస్బార్ నాణ్యతను ఏది నియంత్రిస్తుంది?
విశ్వసనీయమైన కాపర్ బస్బార్ ప్లేట్ కస్టమ్ ఫ్యాబ్రికేషన్ ఐదు నియంత్రణలపై ఆధారపడి ఉంటుంది: ధృవీకరించబడిన మెటీరియల్ మరియు టెంపర్, ఒక ఫంక్షనల్ డేటమ్ స్కీమ్, కేవలం వ్యాసం మాత్రమే కాకుండా రంధ్రం యొక్క స్థానం, కొలవగల అంచు మరియు ఉపరితల అవసరాలు, మరియు తయారీ ప్రక్రియకు సరిపోలిన తనిఖీ ప్రణాళిక. ప్లేటింగ్, స్ట్రెయిటెనింగ్, ఉష్ణోగ్రత మరియు ప్యాకేజింగ్లను టాలరెన్స్ బడ్జెట్లో చేర్చాలి, ఎందుకంటే వీటిలో ప్రతి ఒక్కటీ తుది కొలతలు, సమతలం లేదా అసెంబ్లీ ఫిట్ను మార్చగలదు.
ప్రతీ సమస్యను పరిష్కరించడానికి ఒకే సహన పరిమితిని ఆశించవద్దు. ఏ భాగాలలో కరెంట్ ప్రవహిస్తుందో, అసెంబ్లీ ఎక్కడ ఉంటుందో, ఇన్సులేషన్ను ఎలా రక్షించాలో, లేదా కేవలం క్లియరెన్స్ కోసం మాత్రమే ఉన్నాయో నిర్వచించండి. ఆ తర్వాత, వైఫల్యం నిజంగా నష్టం కలిగించే చోట మెషీనింగ్ మరియు తనిఖీ కోసం డబ్బు ఖర్చు చేయండి.
విషయ సూచిక
- డ్రాయింగ్తో ప్రారంభించండి, రాగి ధరతో కాదు
- పదార్థ రూపం మరియు రాగి గ్రేడ్
- ఫంక్షనల్ టాలరెన్స్ స్టాక్ను నిర్మించండి
- రంధ్రం ఖచ్చితత్వం మరియు ప్రక్రియ ఎంపిక
- సమతలం మరియు కొలత ఉష్ణోగ్రత
- ఉపరితల ముగింపు మరియు పూత క్రమం
- తనిఖీ మరియు సరఫరాదారు సాక్ష్యం
- మొత్తం భూమి ఖర్చు
- RFQ చెక్లిస్ట్
- తరచుగా అడిగే ప్రశ్నలు
డ్రాయింగ్తో ప్రారంభించండి, రాగి ధరతో కాదు
కిలోగ్రాముకు తక్కువ ధర ఉండటం అనేది, తయారు చేయబడిన బస్బార్ డ్రిల్ లేకుండా క్యాబినెట్లోకి ప్రవేశిస్తుందా లేదా అనే దాని గురించి ఏమీ చెప్పదు.
RFQలను సమీక్షించిన నా అనుభవంలో, అత్యంత ఖరీదైన డ్రాయింగ్లు ఎల్లప్పుడూ అత్యంత కచ్చితమైనవిగా ఉండవు. అవి ప్రతి కొలతను కీలకమైనదిగా చూపిస్తూ, వాటి మధ్య క్రియాత్మక సంబంధాలను అస్పష్టంగా వదిలివేసే డ్రాయింగ్లే. “ప్రత్యేకంగా పేర్కొనకపోతే +/-0.05 మి.మీ” అని చెప్పే ఒక గమనిక, భాగం అంతటా CNC మెషీనింగ్ మరియు పూర్తి తనిఖీని తప్పనిసరి చేయగలదు, అయినప్పటికీ మౌంటింగ్ ఇంటర్ఫేస్కు సంబంధించి రంధ్రాల నమూనాను నియంత్రించడంలో విఫలమవుతుంది.
సరఫరాదారు ధరను కోట్ చేసే ముందు, డ్రాయింగ్ నాలుగు ప్రశ్నలకు సమాధానం ఇవ్వాలి:
- ఏ ముఖాలు మరియు అంచులు డేటమ్లు A, B మరియు C లను స్థాపిస్తాయి?
- ఏ రంధ్రాలు భాగాన్ని అమరుస్తాయి, మరియు ఏ రంధ్రాలు కేవలం బోల్ట్ క్లియరెన్స్ను మాత్రమే అందిస్తాయి?
- కొలతలు ప్లేటింగ్, బెండింగ్ మరియు స్ట్రెయిటెనింగ్కు ముందు వర్తిస్తాయా లేదా తర్వాత వర్తిస్తాయా?
- సమతలాన్ని స్వేచ్ఛా స్థితిలో అంచనా వేస్తారా లేక భాగాన్ని నిరోధించినప్పుడు అంచనా వేస్తారా?
వెబ్సైట్ ఉదాహరణపవర్ క్యాబినెట్ల కోసం కస్టమ్ కాపర్ బస్బార్ ఫ్యాబ్రికేషన్వాణిజ్య ఉత్పత్తి వర్గాన్ని చూపుతుంది. ఇది నియంత్రిత డ్రాయింగ్కు ప్రత్యామ్నాయం కాదు. క్యాబినెట్ జ్యామితి, జాయింట్ డిజైన్, కరెంట్, ఉష్ణోగ్రత పెరుగుదల, ఇన్సులేషన్ క్లియరెన్స్ మరియు మేటింగ్ హార్డ్వేర్ అనేవి ప్రాజెక్ట్ను బట్టి ప్రత్యేకంగా ఉంటాయి.
| డ్రాయింగ్ లోపం | సరఫరాదారు ఏమి ఊహించవచ్చు | కొనుగోలుదారుడు ఏమి పొందుతాడు |
|---|---|---|
| క్రియాత్మక డేటా లేదు | అనుకూలమైన ముడి అంచుల నుండి కొలవబడిన రంధ్రాల స్థానాలు | సరైన రంధ్రం పరిమాణం, తప్పుగా అమర్చిన స్థానం |
| ప్రతి కొలతలో కచ్చితమైన సహనం | అవసరమైనా లేకపోయినా పూర్తి మెషీనింగ్ మరియు తనిఖీ | స్పష్టమైన రిస్క్ ప్రాధాన్యత లేకుండా అధిక మార్పిడి వ్యయం |
| తుది షరతు గమనిక లేదు | ప్లేటింగ్ లేదా బెండింగ్ చేయడానికి ముందు కొలతలు తనిఖీ చేయబడ్డాయి | తయారీ ప్రక్రియలో ఉత్తీర్ణత సాధించి, అసెంబ్లీలో విఫలమయ్యే భాగాలు |
| “అన్ని అంచులను నునుపుగా చేయండి” మాత్రమే | సరఫరాదారు ఎంచుకున్న అంచు పరిస్థితి | ఇన్సులేషన్ను దెబ్బతీసే బుర్ దిశ లేదా పదునైన అంచు |
| ఉపరితల ముగింపు “ప్రకాశవంతమైనది” అని మాత్రమే పేర్కొనబడింది | కాస్మెటిక్ పాలిషింగ్ | అనియంత్రిత సంపర్క ప్రవర్తనతో ఆకర్షణీయమైన భాగం |
| తనిఖీ పద్ధతి లేదు | సరఫరాదారు గేజ్ మరియు ఫిక్చర్ను ఎంచుకుంటారు | కొనుగోలుదారు మరియు సరఫరాదారు వేర్వేరు ఫలితాలను కొలవగలరు |
కాపర్ బస్బార్ ప్లేట్ కస్టమ్ ఫ్యాబ్రికేషన్ మెటీరియల్ ఫారంతో ప్రారంభమవుతుంది
ప్లేట్, షీట్, ఫ్లాట్ బార్ మరియు ప్రీ-సైజ్డ్ బస్బార్ స్టాక్ అనేవి ఒకదానికొకటి మార్చుకోదగిన కొనుగోలు వివరణలు కావు. వాటి మందం సహనం, అంచు పరిస్థితి, టెంపర్, అవశేష ఒత్తిడి, వెడల్పు నియంత్రణ మరియు వర్తించే మెటీరియల్ ప్రమాణం భిన్నంగా ఉండవచ్చు.
అధిక కరెంట్ వినియోగించే అనేక భాగాల కోసం, కొనుగోలుదారులు C11000 ఎలక్ట్రోలైటిక్ టఫ్-పిచ్ కాపర్ లేదా C10200 ఆక్సిజన్-ఫ్రీ కాపర్తో ప్రారంభిస్తారు. ఈ రెండు గ్రేడ్లలో దేనినీ కేవలం “స్వచ్ఛమైన” అనే పదం ఆధారంగా ఎంచుకోకూడదు.
C11000 విద్యుత్ సేవలో విస్తృతంగా ఉపయోగించబడుతుంది. ఆక్సిజన్ సంబంధిత ప్రాసెసింగ్ ప్రవర్తన ముఖ్యమైనప్పుడు C10200ను పరిగణించవచ్చు. అధిక స్వచ్ఛత గల ఆక్సిజన్ రహిత ఎలక్ట్రానిక్ గ్రేడ్ అవసరమైన చోట C10100 సంబంధితంగా ఉంటుంది. సరైన ఎంపిక అనేది నియంత్రణ ప్రమాణం, వాహకత్వం, ఫార్మింగ్, జాయినింగ్, వాతావరణం మరియు సర్టిఫికేట్ అవసరంపై ఆధారపడి ఉంటుంది.
20°C వద్ద, 100% IACS సుమారుగా 58 MS/m కు అనుగుణంగా ఉంటుంది. ఆ సంఖ్య ఉపయోగకరమైనదే, కానీ అది సమతలాన్ని, రంధ్రం యొక్క స్థానాన్ని, కాంటాక్ట్ రెసిస్టెన్స్ను లేదా తయారైన భాగం యొక్క నాణ్యతను నిరూపించదు. ప్రతి రాగి పలక ఒకే విలువను కలిగి ఉంటుందని భావించకుండా, అవసరమైన కనీస వాహకతను మరియు పరీక్షా పద్ధతిని పేర్కొనండి.
విషయపరమైన సందర్భం కోసం, సైంబర్ మెటల్ వారి రచనను సమీక్షించండి.స్వచ్ఛమైన రాగి బస్బార్ పదార్థాలుమరియురాగి పలక ఎంపికలు.
ASTM B187/B187M సాధారణంగా రాగి బస్ బార్, రాడ్ మరియు ఆకారాలకు సంబంధించినది, అయితే ASTM B152/B152M రాగి షీట్, స్ట్రిప్, ప్లేట్ మరియు రోల్డ్ బార్ను కవర్ చేస్తుంది. ASTM B248/B248M వ్రాట్ కాపర్ ప్లేట్, షీట్, స్ట్రిప్ మరియు రోల్డ్ బార్ కోసం సాధారణ అవసరాలను అందిస్తుంది.
యూరోపియన్ స్పెసిఫికేషన్లలో, EN 13601 విద్యుత్ ప్రయోజనాల కోసం రాగి కడ్డీ, బార్ మరియు వైర్కు సంబంధించి ఉండవచ్చు, అయితే EN 13599 విద్యుత్ ప్రయోజనాల కోసం ప్లేట్, షీట్ మరియు స్ట్రిప్ను సూచిస్తుంది.
కొనుగోలు ఆర్డర్ వేర్వేరు వ్యవస్థలను స్వయంచాలకంగా సమానమైనవిగా పరిగణించకుండా, ఒకే నియంత్రణ గ్రేడ్, ప్రమాణం, స్వభావం మరియు రూపాన్ని గుర్తించాలి.
కేవలం IACS మరియు క్రాస్-సెక్షనల్ ఏరియా ఆధారంగా కరెంట్ రేటింగ్ను లెక్కించవద్దు. అనుమతించదగిన కరెంట్ మరియు ఉష్ణోగ్రత పెరుగుదల AC లేదా DC డ్యూటీ, పరిసర ఉష్ణోగ్రత, ఎన్క్లోజర్ వెంటిలేషన్, స్కిన్ మరియు ప్రాక్సిమిటీ ఎఫెక్ట్స్, జాయింట్ రెసిస్టెన్స్, షార్ట్-సర్క్యూట్ ఫోర్సులు మరియు అసెంబ్లీ జ్యామితిపై కూడా ఆధారపడి ఉంటాయి. ప్లేటింగ్ ఒక ఇంటర్ఫేస్ను నిర్వహిస్తుంది; దానిని ఉపయోగకరమైన రాగి కరెంట్-వాహక విభాగంగా పరిగణించకూడదు.
| పదార్థం లేదా రూపం నిర్ణయం | కొనుగోలుదారు ప్రయోజనం | ఫ్యాబ్రికేషన్ ఘర్షణను తనిఖీ చేయడం | RFQ వివరాలు |
|---|---|---|---|
| C11000 విద్యుత్ రాగి | అనేక బస్బార్ అనువర్తనాలకు సుపరిచితమైన అధిక వాహకత మార్గం | ఉష్ణోగ్రత మరియు ఆక్సిజన్ సంబంధిత సంధాన పరిమితులు ప్రక్రియకు సరిపోలాలి | మిశ్రలోహం, ప్రమాణం, టెంపర్ మరియు కనిష్ట వాహకత్వం |
| C10200 ఆక్సిజన్ రహిత రాగి | సంబంధిత ప్రాసెసింగ్ లేదా సేవా అవసరాల కోసం తక్కువ ఆక్సిజన్ పరిమాణం | ఆక్సిజన్ ప్రవర్తన అసంబద్ధమైనప్పుడు, అధిక ముడి పదార్థాల ఖర్చు ఎటువంటి ప్రయోజనాన్ని చేకూర్చకపోవచ్చు. | మిశ్రమలోహ హోదా, ఉత్పత్తి ప్రమాణం మరియు ధృవీకరణ పత్రం |
| చుట్టిన ప్లేట్ | వెడల్పాటి లేదా ప్రామాణికం కాని ప్రొఫైల్లకు ఆచరణాత్మకమైనది | మందం, సమతలం మరియు అవశేష ఒత్తిడి యంత్రణను ప్రభావితం చేస్తాయి | మందం సహనం, సమతలం మరియు యంత్రణ భత్యం |
| ఫ్లాట్ బార్ లేదా బస్బార్ స్టాక్ | పునరావృత దీర్ఘచతురస్రాకార విభాగాలకు సమర్థవంతమైనది | వెడల్పు మరియు అంచు పరిస్థితి డేటమ్ ఎంపికను పరిమితం చేయవచ్చు | వెడల్పు, మందం, అంచు వ్యాసార్థం మరియు సరళత |
| మృదువైన లేదా మెత్తబడిన స్థితి | సులభంగా వంచడం మరియు ఆకృతి ఇవ్వడం | అధిక నిర్వహణ వక్రీకరణ మరియు బిగింపు సున్నితత్వం | టెంపర్, బెండ్ రూట్ మరియు తుది సమతలం పరిస్థితి |
| కఠినమైన స్వభావం | కొన్ని జ్యామితులలో దృఢత్వాన్ని మెరుగ్గా నిర్వహించడం | అధిక నిర్మాణ శక్తి మరియు స్ప్రింగ్బ్యాక్కు అవకాశం | టెంపర్, బెండ్ వ్యాసార్థాలు మరియు యాంత్రిక-లక్షణ పరిమితులు |
విద్యుత్ పదార్థాల గురించి విస్తృతమైన చర్చ కోసం, ఈ వ్యాసం చూడండిబస్బార్ అసెంబ్లీల కోసం విద్యుత్ రాగి ప్లేట్ పారామితులుఇది వాహకత్వం, మందం మరియు ప్లేట్ నాణ్యతను కవర్ చేస్తుంది. ఈ ఫ్యాబ్రికేషన్ గైడ్ మెటీరియల్ సర్టిఫికేట్ ముగిసిన చోట మొదలవుతుంది.
ఫంక్షనల్ టాలరెన్స్ స్టాక్ను నిర్మించండి
టాలరెన్సులు అసెంబ్లీ ఫంక్షన్ను అనుసరించాలి, అంతేగానీ డ్రాయింగ్ను ఖచ్చితంగా కనిపించేలా చేయాలనే కొనుగోలుదారుడి కోరికను అనుసరించకూడదు.
మొదట స్థిరమైన డేటమ్ స్కీమ్ను ఉపయోగించండి. డేటమ్ A తరచుగా ప్రధాన మౌంటింగ్ లేదా కాంటాక్ట్ ప్లేన్ అవుతుంది. డేటమ్లు B మరియు C మెషిన్ చేయబడిన అంచులు, లొకేటింగ్ హోల్స్ లేదా ఇతర పునరావృతమయ్యే ఫీచర్లు కావచ్చు. డ్రాయింగ్లో వాటిని ఎలా సిమ్యులేట్ చేయాలో ఉద్దేశపూర్వకంగా నిర్వచించకపోతే, రా షియర్డ్ అంచులు, గుండ్రని మూలలు మరియు ఫ్లెక్సిబుల్ ఉపరితలాలు సరైన డేటమ్లుగా ఉండవు.
తరువాత కొలతలను నాలుగు స్థాయిలుగా విభజించండి:
- అసెంబ్లీకి కీలకమైన అంశాలు: స్థానాన్ని గుర్తించే రంధ్రాలు, జాయింట్ ప్యాడ్లు, జతచేసే దశలు మరియు ఇన్సులేషన్ ఇంటర్ఫేస్లు.
- విద్యుత్ లక్షణాలు: విద్యుత్ ప్రవాహాన్ని మోసే క్రాస్-సెక్షన్, కాంటాక్ట్ ఓవర్ల్యాప్ మరియు ప్లేటెడ్ కాంటాక్ట్ జోన్లు.
- సాధారణ తయారీ లక్షణాలు: బయటి ప్రొఫైల్, క్లియరెన్స్ రంధ్రాలు మరియు పనికిరాని కటౌట్లు.
- కాస్మెటిక్ ఫీచర్లు: ఫిట్ లేదా కరెంట్ను నియంత్రించని రూప పరిమితులు.
దిగువ విలువలు ఆచరణాత్మకమైనవిRFQ ప్రారంభ స్థానాలు, సార్వత్రిక ఆమోద పరిమితులు కావు మరియు సైంబర్ మెటల్ హామీలు కావుతుది టాలరెన్స్లు భాగం పరిమాణం, రాగి టెంపర్, మందం, ప్రాసెస్ మార్గం, ప్లేటింగ్ క్రమం, పరిమాణం, డేటమ్ స్కీమ్ మరియు తనిఖీ పద్ధతిపై ఆధారపడి ఉంటాయి మరియు డ్రాయింగ్తో సరిపోల్చి నిర్ధారించుకోవాలి.
| ఫీచర్ | చర్చను ప్రారంభించే అవకాశం ఉన్న RFQ | కొనుగోలుదారు ఎందుకు అర్హత సాధించాలి |
|---|---|---|
| లేజర్ లేదా వాటర్జెట్ కట్ బయటి ప్రొఫైల్ | +/-0.20 నుండి +/-0.50 మి.మీ. | పొడవైన భాగాలు, మందపాటి ప్లేట్, కెర్ఫ్, టేపర్, హీట్ ఇన్పుట్ మరియు ఎడ్జ్ ఫినిషింగ్ మార్పు సామర్థ్యం |
| CNC-యంత్రం చేయబడిన డేటమ్ అంచు లేదా స్థానిక దశ | +/-0.10 నుండి +/-0.20 మి.మీ. | మరింత కచ్చితమైన విలువలకు స్థిరమైన అమరిక, నియంత్రిత ఉష్ణోగ్రత మరియు నిర్దిష్ట కొలత ఏర్పాటు అవసరం. |
| CNC-డ్రిల్ చేసిన క్లియరెన్స్ రంధ్రం వ్యాసం | +/-0.05 నుండి +/-0.10 మి.మీ. | డ్రిల్ పరిమాణం, ఎగ్జిట్ బర్, కోటింగ్ మరియు గేజ్ పద్ధతి ఫలితాన్ని ప్రభావితం చేస్తాయి |
| లేజర్-కట్ లేదా పంచ్ చేయబడిన క్లియరెన్స్ హోల్ వ్యాసం | +/-0.10 నుండి +/-0.25 మి.మీ. | మందం-రంధ్ర నిష్పత్తి, డై అరుగుదల, టేపర్ మరియు డ్రాస్ ఫలితాన్ని ప్రభావితం చేయగలవు. |
| రీమ్ చేయబడిన లొకేటింగ్ రంధ్రం | ఫంక్షన్కు అవసరమైనప్పుడు మాత్రమే H7 వంటి ఫిట్ క్లాస్ | రంధ్రం పరిమాణం మాత్రమే స్థానాన్ని లేదా మేటింగ్-స్టాక్ లోపాన్ని నియంత్రించదు |
| సాధారణ అసెంబ్లీ-రంధ్ర నమూనా | నిర్వచించిన డేటమ్ల నుండి నిజ-స్థాన జోన్ వ్యాసం 0.20 నుండి 0.30 మిమీ | పెద్ద లేదా వంగే స్వభావం గల పలకలకు వేరొక జోన్ మరియు నిరోధిత-స్థితి నిర్వచనం అవసరం కావచ్చు |
| కీలకమైన స్థానాన్ని గుర్తించే-రంధ్ర నమూనా | నిర్వచించిన డేటమ్ల నుండి నిజ-స్థాన జోన్ వ్యాసం 0.10 నుండి 0.15 మిమీ | 0.05 మిమీ లేదా అంతకంటే తక్కువ వ్యాసం అనేది అధిక వ్యయంతో కూడిన అంశం, దీనికి ప్రక్రియ సామర్థ్య సమీక్ష అవసరం. |
| సాధారణ CNC ఉపరితలం | ప్రారంభ చర్చాంశంగా Ra గరిష్టంగా 3.2 మైక్రోమీటర్లు | కొలత దిశ మరియు కటాఫ్ను నిర్వచించాలి |
| క్రిటికల్ కాంటాక్ట్ ప్యాడ్ | ప్రారంభ చర్చాంశంగా Ra గరిష్టంగా 1.6 మైక్రోమీటర్లు | జాయింట్ నిరోధకత అనేది సమతలం, ఆక్సైడ్, ప్లేటింగ్, పీడనం మరియు శుభ్రతపై కూడా ఆధారపడి ఉంటుంది. |
| కీలకమైన రంధ్రం లేదా సంపర్క-మండలపు బుర్ర్ | గరిష్ట బర్ సుమారు 0.05 మి.మీ. | బుర్ దిశ మరియు తనిఖీ పద్ధతిని కూడా నిర్వచించాలి |
| సాధారణ బయటి-అంచు బుర్ర్ | 0.2 నుండి 0.5 మిమీ x 45-డిగ్రీల చాంఫర్ తర్వాత గరిష్టంగా 0.10 మిమీ అవశేష బర్ర్, లేదా పేర్కొన్న చోట R0.2 నుండి R0.5 వరకు ఉంటుంది. | ఇన్సులేషన్, క్రీపేజ్ మరియు మేటింగ్ ఫేస్లకు వేరే పరిమితి అవసరం కావచ్చు |
| స్థానిక కాంటాక్ట్-ప్యాడ్ చదునుదనం | నిర్వచించిన 100 మిమీ ప్యాడ్పై 0.10 నుండి 0.20 మిమీ; అధిక-డిమాండ్ చర్చ కోసం 0.05 నుండి 0.10 మిమీ | ఫంక్షనల్ ప్యాడ్ను మాత్రమే నియంత్రించండి మరియు మద్దతు పరిస్థితిని నిర్వచించండి |
| పొడవైన సన్నని బస్బార్ యొక్క స్థానిక స్వేచ్ఛా-రాష్ట్ర సమతలం | RFQ చర్చా అంశంగా, నిర్వచించబడిన ఏదైనా 300 మిమీ తనిఖీ పరిధిలో 0.20 నుండి 0.50 మిమీ వరకు | మూల్యాంకన విండో మరియు సపోర్ట్ కండిషన్ను నిర్వచించండి, మరియు పూర్తి భాగం పొడవునా ఒక ప్రత్యేకమైన మొత్తం సమతలత పరిమితిని పేర్కొనండి. |
రెండు లొకేటింగ్ రంధ్రాలు అనిర్దిష్ట అంచుల నుండి కదలడానికి అనుమతించినప్పుడు, అలంకార మూల వద్ద +/-0.05 మిమీ కోసం చెల్లించవద్దు. కీలకమైన లక్షణాలకు మాత్రమే కఠినమైన నియంత్రణలను వర్తింపజేయండి మరియు సాధారణ కొలతలకు ఎంచుకున్న కటింగ్ మార్గానికి అనుకూలమైన టాలరెన్స్ను ఇవ్వండి.
సైంబర్ మెటల్ యొక్క ప్రజలురాగి CNC మెషీనింగ్ మద్దతుఇది ప్రక్రియ సందర్భాన్ని అందిస్తుంది. ప్రతి టాలరెన్స్కు ఇప్పటికీ డ్రాయింగ్ సమీక్ష అవసరం, ఎందుకంటే ఒక చిన్న 5 మిమీ ప్లేట్ మరియు 1,500 మిమీ ఫ్లెక్సిబుల్ బస్బార్ ఒకే రకమైన మెషీనింగ్ పనిలా ప్రవర్తించవు.
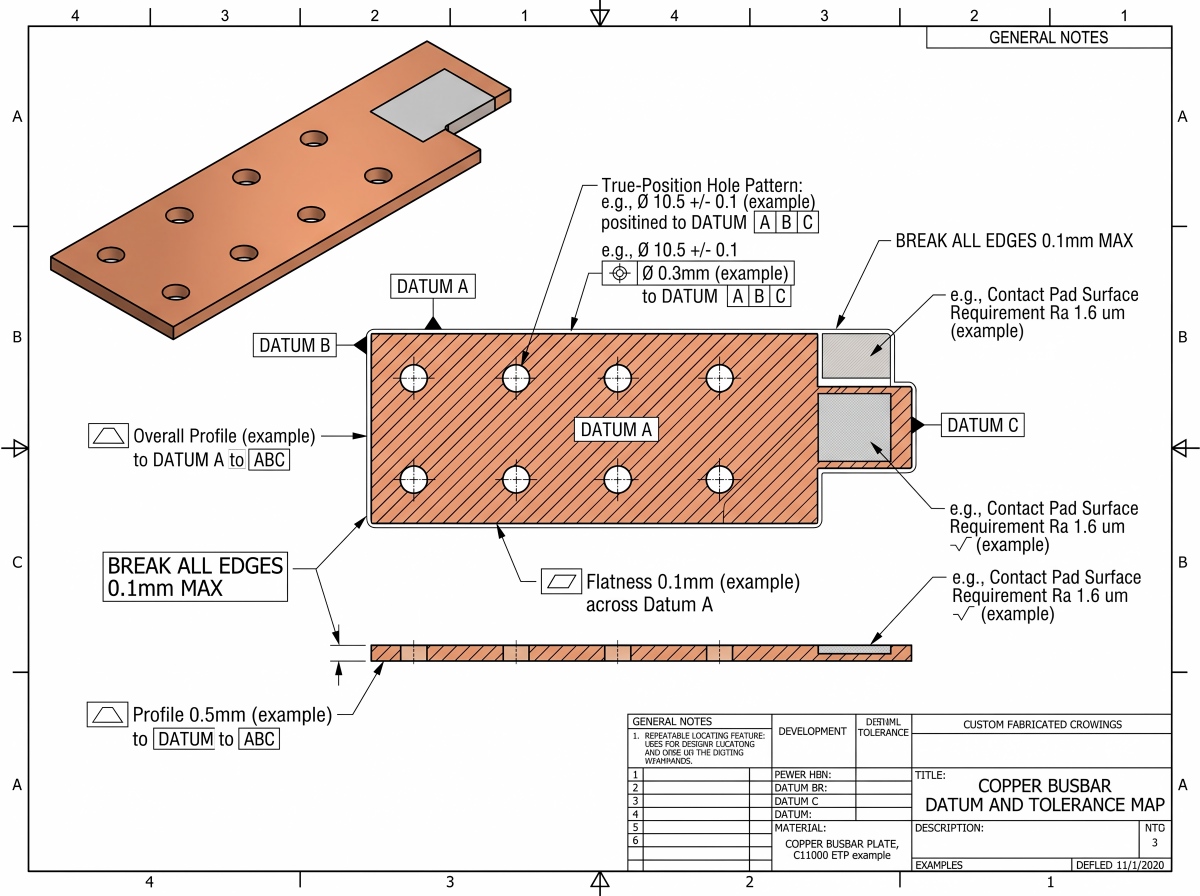
రంధ్రం యొక్క ఖచ్చితత్వం రంధ్రం వ్యాసం కంటే ఎక్కువ
ఒక రంధ్రం గుండా బోల్ట్ వెళ్లినంత మాత్రాన బస్బార్ సరిగ్గా అమరినట్లు రుజువు కాదు.
రంధ్రం వ్యాసం, స్థాన సహనం, ప్రాథమిక పిచ్, అంచు దూరం, కౌంటర్సింక్ జ్యామితి మరియు బర్ పరిస్థితి అనేవి విభిన్న డిజైన్ సమస్యలను పరిష్కరిస్తాయి.
రంధ్రం-అక్షం స్థానాన్ని డేటమ్ Aకి సూచించినప్పుడు, స్థాన సహనం అక్షం ధోరణిని కూడా నియంత్రిస్తుంది. ఒక ప్రత్యేక లంబత్వ నియంత్రణ స్వతంత్ర క్రియాత్మక అవసరాన్ని తీర్చినప్పుడు మాత్రమే దాన్ని జోడించండి.
డయామీటర్ గేజ్ 11.0 మిమీ రంధ్రాన్ని నిర్ధారించవచ్చు, అయితే రంధ్రం కేంద్రం మేటింగ్ టెర్మినల్ నుండి 0.8 మిమీ దూరంలో ఉంటుంది. ఈ రెండు వాస్తవాలు నిజం కావచ్చు.
కోఆర్డినేట్ టాలరెన్స్లు కూడా జామెట్రిక్ టాలరెన్స్ల కంటే భిన్నంగా ప్రవర్తిస్తాయి. ఒక రంధ్రం యొక్క కేంద్రం X +/-0.10 mm మరియు Y +/-0.10 mm పరిధిలో ఉంటే, దాని కేంద్రం 0.20 x 0.20 mm చతురస్రం లోపల ఎక్కడికైనా కదలగలదు.
ఒక మూల వద్ద గరిష్ట రేడియల్ విచలనం సుమారుగా 0.141 మి.మీ. 0.20 మి.మీ వ్యాసం గల నిజ-స్థాన మండలం కేవలం 0.10 మి.మీ రేడియల్ విచలనాన్ని మాత్రమే అనుమతిస్తుంది. ఆ కాల్అవుట్లు సమానమైనవి కావు.
పునరావృతమయ్యే రంధ్రాల నమూనాల కోసం, అదే సంబంధంపై మరొక సెట్ +/- కోఆర్డినేట్ టాలరెన్స్లను జోడించడానికి బదులుగా, ప్రాథమిక కొలతలతో పాటు A, B మరియు C లకు సంబంధించి నిజమైన స్థానాన్ని ఉపయోగించండి.
ASME Y14.5-ఆధారిత డ్రాయింగ్ ప్రకారం క్లియరెన్స్ రంధ్రాల కోసం గరిష్ట మెటీరియల్ కండిషన్ ఉపయోగకరమైన బోనస్ టాలరెన్స్ను అందించవచ్చు, కానీ ఇంజనీరింగ్ బృందం మేటింగ్ కండిషన్ను అర్థం చేసుకున్నప్పుడు మాత్రమే దీనిని ఉపయోగించాలి.
కాంటాక్ట్ ప్యాడ్ కోసం స్థానిక సమతలాన్ని, ఎదురుగా ఉన్న ఫంక్షనల్ ఫేస్ కోసం A కి సమాంతరతను, మరియు తగిన చోట నియంత్రిత బయటి ఆకృతి కోసం ప్రొఫైల్ను ఉపయోగించండి. ISO GPS డ్రాయింగ్ కింద, ISO 1101, ISO 5459 మరియు ప్రకటించబడిన స్పెసిఫికేషన్ సూత్రాలను స్థిరంగా వర్తింపజేయండి. ASME మరియు ISO సింబల్ సిస్టమ్లను అజాగ్రత్తగా కలపవద్దు.
ఫంక్షన్ నుండి హోల్ ప్రాసెస్ను ఎంచుకోండి
| ప్రక్రియ | ఉత్తమ వాణిజ్య ఉపయోగం | ఖచ్చితత్వం లేదా నాణ్యత ఘర్షణ | బ్యాచ్ ఎకనామిక్స్ |
|---|---|---|---|
| గుద్దడం | స్థిరమైన పరిమాణంలో పునరావృత రంధ్రాలు మరియు ప్రొఫైల్లు | రోల్ఓవర్, డై క్లియరెన్స్, టేపర్, బర్ దిశ మరియు టూల్ అరుగుదల | ఎక్కువ పరిమాణంలో ఉత్పత్తి చేసినప్పుడు టూలింగ్ ఖర్చు తిరిగి రావచ్చు, కానీ డిజైన్లను మార్చడానికి ఇది సమర్థవంతమైనది కాదు. |
| CNC డ్రిల్లింగ్ లేదా మిల్లింగ్ | మిశ్రమ లక్షణాలు, చిన్న బ్యాచ్లు మరియు నియంత్రిత రంధ్రాల నమూనాలు | సైకిల్ సమయం, చిప్ నియంత్రణ, నిష్క్రమణ బర్ మరియు ఫిక్చర్ కదలిక | ప్రత్యేకమైన పంచ్ టూల్ అవసరం లేనందున సౌకర్యవంతంగా ఉంటుంది, కానీ ఒక్కో భాగానికి ఎక్కువ మెషిన్ సమయం పడుతుంది. |
| డ్రిల్లింగ్ మరియు రీమింగ్ | రంధ్రాలను గుర్తించడం లేదా నిర్వచించిన అమరికలు | స్థిరమైన ముందు రంధ్రం, అమరిక మరియు తగిన పదార్థ మద్దతు అవసరం | అసెంబ్లీకి ఫిట్-లెవల్ డయామీటర్ నియంత్రణ అవసరమైన చోట మాత్రమే ఉపయోగించండి |
| ఫైబర్ లేజర్ కటింగ్ | వేగవంతమైన ప్రొఫైల్ మార్పులు మరియు అంతర్గత షీట్ పని | రాగి పరావర్తనశీలత, ఉష్ణ ప్రవేశం, మలినాలు మరియు చిన్న రంధ్రాల నాణ్యత పరికరాలు మరియు మందంపై ఆధారపడి ఉంటాయి. | తక్కువ ప్రత్యేక టూలింగ్ ఖర్చు, ప్రోటోటైప్లు మరియు ప్రొఫైల్లను మార్చడానికి సమర్థవంతమైనది |
| అబ్రాసివ్ వాటర్జెట్ | తక్కువ ఉష్ణ ప్రవేశం ముఖ్యమైన ప్రొఫైల్లు | కెర్ఫ్ టేపర్, అంచు గరుకుదనం, రాపిడి అవశేషాలు మరియు నెమ్మదైన సైకిల్ | ఫ్లెక్సిబుల్ జామెట్రీకి ఉపయోగపడుతుంది; తుది మెరుగులు దిద్దడం ఇంకా అవసరం కావచ్చు |
| వైర్ EDM | సంక్లిష్టమైన లేదా అత్యంత నియంత్రిత ప్రొఫైల్లు | నెమ్మదిగా కోత మరియు అధిక మార్పిడి వ్యయం | దానిని సమర్థించే కీలకమైన ఫీచర్ల కోసం కేటాయించండి, సాధారణ క్లియరెన్స్ రంధ్రాల కోసం కాదు. |
సరైన ప్రక్రియను కలగలిపి చేయవచ్చు. సాధారణ రంధ్రాలను పంచ్ చేసి, రెండు లొకేటింగ్ రంధ్రాలను CNC-ఫినిష్ చేసి, కీలకమైన కాంటాక్ట్ స్టెప్ను మాత్రమే మెషిన్ చేయాలి.
ప్రతి భాగాన్ని పూర్తిగా మెషీనింగ్ చేయడం లేదా నియంత్రించడానికి రూపొందించబడని ఒక లొకేటింగ్ టాలరెన్స్ను పంచ్ టూల్ పాటించేలా బలవంతం చేయడం కంటే ఆ హైబ్రిడ్ మార్గం తరచుగా మరింత పొదుపైనది.
స్వచ్ఛమైన రాగి మృదువైనది మరియు అంచులు గట్టిపడటం, మరకలు పడటం మరియు బుర్రలు ఊడిపోవడం వంటి సమస్యలకు గురవుతుంది. పదునైన పాజిటివ్-రేక్ టూల్స్, దృఢమైన కానీ వక్రీకరణకు గురికాని ఫిక్చరింగ్, నియంత్రిత చిప్ తొలగింపు మరియు తగిన శీతలీకరణ పదార్థం అవసరం.
అధిక క్లాంపింగ్ బలం యంత్రంపై సన్నని పలకను చదును చేసి, అన్క్లాంప్ చేసిన తర్వాత వంపును విడుదల చేస్తుంది, దీనివల్ల ఒక సాధారణ ఫలితం వస్తుంది: యంత్రంపై బాగా ఉంటుంది, కానీ స్వేచ్ఛా స్థితిలో సహన పరిమితికి మించి ఉంటుంది.
సైంబర్ మెటల్ యొక్క పబ్లిక్ పేజీCNC, EDM మరియు బస్బార్ ప్రాసెసింగ్ పరికరాలుసరఫరాదారు సమీక్ష సమయంలో ఇది ఉపయోగపడుతుంది. కొటేషన్లో ఏయే ఖచ్చితమైన ప్రక్రియ, ఫిక్చర్ మరియు తనిఖీ మార్గం చేర్చబడ్డాయో RFQలో తప్పనిసరిగా అడగాలి.
రియల్ అసెంబ్లీ కోసం డిజైన్ క్లియరెన్స్
నామమాత్రపు బోల్ట్ వ్యాసం వద్ద బోల్ట్-క్లియరెన్స్ రంధ్రాన్ని కొలవవద్దు. సంబంధిత ఫాస్టెనర్ మరియు అసెంబ్లీ ప్రమాణాన్ని ఉపయోగించి, పూర్తి స్టాక్కు అనుగుణంగా అందుబాటులో ఉన్న క్లియరెన్స్ను లెక్కించండి:
- బస్బార్ రంధ్రం స్థానం
- టెర్మినల్ రంధ్రం స్థానం
- పరివేష్టిత సహనం
- బ్రాకెట్ కదలిక
- పూత మందం
- ఇన్స్టాలేషన్ యాక్సెస్
స్లాట్లు స్టాక్-అప్ను గ్రహించగలవు, కానీ వాటి దిశ ముఖ్యం. తప్పుడు అక్షానికి సమాంతరంగా ఉన్న స్లాట్ ఖర్చును పెంచుతుంది కానీ దేనినీ పరిష్కరించదు.
ఒకవేళ రెండు రంధ్రాలు ఉష్ణ లేదా తయారీ కదలికను అనుమతించకుండా భాగాన్ని బంధిస్తే, అసెంబ్లీ అతిగా బిగుసుకుపోవచ్చు.
అవసరమైన ఫాస్టెనర్ సీటింగ్ కండిషన్ నుండి కౌంటర్సింక్లు మరియు కౌంటర్బోర్లను నిర్వచించండి. మెత్తని రాగిపై, తీవ్రమైన కౌంటర్సింక్ బోల్ట్ లోడ్ కింద విరూపణ చెందగలదు.
రంధ్రం చుట్టూ ఉండే పలుచని అవశేష భాగం బిగించేటప్పుడు మరింత వేడెక్కవచ్చు లేదా వక్రీకరణకు గురికావచ్చు. చివరి డ్రాయింగ్ సవరణలో విద్యుత్ మరియు యాంత్రిక రూపకల్పనను వేరు చేయడం సాధ్యపడదు.
ఖచ్చితమైన రంధ్రాల నమూనా తర్వాత సమతలం కోల్పోవచ్చు
పదార్థాన్ని తొలగించినప్పుడు, ఒక ఫిక్చర్ను విడుదల చేసినప్పుడు మరియు ఉష్ణోగ్రత మారినప్పుడు రాగి కదులుతుంది.
ఒక సరఫరాదారు వంగిన పలకను యంత్రపు బల్లకు బిగించి, ప్రతి రంధ్రాన్ని కచ్చితంగా డ్రిల్ చేసి, ఫిక్స్చర్లో అద్భుతమైన ఫలితాలు వచ్చాయని నివేదించగలడు. క్లాంపులను విడుదల చేస్తే, ఆ పలక దాని సహజ వంపునకు తిరిగి రావచ్చు.
డ్రాయింగ్లో తనిఖీ షరతును ఎప్పుడూ నిర్వచించకపోతే, ఇరు పక్షాలు తమ కొలతను సమర్థించుకోవచ్చు.
కత్తిరించడం, అసమానంగా పాకెటింగ్ చేయడం, పంచింగ్ చేయడం, వంచడం, స్థానిక పాలిషింగ్, నిటారుగా చేయడం మరియు ప్లేటింగ్ చేయడం వంటివి ఒత్తిడిని పునఃపంపిణీ చేయగలవు.
ప్లేట్ను సులభంగా చదును చేయడానికి ఆమోదం లేని ఎనీల్ను జోడించడం హానిచేయని పరిష్కారం కాదు. ఇది టెంపర్, బలం, కాఠిన్యం మరియు తదనంతర వక్రీకరణను మార్చవచ్చు. ప్రక్రియ క్రమం క్వాలిఫికేషన్ ప్లాన్లో భాగంగా ఉండాలి.
ఉష్ణోగ్రత కూడా ముఖ్యమే.
గది ఉష్ణోగ్రతకు దగ్గరగా రాగి యొక్క రేఖీయ ఉష్ణ వ్యాకోచ గుణకం సుమారుగా ప్రతి మీటరుకు ప్రతి కెల్విన్కు 16.5 నుండి 17.0 మైక్రోమీటర్లు ఉంటుంది.
20°C ప్రామాణిక ఉష్ణోగ్రత నుండి 10°C దూరంలో కొలిచిన 1,000 mm బస్బార్, కేవలం ఉష్ణోగ్రత కారణంగానే పొడవులో సుమారు 0.17 mm వరకు తేడా చూపగలదు. ఇది ఇప్పటికే సాధారణంగా పేర్కొనబడిన కొన్ని డ్రాయింగ్ టాలరెన్స్ల కంటే పెద్దది.
పెద్ద లేదా ఫ్లెక్సిబుల్ బస్బార్ ప్లేట్ల కోసం, ఈ క్రింది వాటిని పేర్కొనండి:
- సూచన ఉష్ణోగ్రత లేదా ఉష్ణోగ్రత-సరిదిద్దే పద్ధతి
- స్వేచ్ఛా-స్థితి లేదా నిరోధిత-స్థితి కొలత
- సపోర్ట్-పాయింట్ మరియు ఫిక్చర్ కండిషన్
- మొత్తం సమతలం మరియు స్థానిక సమతలం, రెండూ ముఖ్యమైనవైతే
- తుది తనిఖీకి ముందు ప్లేటింగ్, వంచడం మరియు నిటారుగా చేయడం జరుగుతాయా లేదా
- అంగీకరించిన స్థితిని కాపాడటానికి ప్యాకేజింగ్ సహాయం అవసరం
సమతలంగా ఉన్న భాగాన్ని ఎగుడుదిగుడుగా ఉండే విభజనల వద్ద పేర్చినప్పుడు, మరీ గట్టిగా కట్టినప్పుడు లేదా ఎగుమతి ప్యాకింగ్లో జారిపోవడానికి అనుమతించినప్పుడు, అది వంగిన సరుకుగా మారవచ్చు.
ప్యాకేజింగ్ అనేది కొలతల నియంత్రణలో ఒక భాగం, అంతేగానీ కొనుగోలు ఆర్డర్ చివర ఉండే ఒక పరిపాలనా అంశం కాదు.
ఉపరితల ముగింపు అనేది అలంకార చెక్బాక్స్ కాదు
“ప్రకాశవంతంగా మరియు నునుపుగా” అనేది ఇంజనీరింగ్ ఉపరితల నిర్దేశం కాదు.
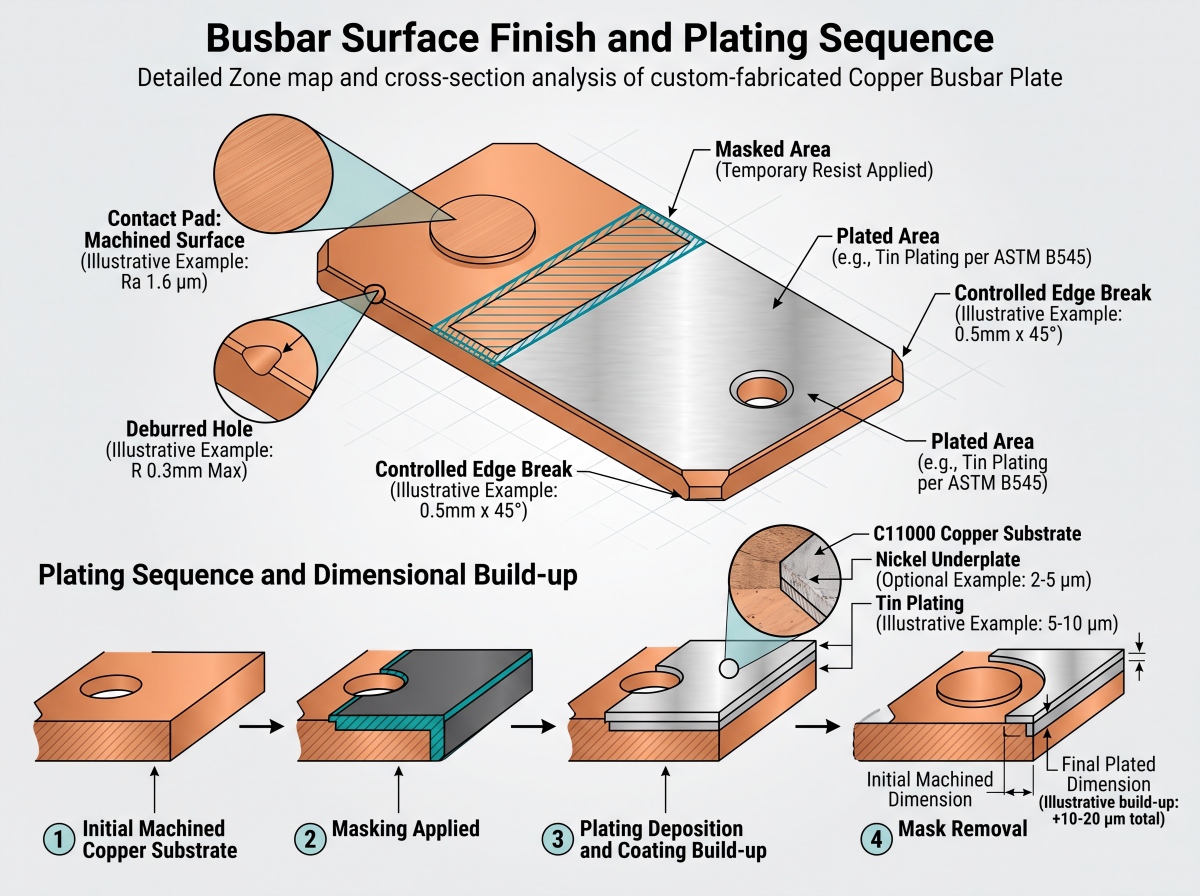
ఒక బస్బార్ ప్లేట్లో సాధారణంగా అనేక క్రియాత్మక మండలాలు ఉంటాయి. కాంటాక్ట్ ప్యాడ్లకు నియంత్రిత సమతలం, శుభ్రత మరియు జాయింట్కు అనుకూలమైన సర్ఫేస్ రూట్ అవసరం. ఇన్సులేట్ చేయబడిన అంచులకు బర్ మరియు వ్యాసార్థ నియంత్రణ అవసరం. ప్లేటెడ్ ప్రాంతాలకు అతుకుదల మరియు మందం అంగీకారం అవసరం. క్రియాత్మకం కాని ఉపరితలాలకు సహేతుకమైన బాహ్య పరిమితులు మాత్రమే అవసరం కావచ్చు.
| ఉపరితల మండలం | ఏమి నియంత్రించాలి | ఏమి ఊహించకూడదు |
|---|---|---|
| ఎలక్ట్రికల్ కాంటాక్ట్ ప్యాడ్ | సమతలం, అవసరమైతే గరుకుదనం, శుభ్రత, ప్లేటింగ్, మాస్క్ సరిహద్దు మరియు రక్షణ | మిర్రర్ ఫినిష్ స్వయంచాలకంగా తక్కువ కాంటాక్ట్ రెసిస్టెన్స్ను సృష్టిస్తుంది |
| రంధ్రం మరియు స్లాట్ అంచులు | బర్ దిశ, గరిష్ట బర్ లేదా అంచు విరుపు, పూత కవరేజ్ మరియు కొలతల పరిస్థితి | ప్రతి సరఫరాదారుకు "డీబరర్డ్" అనే పదం ఒకే ఫలితాన్ని ఇస్తుంది. |
| ఇన్సులేటెడ్ అంచు | ఇన్సులేషన్ సిస్టమ్కు అనుకూలమైన రేడియస్ లేదా చాంఫర్ | సాధారణ కాస్మెటిక్ పాలిషింగ్ ఇన్సులేషన్ దెబ్బతినకుండా నివారిస్తుంది |
| పూత పూసిన స్పర్శరహిత ప్రాంతం | పూత రకం, కనీస స్థానిక మందం, సంసంజనం మరియు స్వరూప ప్రమాణాలు | ఏ మందం గల తగరం, వెండి లేదా నికెల్ అయినా ప్రతి ఉష్ణోగ్రతకు మరియు వాతావరణానికి అనుకూలంగా ఉంటుంది |
| కాస్మెటిక్ ఫేస్ | అంగీకరించిన దృశ్య ప్రమాణంతో గీతలు, మరకలు, వేలిముద్రలు మరియు రంగు పరిమితులు | రిఫరెన్స్ శాంపిల్ లేకుండా కాస్మెటిక్ తిరస్కరణ ప్రమాణాలు స్పష్టంగా ఉంటాయి |
ఉపరితల గరుకుదనం అనేది ఒక ఇన్పుట్, అంతేగానీ అది కాంటాక్ట్-రెసిస్టెన్స్ ఫలితం కాదు.
Ra 1.6 మైక్రోమీటర్ల ఖరీదు Ra 3.2 మైక్రోమీటర్ల కంటే ఎక్కువగా ఉండవచ్చు, కానీ ఈ మెరుగైన సంఖ్య బలహీనమైన జాయింట్ ప్రెజర్, ఆక్సైడ్, కాలుష్యం, సరిపోని ఓవర్ల్యాప్, బోల్ట్ రిలాక్సేషన్ లేదా అనుచితమైన కోటింగ్ వంటి సమస్యలను అధిగమించదు.
Ra ను పేర్కొన్నట్లయితే, కొలత దిశ, కటాఫ్ లేదా మూల్యాంకన పొడవును, మరియు ఈ అవసరం ప్లేటింగ్కు ముందు వర్తిస్తుందా లేదా తర్వాత వర్తిస్తుందా అనే విషయాన్ని తెలపండి.
అదనపు ఫినిషింగ్ మరియు తనిఖీ ఖర్చును క్రియాత్మక ఆధారాలు సమర్థించినప్పుడు మాత్రమే Ra 0.8 మైక్రోమీటర్లు లేదా అంతకంటే సూక్ష్మమైనదాన్ని ఉపయోగించండి. కీలకమైన జాయింట్ల కోసం, జాయింట్ డిజైన్ను నిర్దేశించండి మరియు పూర్తయిన కనెక్షన్పై నిరోధకతను ధృవీకరించండి.
కింది సాధారణ కోటింగ్ బ్యాండ్లు కేవలం చర్చనీయాంశాలు మాత్రమే, సిఫార్సులు లేదా సేవా-జీవిత హామీలు కావు:
| పూత మార్గం | RFQ చర్చా బృందం | ఇంకా నిర్వచించవలసింది ఏమిటి |
|---|---|---|
| ఎలక్ట్రో-టిన్ | 5 నుండి 15 మైక్రోమీటర్లు | ASTM B545 లేదా మరొక నియంత్రణ స్పెసిఫికేషన్, కనిష్ట స్థానిక మందం, గరిష్ట బిల్డప్, వర్తిస్తే రీఫ్లో, అడెషన్ మరియు మాస్క్ జోన్లు |
| ఇంజనీరింగ్ నికెల్ | 5 నుండి 15 మైక్రోమీటర్లు | ASTM B689 లేదా మరొక నియంత్రణ స్పెసిఫికేషన్, డిపాజిట్ క్లాస్, ముఖ్యమైన ఉపరితలాలు, సంసంజనం మరియు తుప్పు అవసరం |
| వెండి | 5 నుండి 15 మైక్రోమీటర్లు | ASTM B700 లేదా మరొక నియంత్రణ స్పెసిఫికేషన్, కనీస స్థానిక మందం, యాంటీ-టార్నిష్ ట్రీట్మెంట్, కాంటాక్ట్ డ్యూటీ మరియు వేర్ సైకిల్ |
అప్లికేషన్ ఉష్ణోగ్రత, వాతావరణం, కనెక్షన్ సైకిల్స్, ఫ్రెట్టింగ్, తుప్పు, సోల్డరబిలిటీ మరియు కాంటాక్ట్ డిజైన్ అనేవి కోటింగ్ను నిర్ణయిస్తాయి.
నామమాత్రపు లేదా సగటు మందం అనేది కొనుగోలుదారు నిర్దేశించిన కనీస స్థానిక మందంతో సమానం కాదు.
ప్లేటింగ్ నిర్ణయం కొలతలను కూడా మారుస్తుంది.
ప్రతి ఎదురెదురు ఉపరితలంపై 10 మైక్రోమీటర్లు నిక్షేపించబడితే, బయటి కొలత సిద్ధాంతపరంగా సుమారు 0.020 మిమీ పెరుగుతుంది.
ఒకవేళ రంధ్రం గోడ దాని పూర్తి చుట్టుకొలత చుట్టూ 10 మైక్రోమీటర్ల వ్యాసార్థాన్ని పొందితే, సిద్ధాంతపరంగా రంధ్రం వ్యాసం సుమారు 0.020 మిమీ మేర తగ్గుతుంది.
కేవలం నామమాత్రపు లేదా కనిష్ట పూత మందంతోనే కాకుండా, అనుమతించబడిన గరిష్ట స్థానిక పొర పెరుగుదలతో కూడా కీలకమైన అమరికలను సరిచూడాలి.
వాస్తవ ఎలక్ట్రోప్లేటింగ్ పంపిణీ పూర్తిగా ఏకరీతిగా ఉండదు: అంచుల వద్ద ఎక్కువ ఏర్పడవచ్చు, లోపలి భాగాలలో తక్కువ ఏర్పడవచ్చు మరియు ర్యాక్ లేదా మాస్క్ స్థానాలు స్థానిక వైవిధ్యాలను సృష్టిస్తాయి.
అందుకే, కీలక కొలతలు ప్లేటింగ్కు ముందు వర్తిస్తాయా లేదా తర్వాత వర్తిస్తాయా అనే విషయాన్ని డ్రాయింగ్లో తప్పనిసరిగా పేర్కొనాలి. అలాగే, ముఖ్యమైన ఉపరితలాలు, కనిష్ట స్థానిక మందం, మాస్కింగ్ సరిహద్దులు మరియు రంధ్రాల గోడలకు కవరేజ్ అవసరమా లేదా అనే విషయాలను కూడా అది నిర్వచించాలి.
కోటింగ్ ఎంపిక కోసం, సమీక్షించండితగరం, వెండి మరియు నికెల్ బస్బార్ ప్లేటింగ్.
తగరం, వెండి మరియు నికెల్ వివిధ ఇంటర్ఫేస్, తుప్పు, ఉష్ణోగ్రత మరియు అరుగుదల సమస్యలను పరిష్కరిస్తాయి. వీటిలో దేనినీ రాగి కోర్ యొక్క వాహకతను స్వయంచాలకంగా మెరుగుపరిచే అలంకారిక అప్గ్రేడ్గా వర్ణించకూడదు.
మెషీనింగ్ మరియు ప్లేటింగ్ క్రమాన్ని నియంత్రించండి
ఆచరణాత్మక ప్రారంభ క్రమం:
- మెటీరియల్ గ్రేడ్, టెంపర్, మందం మరియు ముడిసరుకు స్థితిని సరిచూసుకోండి.
- కీలకమైన డేటమ్ లక్షణాల కోసం తగినంత మిగులుతో ఖాళీ భాగాన్ని కత్తిరించండి.
- ఫంక్షనల్ డేటమ్లను ఏర్పాటు చేసి, రంధ్రాల నమూనా, స్లాట్లు మరియు స్థానిక స్టెప్లను మెషిన్ చేయండి.
- అంచులను నునుపుగా చేసి, డ్రాయింగ్లో ఆమోదించిన అంచు స్థితిని వర్తింపజేయండి.
- ప్లేటింగ్ చేయడానికి ముందు ఎంచుకున్న మార్గంలో బెండింగ్ అవసరమైన చోట, డ్రాయింగ్ ఆమోదించిన బెండింగ్ను పూర్తి చేయండి, ఆపై ప్రభావితమైన జ్యామితిని తిరిగి తనిఖీ చేయండి.
- పాలిషింగ్ కాంపౌండ్, కూలెంట్ లేదా అంటుకునే పదార్థం అవశేషాలు మిగలకుండా భాగాన్ని శుభ్రం చేయండి.
- నిర్దేశించిన ఉపరితలాలను మాస్క్ చేసి, ప్లేటింగ్ చేయండి.
- తుది కొలతలు, పూత, ఉపరితల పరిస్థితి మరియు విద్యుత్ లక్షణాలను తనిఖీ చేయండి.
- పూర్తయిన భాగాలను రాపిడి, ఆక్సీకరణ మరియు వక్రీకరణను నివారించడానికి ప్యాక్ చేయండి.
ప్లేటింగ్ తర్వాత మెషీనింగ్ చేయడం వల్ల కత్తిరించిన అంచులు, థ్రెడ్లు మరియు కాంటాక్ట్ ఫీచర్ల వద్ద రాగి బయటపడవచ్చు.
ప్లేటింగ్ తర్వాత వంచడం వలన, ఒత్తిడికి తగినంత సాగే గుణం లేని పూత పగలవచ్చు లేదా పలుచబడవచ్చు. ప్లేటింగ్ చేయడానికి ముందు వంచడం వలన ర్యాకింగ్ మరియు మందం పంపిణీ సంక్లిష్టంగా మారవచ్చు.
సార్వత్రిక క్రమం అంటూ ఏదీ లేదు. ఉత్పత్తికి ముందు డ్రాయింగ్ మరియు ప్రక్రియ ప్రణాళిక తప్పనిసరిగా సరిపోలాలి.
తనిఖీ డ్రాయింగ్తో సరిపోలాలి
మెటీరియల్ సర్టిఫికేట్ మెటీరియల్ సమాచారాన్ని రుజువు చేస్తుంది. అది పూర్తయిన రంధ్రాల నమూనా అసెంబ్లీకి సరిపోతుందని రుజువు చేయదు.
తనిఖీ ప్రణాళిక ఒక బెలూన్డ్ డ్రాయింగ్ను అనుసరించాలి మరియు ప్రతి కీలక లక్షణం, పద్ధతి, ఫిక్చర్, శాంప్లింగ్ నియమం మరియు రిపోర్టింగ్ అవసరాన్ని గుర్తించాలి.
CMMతో కొలవబడిన నమూనాకు, ప్రతి ఉత్పత్తి లాట్కు అదే తనిఖీ జరుగుతుందని దానంతట అదే అర్థం కాదు.
| తనిఖీ అంశం | తగిన సాక్ష్యం లేదా పద్ధతి | ప్రధాన పరిమితి |
|---|---|---|
| మెటీరియల్ గ్రేడ్ మరియు టెంపర్ | MTC వేడి లేదా చాలా వాటికి అనుసంధానించబడింది | పూర్తయిన కొలతలను నిర్ధారించదు |
| వాహకత | వర్తించే చోట ASTM B193 లేదా ASTM E1004 వంటి అంగీకరించిన నిరోధకత లేదా వాహకత పద్ధతి | ఉమ్మడి నిరోధకతను నిర్ధారించదు |
| మొత్తం మందం మరియు చదునుదనం | క్రమాంకనం చేయబడిన మందం సాధనాలు మరియు నిర్వచించిన మద్దతుతో సర్ఫేస్-ప్లేట్ లేదా CMM పద్ధతి | క్లాంపింగ్ స్వేచ్ఛా-స్థితి వక్రీకరణను దాచగలదు |
| రంధ్రం వ్యాసం | ప్లగ్ గేజ్, బోర్ గేజ్, విజన్ సిస్టమ్ లేదా CMM | వ్యాసం ఒక్కటే స్థానాన్ని నిరూపించదు |
| రంధ్రం యొక్క నిజమైన స్థానం మరియు పిచ్ | డ్రాయింగ్ డేటమ్లకు సంబంధించి CMM లేదా ధృవీకరించబడిన విజన్/ఫిక్చర్ పద్ధతి | ఫలితాలు డేటమ్ సిమ్యులేషన్ మరియు ఫిక్చర్ కండిషన్పై ఆధారపడి ఉంటాయి |
| ఉపరితల గరుకుదనం | నిర్ధారిత కొలత దిశ మరియు కటాఫ్తో క్రమాంకనం చేయబడిన ప్రొఫైలోమీటర్ | Ra ఒక్కటే విద్యుత్ సంపర్క పనితీరును అంచనా వేయదు |
| బుర్ మరియు అంచు విరగడం | ఆప్టికల్ కొలత, కంపారేటర్ లేదా అంగీకరించిన దృశ్య/స్పర్శ పద్ధతి | “పదునైన అంచులు లేవు” అనేది సంఖ్యాపరమైన ఆమోద ప్రమాణం కాదు |
| పూత మందం | తగిన చోట ASTM B568 ప్రకారం XRF, క్రాస్-సెక్షన్ లేదా నిర్వచించబడిన ముఖ్యమైన ఉపరితలాల వద్ద అంగీకరించిన మరొక పద్ధతి | ఒక అనుకూలమైన వ్యాఖ్యానం ఇతర చోట్ల ఉన్న బలహీనతలను కప్పిపుచ్చగలదు |
| పూత అంటుకునే | అంగీకరించిన గుణాత్మక లేదా పరిమాణాత్మక పద్ధతి, సాధ్యమైన సూచనగా ASTM B571తో | కేవలం కంటితో చూసి అంచనా వేయడం వల్ల సరైన సన్నాహం లేకపోవడం లేదా స్థానిక విభజన వంటివి గుర్తించలేకపోవచ్చు. |
| పూర్తయిన భాగం నిరోధకత | నిర్దిష్ట ప్రోబ్ పాయింట్ల మధ్య, నిర్వచించిన టెస్ట్ కరెంట్ మరియు స్థిరీకరించబడిన ఉష్ణోగ్రత వద్ద నాలుగు-టెర్మినల్ కెల్విన్ కొలత | ఇది అసెంబ్లీ చేయబడిన జాయింట్ రెసిస్టెన్స్ టెస్ట్ కాదు |
| అసెంబ్లీ-జాయింట్ నిరోధకత | నిర్దిష్ట సంయోగ ఉపరితలాలు, హార్డ్వేర్, వాషర్ అమరిక, టార్క్ లేదా ప్రీలోడ్, డెల్ కండిషన్ మరియు ఉష్ణోగ్రతతో అసెంబ్లీ తర్వాత నాలుగు-టెర్మినల్ కెల్విన్ కొలత | విడి భాగాల వాహకత్వం నుండి ఊహించలేము |
ఒక మీటరు రాగి భాగానికి, తనిఖీ ఉష్ణోగ్రత అనేది తేలికైన విషయం కాదు. భాగం యొక్క ఉష్ణోగ్రతను నమోదు చేయండి, అవసరమైన చోట స్థిరీకరణకు అనుమతించండి మరియు కొనుగోలుదారు మరియు సరఫరాదారు ఫలితాలను పోల్చుకునేటప్పుడు అదే ప్రామాణిక పరిస్థితిని ఉపయోగించండి.
సరఫరాదారు-స్థాయి పత్రాలు మరియు ఆర్డర్-స్థాయి రికార్డులను కూడా వేరు చేయాలి.
సైంబర్ మెటల్స్నాణ్యత ధృవీకరణ పత్రాలు మరియు తనిఖీ పత్రాలుకంపెనీ మరియు సామర్థ్య సందర్భాన్ని అందించండి. ఒక బల్క్ షిప్మెంట్కు ఇప్పటికీ కొనుగోలు ఆర్డర్ ద్వారా నిర్వచించబడిన నిర్దిష్ట MTC, డైమెన్షనల్ రిపోర్ట్, కోటింగ్ రిపోర్ట్, ఫస్ట్-ఆర్టికల్ రికార్డ్ లేదా థర్డ్-పార్టీ తనిఖీ అవసరం.
వదులుగా ఉన్న రాగి బస్బార్ ప్లేట్ కేవలం స్విచ్గేర్ అసెంబ్లీలోకి ప్రవేశిస్తుంది అనే కారణంతో “IEC 61439కి అనుగుణమైనది” అని వ్రాయవద్దు.
IEC 61439 తక్కువ-వోల్టేజ్ స్విచ్గేర్ మరియు కంట్రోల్గేర్ అసెంబ్లీలు మరియు వాటి ధృవీకరణకు సంబంధించినది. బస్బార్ కాంపోనెంట్ దాని డ్రాయింగ్ మరియు మెటీరియల్ అవసరాలను తప్పనిసరిగా పాటించాలి, అయితే పూర్తయిన అసెంబ్లీ వర్తించే సిస్టమ్-స్థాయి ధృవీకరణకు బాధ్యత వహిస్తుంది.
సరఫరాదారు ఎంపిక: ప్రక్రియ రుజువును అడగండి
సరఫరాదారు కేవలం మెరిసే రాగి ఛాయాచిత్రాలను చూపించడమే కాకుండా, మార్గంపై తమ నియంత్రణను నిరూపించాలి.
బల్క్ ఆర్డర్ ఇచ్చే ముందు ఈ ప్రశ్నలు అడగండి:
- కొటేషన్లో ఏ మెటీరియల్ ఫారం, గ్రేడ్, స్టాండర్డ్ మరియు టెంపర్ చేర్చబడ్డాయి?
- ఏయే అంశాలు పంచింగ్, లేజర్-కట్, డ్రిల్లింగ్, మిల్లింగ్, రీమింగ్ లేదా EDM ప్రాసెసింగ్ చేయబడతాయి?
- డేటమ్లను ఎలా ఏర్పాటు చేస్తారు మరియు రంధ్రం యొక్క నిజ స్థానాన్ని ఎలా తనిఖీ చేస్తారు?
- ప్లేటింగ్, బెండింగ్ మరియు స్ట్రెయిటెనింగ్కు ముందు లేదా తర్వాత కొలతలు ఆమోదించబడతాయా?
- ఏ కార్యకలాపాలు ఉప కాంట్రాక్టుకు ఇవ్వబడతాయి మరియు ఆ సరఫరాదారులను ఎలా నియంత్రిస్తారు?
- మొదటి నమూనా తనిఖీ నివేదిక చేర్చబడిందా, మరియు ప్రతి లాట్కు ఏ లక్షణాలు కొలుస్తారు?
- డ్రాయింగ్ సవరణలు, టూలింగ్ మార్పులు మరియు ప్రక్రియ విచలనాలకు ఎలా ఆమోదం లభిస్తుంది?
- ఎగుమతి ప్యాకింగ్ సమయంలో స్పర్శ ఉపరితలాలు, అంచులు మరియు పొడవైన పలకలను ఎలా రక్షిస్తారు?
సైంబర్ మెటల్ యొక్క ప్రజలురాగి మరియు అల్యూమినియం సరఫరా-గొలుసు సేవలుఈ పేజీ సామర్థ్య స్థాయిలో మెటీరియల్ ఎంపిక, ప్రాసెసింగ్ సమన్వయం, తనిఖీ మరియు డెలివరీ మద్దతును వివరిస్తుంది.
వాణిజ్య కొటేషన్ సమర్పించిన డ్రాయింగ్ యొక్క ఖచ్చితమైన పరిధిని తప్పనిసరిగా నిర్వచించాలి.
సహనానికి సంబంధించిన ప్రతి ప్రశ్నకు “సమస్య లేదు” అని సమాధానం ఇచ్చే సరఫరాదారు పట్ల జాగ్రత్తగా ఉండండి.
నియంత్రిత సమాధానం భిన్నంగా ఉంటుంది: సరఫరాదారు డేటమ్ స్కీమ్ను గుర్తిస్తాడు, సరిపోని కాల్అవుట్లను ఫ్లాగ్ చేస్తాడు, పంచ్ చేసిన మరియు మెషిన్ చేసిన ఫీచర్లను వేరు చేస్తాడు, తనిఖీ ఫిక్స్చర్ను వివరిస్తాడు మరియు ప్లేటింగ్ తర్వాత ఏ కొలతలు వర్తిస్తాయని అడుగుతాడు.
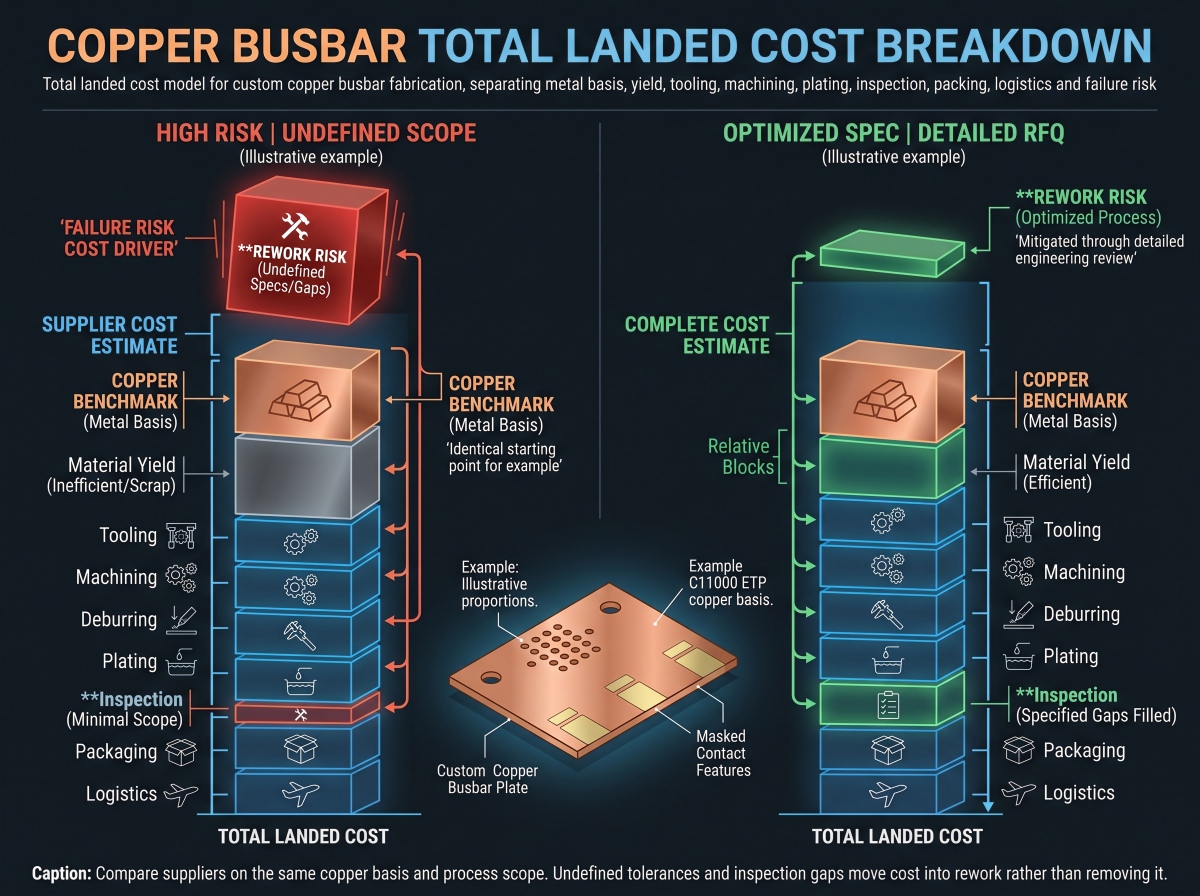
మొత్తం ల్యాండెడ్ కాస్ట్ చౌక కొటేషన్ను బట్టబయలు చేస్తుంది
బస్బార్ ఖర్చు అంటే రాగి ధర మరియు కొన్ని రంధ్రాలు వేయడం కాదు.
ఈ నమూనాను ఉపయోగించండి:
మొత్తం ల్యాండెడ్ ఖర్చు = మెటల్ బేసిస్ + కొనుగోలు చేసిన మెటీరియల్ దిగుబడి నష్టం + టూలింగ్ + మెషీనింగ్ + డీబరింగ్ మరియు క్లీనింగ్ + ప్లేటింగ్ + తనిఖీ + ప్యాకేజింగ్ + రవాణా మరియు సుంకం + రీవర్క్ రిస్క్
లోహ భాగం ధరల ఆధారాన్ని పేర్కొనాలి.
చైనా నుండి వచ్చే ఆర్డర్ల కోసం, కొటేషన్ అంగీకరించిన SMM కాపర్ బెంచ్మార్క్ను సూచించవచ్చు. ఇతర కాంట్రాక్టులు LME లేదా స్థిరమైన కాపర్ బేసిస్ను ఉపయోగించవచ్చు.
RFQలో రిఫరెన్స్, కొటేషన్ తేదీ లేదా సగటు వ్యవధి, కరెన్సీ, కన్వర్షన్ ప్రీమియం మరియు ఆర్డర్ సమయంలో మెటల్ బేసిస్ లాక్ చేయబడిందా లేదా సర్దుబాటు చేయబడిందా అనే విషయాలను నిర్వచించాలి.
రెండు ఆఫర్లు ఒకే మెటల్ లాజిక్ను ఉపయోగించే వరకు వాటిని పోల్చవద్దు.
దిగుబడికి కూడా సమాన ప్రాధాన్యత ఇవ్వాలి.
నెస్టింగ్ గ్యాప్స్, కెర్ఫ్, ఎడ్జ్ అలవెన్స్, క్లాంపింగ్ ట్యాబ్స్ మరియు ఉపయోగించలేని మిగిలిపోయిన ముక్కల కారణంగా, 8 కిలోల బరువున్న ఒక పూర్తి భాగానికి 8 కిలోల కంటే ఎక్కువ కొనుగోలు చేసిన ప్లేట్ అవసరం కావచ్చు.
స్క్రాప్ రాగి పునరుద్ధరణ విలువను నిలుపుకుంటుంది, కానీ స్క్రాప్ క్రెడిట్ యంత్ర సమయాన్ని, నిర్వహణ మూలధనాన్ని, వర్గీకరణను లేదా కొనుగోలు చేసిన ముడిసరుకు మరియు పునరుద్ధరించిన స్క్రాప్ విలువ మధ్య వ్యత్యాసాన్ని తొలగించదు.
టూలింగ్ మరియు బ్యాచ్ సైజు ఉత్తమ మార్గాన్ని మారుస్తాయి.
పరీక్ష తర్వాత మారే అవకాశం ఉన్న పది నమూనా భాగాల కోసం, ప్రత్యేకమైన పంచింగ్ సాధనాన్ని ఉపయోగించడం ఒక తప్పుడు నిర్ణయం కావచ్చు.
సాధారణ రంధ్రాలు మరియు ప్రొఫైల్లను విశ్వసనీయంగా పంచ్ చేయగలిగి, కేవలం స్థాన నిర్ధారణ లక్షణాలకు మాత్రమే CNC ఫినిషింగ్ చేసినట్లయితే, 20,000 స్థిరమైన భాగాలను పూర్తిగా CNC-మెషీనింగ్ చేయడం కూడా అంతే వృధా కావచ్చు.
తనిఖీకి కూడా ఒక నిజమైన ధర ఉంటుంది.
ప్రతి కాస్మెటిక్ ఎడ్జ్ కోసం CMM రిపోర్టులు అవసరం కావడం వల్ల విద్యుత్ ప్రమాదాన్ని తగ్గించకుండానే సమయం వృధా అవుతుంది. రెండు లొకేటింగ్ హోల్స్ను తనిఖీ చేయడంలో విఫలమైతే అసెంబ్లీ ఆగిపోవచ్చు.
సరైన ప్రణాళిక కీలక లక్షణాలపై 100% తనిఖీలను లేదా మరింత కఠినమైన నమూనా సేకరణను కేంద్రీకరిస్తుంది మరియు స్థిరమైన ద్వితీయ లక్షణాల కోసం అంగీకరించిన లాట్ ప్లాన్ను ఉపయోగిస్తుంది.
ఇక్కడే చౌకైన కొటేషన్లు ఖరీదైనవిగా మారతాయి.
నిర్వచించబడని రంధ్రం స్థానం మరియు ప్రీ-ప్లేటింగ్ కొలతలను అంగీకరించడం ద్వారా కొనుగోలుదారు ఒక చిన్న మార్పిడి ప్రీమియంను ఆదా చేసుకుంటాడు. మొదటి లాట్ వచ్చినప్పుడు, M10 బోల్ట్లు కొన్ని రంధ్రాలలోకి వెళ్తాయి కానీ మొత్తం స్టాక్లోకి వెళ్లవు, మరియు ఆపరేటర్లు చేతితో ప్యాటర్న్ను పెద్దది చేస్తారు.
ఇప్పుడు కొనుగోలుదారు దెబ్బతిన్న ప్లేటింగ్, అనియంత్రిత అంచు దూరం, అదనపు శ్రమ, ఆలస్యమైన ప్యానెళ్లు మరియు స్పష్టమైన మూల కారణాల రికార్డు లేకపోవడం వంటి వాటికి బాధ్యత వహించాల్సి ఉంటుంది.
కాపర్ బస్బార్ ఫ్యాబ్రికేషన్ RFQలో ఏమి చేర్చాలి
ప్రతి సరఫరాదారుడు ఒకే రకమైన తుది వస్తువుకు ధర నిర్ణయించడానికి తగినంత సమాచారాన్ని పంపండి:
- 2D PDF డ్రాయింగ్, 3D మోడల్ మరియు డ్రాయింగ్ సవరణ
- మెటీరియల్ గ్రేడ్, ఉత్పత్తి ప్రమాణం, టెంపర్ మరియు కనీస వాహకత
- ప్రారంభ ముడి పదార్థ రూపం: ప్లేట్, షీట్, ఫ్లాట్ బార్ లేదా బస్బార్ స్టాక్
- మొత్తం కొలతలు, మందం సహనం, సరళత మరియు సమతలం
- డేటమ్ A, B మరియు C నిర్వచనాలు
- క్లిష్టమైన రంధ్ర వ్యాసాలు, నిజమైన స్థానం, పిచ్, స్లాట్లు, థ్రెడ్లు, కౌంటర్సింక్లు మరియు కౌంటర్బోర్లు
- సాధారణ ప్రొఫైల్ టాలరెన్స్ మరియు అసెంబ్లీకి కీలకమైన కొలతలు
- బర్ దిశ, గరిష్ట బర్, అంచు విరుపు, చాంఫర్ లేదా వ్యాసార్థం
- కాంటాక్ట్-ప్యాడ్ గరుకుదనం, చదునుదనం, శుభ్రత మరియు రక్షణ అవసరాలు
- ఖాళీ, తగరం, వెండి లేదా నికెల్ ఉపరితల పరిస్థితి
- కోటింగ్ ప్రక్రియ, కనిష్ట స్థానిక మందం, ముఖ్యమైన ఉపరితలాలు మరియు మాస్కింగ్ జోన్లు
- ప్లేటింగ్ మరియు బెండింగ్కు ముందు లేదా తర్వాత కీలక కొలతలు వర్తిస్తాయనే ప్రకటన
- పరిమాణం, నమూనా పరిమాణం, మొదటి నమూనా అవసరం మరియు వార్షిక వినియోగం
- MTC, వాహకత్వం, కొలతలు మరియు పూత నివేదికలు
- నిర్వచించబడిన పరీక్షా సెటప్తో కూడిన పూర్తయిన భాగం నిరోధక నివేదిక మరియు/లేదా అసెంబుల్ చేయబడిన జాయింట్ నిరోధక నివేదిక
- నమూనా ప్రణాళిక, మూడవ పక్ష తనిఖీ మరియు మార్పు-నియంత్రణ అవసరాలు
- ప్యాకింగ్, గమ్యస్థాన దేశం, ఇంకోటర్మ్ మరియు అవసరమైన రాక తేదీ
సరఫరాదారు నుండి అసెంబ్లీ షరతులను దాచి, ఆపై కొటేషన్లో అవి ఉంటాయని ఆశించవద్దు.
జతచేసే డ్రాయింగ్ను లేదా కనీసం ప్రతి కీలకమైన ఇంటర్ఫేస్ చుట్టూ ఉండే బోల్ట్, టెర్మినల్, ఎన్క్లోజర్ మరియు ఇన్సులేషన్ స్టాక్ను పంచుకోండి.
ప్రాజెక్ట్-నిర్దిష్ట సమీక్ష కోసం,బస్బార్ RFQ కోసం సైంబర్ మెటల్ను సంప్రదించండిడ్రాయింగ్, గ్రేడ్, కీలక లక్షణాలు, ఉపరితల చికిత్స, పరిమాణం మరియు తనిఖీ అవసరాలతో.
వెబ్సైట్ పేజీ నుండి ఊహించుకోవడం కాకుండా, ప్రస్తుత ముడి పదార్థాల లభ్యత, ప్రాసెసింగ్ సాధ్యత, ఆర్డర్ పరిమాణం మరియు డెలివరీ షెడ్యూల్ను వాస్తవ స్పెసిఫికేషన్తో సరిపోల్చి నిర్ధారించుకోవాలి.
ముగింపు
మొదటి రంధ్రం వేయక ముందే కస్టమ్ బస్బార్ నాణ్యతను నిర్ణయిస్తారు.
సరైన రాగి గ్రేడ్ మరియు పదార్థ రూపాన్ని ఎంచుకోండి. క్రియాత్మక ఉపరితలాల నుండి ప్రామాణికాలను (డేటమ్లను) ఏర్పాటు చేయండి. కేవలం వ్యాసాన్ని మాత్రమే కాకుండా, రంధ్రం యొక్క స్థానాన్ని కూడా నియంత్రించండి. స్పర్శ ఉపరితలాలను (కాంటాక్ట్ సర్ఫేస్లను) బాహ్య అలంకరణల నుండి వేరు చేయండి. టాలరెన్స్ బడ్జెట్లో ప్లేటింగ్ మరియు ఉష్ణ వ్యాకోచాన్ని చేర్చండి. ఆ తర్వాత, తనిఖీ పద్ధతి డ్రాయింగ్కు సరిపోయేలా చేయండి.
ఖరీదైన సరఫరాదారు అంటే ఎల్లప్పుడూ అధిక యూనిట్ ధర కలిగినవాడు కాకపోవచ్చు.
తరచుగా మెటీరియల్ దిగుబడి, తుది కొలతలు, కీలక తనిఖీ మరియు ప్యాకింగ్లను కొటేషన్లో చేర్చకుండా వదిలేసి, ఆ తర్వాత ఆ ఖర్చులను రీవర్క్ మరియు జాప్యంగా వెనక్కి పంపేది వారే.
తరచుగా అడిగే ప్రశ్నలు
సార్వత్రిక బస్బార్ టాలరెన్స్ లేదు.
కార్యాత్మక క్రమానుగత శ్రేణిని ఉపయోగించండి: రంధ్రాలను గుర్తించడం, సంపర్క ఇంటర్ఫేస్లు మరియు సంయోగ దశల కోసం కఠినమైన నియంత్రణ; బాహ్య ప్రొఫైల్లు మరియు క్లియరెన్స్ ఫీచర్ల కోసం ప్రక్రియకు అనుకూలమైన సాధారణ టాలరెన్స్లు.
ప్లేట్ పరిమాణం, మందం, టెంపర్, మెషీనింగ్ మార్గం, ప్లేటింగ్ మరియు కొలత పరిస్థితి సాధ్యతను ప్రభావితం చేస్తాయి. ప్రతి కొలతకు +/-0.05 మిమీ వర్తింపజేయడానికి బదులుగా, ప్రక్రియ-నిర్దిష్ట సమీక్ష కోసం పూర్తి డ్రాయింగ్ను పంపండి.
రంధ్రం వ్యాసం, ఫంక్షనల్ డేటమ్లకు సంబంధించి నిజమైన స్థానం, పిచ్, అంచు దూరం మరియు ఏదైనా కౌంటర్సింక్ లేదా కౌంటర్బోర్ను విడివిడిగా నిర్వచించండి.
వ్యాసం ఒక్కటే ఫాస్టెనర్ నిర్దిష్ట రంధ్రంలోకి ప్రవేశించగలదని మాత్రమే రుజువు చేస్తుంది. అది టెర్మినల్, ఎన్క్లోజర్ లేదా పూర్తి అసెంబ్లీ స్టాక్తో అమరికను రుజువు చేయదు.
ఆమోద కొలతలు ప్లేటింగ్కు ముందు వర్తిస్తాయో లేదా తర్వాత వర్తిస్తాయో పేర్కొనండి.
స్వయంచాలకంగా కాదు.
స్థిరమైన, అధిక పరిమాణంలో ఉండే నమూనాల కోసం పంచింగ్ చేయడం ఆర్థికంగా లాభదాయకంగా మరియు పునరావృతం చేయగలిగేదిగా ఉంటుంది, కానీ టూల్ అరుగుదల, రోల్ఓవర్, టేపర్ మరియు బర్ దిశ వంటి వాటిని నియంత్రించాల్సి ఉంటుంది.
CNC డ్రిల్లింగ్ లేదా మిల్లింగ్ మరింత సౌకర్యవంతమైనది మరియు మిశ్రమ ఆకృతులు లేదా క్లిష్టమైన రంధ్రాల నమూనాలకు తరచుగా ఉత్తమమైనది, కానీ ఇది సైకిల్ సమయాన్ని పెంచుతుంది.
హైబ్రిడ్ రూట్ సాధారణ రంధ్రాలు చేసి, కేవలం స్థానాన్ని గుర్తించే భాగాలను మాత్రమే CNC-ఫినిష్ చేయగలదు.
అవును.
t మందం గల పూత రంధ్రం గోడ మొత్తం మీద ఏకరీతిగా ఏర్పడితే, సిద్ధాంతపరంగా రంధ్రం వ్యాసం సుమారు 2t మేర తగ్గవచ్చు, అదే సమయంలో బాహ్య కొలత సుమారు 2t మేర పెరగవచ్చు.
వాస్తవ ఎలక్ట్రోప్లేటింగ్ పంపిణీ జ్యామితి, కరెంట్ సాంద్రత, మాస్కింగ్ మరియు త్రోయింగ్ పవర్ను బట్టి మారుతుంది. కీలకమైన కొలతలు తుది ప్లేటెడ్ స్థితిని మరియు కొలత ప్రదేశాలను తప్పనిసరిగా నిర్దేశించాలి.
ఏ ఒక్క Ra విలువ కూడా తక్కువ నిరోధకత గల జాయింట్కు హామీ ఇవ్వదు.
మరింత కఠినమైన మెషిన్డ్ కాంటాక్ట్ ప్యాడ్ కోసం గరిష్టంగా Ra 1.6 మైక్రోమీటర్లు, లేదా సాధారణ మెషిన్డ్ ప్యాడ్ కోసం గరిష్టంగా Ra 3.2 మైక్రోమీటర్లు, ప్రత్యామ్నాయ RFQ ప్రారంభ పరిమితులుగా ఉపయోగపడతాయి.
ప్లేటింగ్కు ముందు లేదా తర్వాత పరిమితి వర్తిస్తుందో పేర్కొనండి. ఎగువ మరియు దిగువ పరిమితులు రెండూ క్రియాత్మకంగా అవసరమైతే తప్ప, 1.6 నుండి 3.2 మైక్రోమీటర్లను అంగీకార బ్యాండ్గా పేర్కొనవద్దు.
తుది అవసరం అనేది సమతలం, పూత, శుభ్రత, సంపర్క పీడనం, బోల్ట్ వ్యవస్థ, అతివ్యాప్తి, ఉష్ణోగ్రత మరియు ధృవీకరణ పద్ధతిపై కూడా ఆధారపడి ఉంటుంది.
డేటమ్, సపోర్ట్ కండిషన్, ఫ్రీ లేదా రెస్ట్రెయిన్డ్ స్టేట్, ఇన్స్పెక్షన్ మెథడ్ మరియు రిఫరెన్స్ టెంపరేచర్ను పేర్కొనండి.
సన్నని లేదా పొడవైన రాగి పలకలు బిగించినప్పుడు చదునుగా కనిపించవచ్చు మరియు విడుదల చేసిన తర్వాత విల్లును తిరిగి యధాస్థితికి తీసుకువస్తాయి.
అసెంబ్లీ ఉద్దేశపూర్వకంగా ప్లేట్ను నిరోధిస్తే, ఆ ఫిక్చర్ కండిషన్ను డ్రాయింగ్లో నిర్వచించండి. లేకపోతే, అంగీకరించిన సర్ఫేస్-ప్లేట్ లేదా CMM సెటప్తో ఫ్రీ-స్టేట్ అంగీకారాన్ని కోరండి.
రెండింటిలో ఏదీ సార్వత్రికంగా ఉత్తమమైనది కాదు.
C11000 అధిక వాహకత గల విద్యుత్ భాగాల కోసం విస్తృతంగా ఉపయోగించబడుతుంది. C10200 అనేది ఆక్సిజన్ రహిత రాగి మరియు ఆక్సిజన్ సంబంధిత ప్రాసెసింగ్ లేదా సేవా ప్రవర్తన ముఖ్యమైన చోట దీనిని సమర్థించవచ్చు.
వర్తించే మెటీరియల్ ప్రమాణం, స్వభావం, వాహకత్వం, కలిపే మార్గం, ఆకృతి అవసరం, వాతావరణం మరియు సర్టిఫికేట్ను పోల్చండి.
అప్లికేషన్ ఉపయోగించని గ్రేడ్ ప్రయోజనం కోసం డబ్బు చెల్లించవద్దు.
లేదు.
ఒక MTC అనుసంధానించబడిన హీట్ లేదా లాట్ కోసం మెటీరియల్ గ్రేడ్, కూర్పు, టెంపర్ లేదా ఇతర నివేదించబడిన లక్షణాలకు మద్దతు ఇస్తుంది.
ఇది రంధ్రం యొక్క స్థానం, సమతలం, బర్ర్ నియంత్రణ, గరుకుదనం, పూత మందం లేదా అసెంబ్లీ సరిపోవడాన్ని నిరూపించదు.
బల్క్ ఆర్డర్లకు, నిర్దేశించిన చోట, బెలూన్డ్ ఫస్ట్-ఆర్టికల్ రిపోర్ట్, డైమెన్షనల్ ఇన్స్పెక్షన్, ప్లేటింగ్ రికార్డ్స్, ట్రేసబిలిటీ మరియు ఫైనల్ ఎలక్ట్రికల్ టెస్టింగ్ కూడా అవసరం కావచ్చు.
MTC, డ్రాయింగ్ రివిజన్, ఫస్ట్-ఆర్టికల్ లేదా డైమెన్షనల్ రిపోర్ట్, క్రిటికల్-హోల్ మరియు ఫ్లాట్నెస్ ఫలితాలు, కోటింగ్ సర్టిఫికేట్ మరియు లోకల్ థిక్నెస్ రీడింగ్లు, అవసరమైన చోట కండక్టివిటీ రిపోర్ట్, క్రిటికల్ జాయింట్ల కోసం ఫైనల్ రెసిస్టెన్స్ డేటా, డీవియేషన్ అప్రూవల్స్ మరియు లాట్ ట్రేసబిలిటీని అభ్యర్థించండి.
కొటేషన్ ఇచ్చే ముందు ఖచ్చితమైన ప్యాకేజీని అంగీకరించాలి, ఎందుకంటే తనిఖీ పరిధి ధర మరియు డెలివరీ సమయం రెండింటినీ ప్రభావితం చేస్తుంది.
మొత్తం ల్యాండెడ్ ఖర్చులో అంగీకరించిన రాగి ఆధారం, కొనుగోలు చేసిన మెటీరియల్ దిగుబడి, టూలింగ్, మెషీనింగ్, డీబరింగ్, క్లీనింగ్, ప్లేటింగ్, తనిఖీ, ప్యాకింగ్, రవాణా, సుంకం మరియు రీవర్క్ రిస్క్ ఉంటాయి.
ఒకే లోహ ధరల సూత్రం మరియు తుది పరిధి ఆధారంగా సరఫరాదారులను పోల్చండి.
తుది ప్లేటెడ్ కొలతలు, కీలక రంధ్రాల తనిఖీ, మెటీరియల్ స్క్రాప్ లాజిక్ లేదా వక్రీకరణను నివారించే ప్యాకేజింగ్ను మినహాయించినప్పుడు, తక్కువ మార్పిడి ధర తప్పుదారి పట్టించవచ్చు.
పోస్ట్ చేసిన సమయం: ఆగస్టు-14-2026