
ప్రచురణ తేదీ: నవంబర్ 6, 2026
రచయిత: హు యాన్వే, సైంబర్ మెటల్ సాంకేతిక నిపుణుడు
“టిన్ ప్లేటెడ్” అనేది పూర్తి డ్రాయింగ్ అవసరం కాదు. అలాగే “నికెల్ ప్లేటెడ్” కూడా. మీ RFQలో అదొక్కటే ఉంటే, ఇద్దరు సరఫరాదారులు వేర్వేరు కోటింగ్ సిస్టమ్లను కోట్ చేయవచ్చు మరియు ఇద్దరూ తాము స్పెసిఫికేషన్ను అందుకున్నామని నమ్మవచ్చు. ఒక ఉపయోగకరమైనరాగి బస్బార్ ప్లేటింగ్పోలిక అనేది జాయింట్, సేవా వాతావరణం మరియు ఆమోద ప్రమాణాలతో మొదలవుతుంది, అంతేగానీ పూర్తయిన బార్ యొక్క రంగుతో కాదు.
త్వరిత సమాధానం:అర్హత కలిగిన విద్యుత్-సంపర్క ఉపరితలాలు మరియు సాధారణ ఇండోర్ తుప్పు నిరోధకత కోసం టిన్ ప్లేటింగ్ను మూల్యాంకనం చేయండి. నిర్దిష్ట అరుగుదల, తుప్పు లేదా ఇతర క్రియాత్మక కోటింగ్ లక్షణాలు స్పెసిఫికేషన్ను నిర్దేశించిన చోట ఇంజనీరింగ్ నికెల్ను మూల్యాంకనం చేయండి. రెండింటిలో ఏదీ సార్వత్రికంగా ఉత్తమమైనది కాదు. ధరలను పోల్చడానికి ముందు కొనుగోలుదారులు కాపర్ సబ్స్ట్రేట్, పూర్తి కోటింగ్ స్టాక్, కనీస స్థానిక మందం, ముఖ్యమైన ఉపరితలాలు, పూర్తయిన కొలతలు మరియు జాయింట్-వాలిడేషన్ అవసరాలను నిర్వచించాలి.
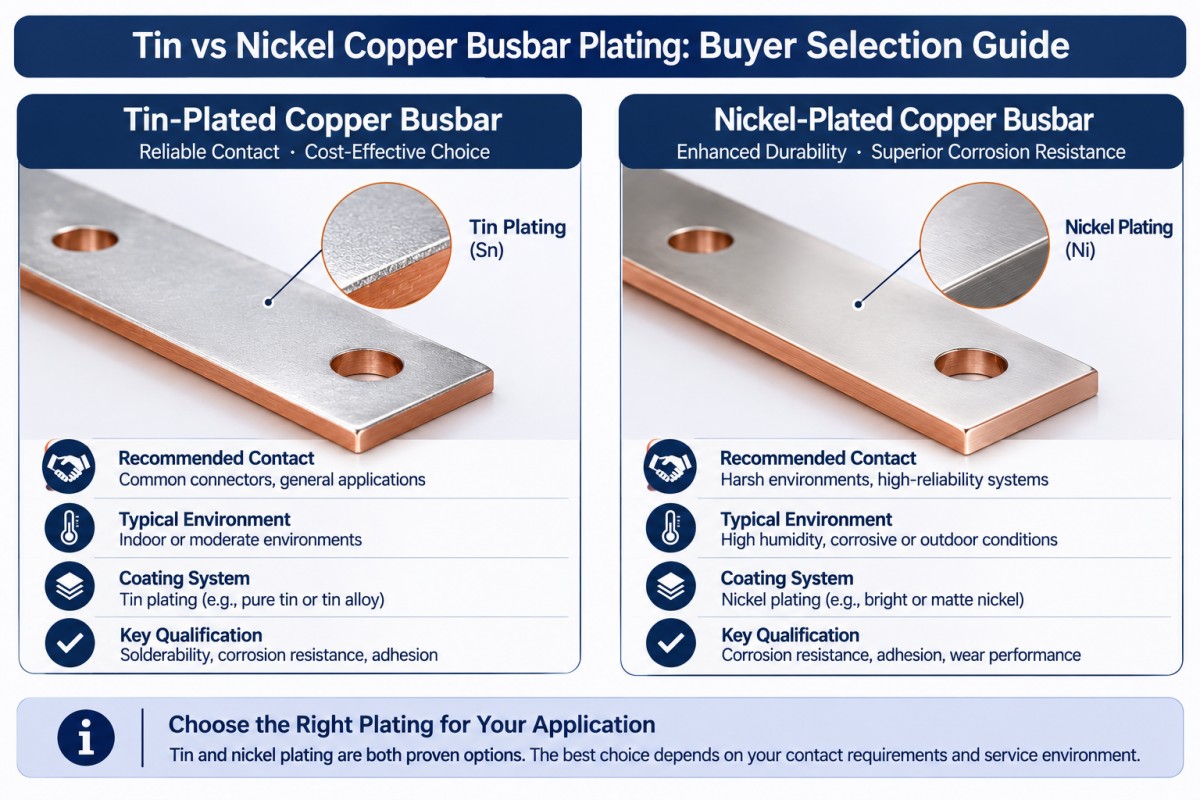
టిన్ వర్సెస్ నికెల్ కాపర్ బస్బార్ ప్లేటింగ్: అసలు ఏమి మారుతుంది?
ఫినిషింగ్ ఉపరితల వ్యవస్థను మారుస్తుంది; అది కండక్టర్ డిజైన్ను భర్తీ చేయదు. రాగి గ్రేడ్, క్రాస్-సెక్షన్ మరియు ఆపరేటింగ్ పరిస్థితులకు ఇప్పటికీ వాటి స్వంత నిర్దేశాలు అవసరం. ఆమోదించబడిన దానితో ప్రారంభించండి.స్వచ్ఛమైన రాగి పదార్థ ఎంపికలుఆ తర్వాత కోటింగ్ మరియు కనెక్షన్ను కలిపి అంచనా వేయండి.
| కొనుగోలుదారు ప్రశ్న | తగరపు పూత పూసిన రాగి బస్బార్ | నికెల్ పూత పూసిన రాగి బస్బార్ |
|---|---|---|
| ఈ ముగింపును ఎందుకు మూల్యాంకనం చేయాలి? | విద్యుత్-సంపర్క ఉపరితలాలు, తుప్పు నివారణ మరియు సాల్డరబిలిటీ కోసం టిన్ పూతలను ఉపయోగిస్తారు. | ఇంజనీరింగ్ నికెల్ పూతలు అరుగుదల మరియు తుప్పు నిరోధకతతో సహా క్రియాత్మక లక్షణాల కోసం నిర్దేశించబడ్డాయి. |
| కోటింగ్ వివరణలో ఏమని ఉండాలి? | డిపోజిషన్ మార్గం, టిన్ ఫినిష్ రకం, అవసరమైతే అండర్ప్లేట్, మందం మరియు కవరేజ్ | ఎలక్ట్రోప్లేటెడ్ నికెల్ లేదా ఎలక్ట్రోలెస్ నికెల్-ఫాస్ఫరస్, పూత అవసరాలు, మందం మరియు కవరేజ్ |
| విద్యుత్ ధ్రువీకరణ దేనికి అవసరం? | వాస్తవ సంధాన ఉపరితలం, అసెంబ్లీ పద్ధతి మరియు జాయింట్ పనితీరు | వాస్తవ సంధాన ఉపరితలం, అసెంబ్లీ పద్ధతి మరియు జాయింట్ పనితీరు; కాఠిన్యం తక్కువ సంపర్క నిరోధకతకు రుజువు కాదు |
| తప్పుడు కొనుగోలు షార్ట్కట్ అంటే ఏమిటి? | ఏదైనా మెరిసే టిన్ ఫినిష్ అప్లికేషన్కు అనుకూలంగా ఉంటుందని భావిస్తే | నికెల్ స్వయంచాలకంగా అధిక అసెంబ్లీ ఉష్ణోగ్రత రేటింగ్ లేదా మెరుగైన జాయింట్ పనితీరును అందిస్తుందని భావిస్తే |
ASTM B545 ఎలక్ట్రోడిపాజిటెడ్ టిన్ కోటింగ్ల గురించి వివరిస్తుంది. ASTM B689 ఎలక్ట్రోప్లేటెడ్ ఇంజనీరింగ్ నికెల్ కోటింగ్ల గురించి వివరిస్తుంది. అవి వేర్వేరు కోటింగ్ వ్యవస్థలను వివరిస్తాయి, అంతేగానీ వెండి రంగు ఉపరితలానికి పరస్పరం మార్చుకోదగిన పేర్లను కాదు. ఈ ప్రమాణాలలో ఏ ఒక్కటీ పూర్తి బస్బార్ అసెంబ్లీ యొక్క కరెంట్ రేటింగ్ను నిర్ధారించదు.
కొనుగోలుదారులు టిన్ పూత పూసిన రాగి బస్బార్లను ఎప్పుడు పరిగణించాలి?
కేవలం రూపాన్ని మాత్రమే కాకుండా, సంప్రదింపు ఫంక్షన్ను కూడా పేర్కొనండి
తక్కువ సంపర్క-నిరోధక ఉపరితలాలను అందించడానికి టిన్ పూతలను ఉపయోగిస్తారు, కానీ పూత హోదా అనేది మీరు అమర్చిన జాయింట్ యొక్క నిరోధకతకు హామీ ఇవ్వదు. జతచేసే టెర్మినల్ ఫినిష్, సంపర్క జ్యామితి మరియు ఆమోదించబడిన అసెంబ్లీ విధానాన్ని పేర్కొనండి.
సాధారణ ఇండోర్ వినియోగానికి, ASTM B545 రాగిపై తగరం రక్షణ కవచంగా పనిచేస్తుందని వివరిస్తుంది. పూతలోని అంతరాయాలు, ముఖ్యంగా తేమతో కూడిన పరిస్థితులలో, తుప్పు పట్టడానికి కారణమవుతాయని కూడా ఇది హెచ్చరిస్తుంది. సమీక్షించకుండా, ఇండోర్ వినియోగానికి సంబంధించిన అంచనాను ఘనీభవనం, బహిరంగ వినియోగం లేదా రసాయన సేవలకు వర్తింపజేయవద్దు.
కోసంస్విచ్ గేర్ కోసం టిన్ పూత పూసిన రాగి బస్బార్లుకాంటాక్ట్ ప్యాడ్లను గుర్తించి, ఆ కాంపోనెంట్ బోల్టెడ్ లింక్, సోల్డర్డ్ కనెక్షన్ లేదా మరో అర్హత గల డిజైన్ అవునో కాదో వివరించండి. ఆమోద ప్రణాళిక ఆ ఫంక్షన్ను అనుసరించాలి.
టిన్ ద్రవీభవన స్థానాన్ని నిరంతర ఆపరేటింగ్-ఉష్ణోగ్రత రేటింగ్గా మార్చవద్దు. పూర్తి అసెంబ్లీకి దాని స్వంత ఉష్ణ పరిమితులు మరియు ధ్రువీకరణ అవసరం.
ఫినిష్ రకం మరియు సంబంధిత విశ్వసనీయత ప్రమాదాలను సమీక్షించండి
ఆమోదించబడిన స్పెసిఫికేషన్ మ్యాట్ టిన్, బ్రైట్ టిన్ లేదా మరొక అనుమతించబడిన ఫినిష్ను వేరుగా చూపిస్తే, కొనుగోలు ఆర్డర్లో ఆ వ్యత్యాసాన్ని అలాగే ఉంచండి. కేవలం బాహ్య రూపానికి సంబంధించిన ప్రాధాన్యత, కోటింగ్ ప్రక్రియను నిశ్శబ్దంగా మార్చడానికి అనుమతించవద్దు.
టిన్ విస్కర్లు కూడా అప్లికేషన్-నిర్దిష్ట సమీక్షకు అర్హమైనవి. టిన్ ఫినిషింగ్ల నుండి వాహక విస్కర్ల పెరుగుదలను మరియు దాని ఫలితంగా దగ్గరగా ఉన్న కండక్టర్ల మధ్య ఏర్పడే షార్ట్-సర్క్యూట్ ప్రమాదాన్ని నాసా నమోదు చేసింది. పరికరానికి సంబంధితమైన చోట, ఆమోదించబడిన ఫినిషింగ్ మరియు నివారణ అవసరాల కోసం బాధ్యతగల ఇంజనీర్ను అడగండి. అది ఒక ప్రమాద అంచనా మాత్రమే, అంతేగానీ టిన్ పూత పూసిన ప్రతి పవర్ బస్బార్ను తిరస్కరించడానికి ఒక కారణం కాదు.
కొనుగోలుదారులు నికెల్ పూత పూసిన రాగి బస్బార్లను ఎప్పుడు పరిగణించాలి?
మీరు ఏ నికెల్ ప్రక్రియను ఉద్దేశిస్తున్నారో నిర్వచించండి
ఎలక్ట్రోప్లేటెడ్ ఇంజనీరింగ్ నికెల్ మరియు ఎలక్ట్రోలెస్ నికెల్-ఫాస్ఫరస్ అనేవి ఒకే రకమైన పూతలు కావు. ASTM B733 రెండవ దానిని వివరిస్తుంది; దాని లక్షణాలు ఫాస్ఫరస్ పరిమాణం మరియు తదుపరి ఉష్ణ చికిత్సపై ఆధారపడి ఉంటాయి. కేవలం "నికెల్ ప్లేటింగ్" అనే పదం చాలా విషయాలను అస్పష్టంగా వదిలివేస్తుంది.
సమీక్షించేటప్పుడునికెల్ పూత పూసిన రాగి బస్బార్ ఎంపికలుఆమోదించబడిన ప్రక్రియ మరియు అవసరమైన డిపాజిట్ లక్షణాలను పేర్కొనండి. కొటేషన్ను అంగీకరించే ముందు, ప్రతిపాదిత కోటింగ్ స్టాక్ను గుర్తించమని సరఫరాదారుని అడగండి.
కాంటాక్ట్ ఇంటర్ఫేస్ను విడిగా ధృవీకరించండి
డ్రాయింగ్లో నిర్దిష్ట అరుగుదల, భారాన్ని మోసే, తుప్పు లేదా వేడి వలన పొరలు ఏర్పడే లక్షణాలు అవసరమైనప్పుడు ఇంజనీరింగ్ నికెల్ ప్రాముఖ్యత సంతరించుకుంటుంది. ఆ అవసరాలకు, నికెల్ ప్రతి కఠినమైన వాతావరణానికి సరిపోతుందని చెప్పే సాధారణ వాదన కాకుండా, నిక్షేపానికి ప్రత్యేకమైన నిర్దేశం అవసరం.
అరుగుదల నిరోధకత, తుప్పు ప్రవర్తన మరియు విద్యుత్-స్పర్శ పనితీరు అనేవి వేర్వేరు అంశాలు. ఒకదాని కోసం ఎంచుకున్న పూత మిగిలినవాటిని కూడా సంతృప్తిపరుస్తుందని చెప్పలేము.
నిర్దేశించిన డ్యూటీ సైకిల్ తర్వాత జాయింట్, అనుమతించబడిన నిరోధకత మరియు ఉష్ణోగ్రత పెరుగుదల పరిమితులలోనే ఉంటుందా? అసలైన మేటింగ్ ఫినిష్, హార్డ్వేర్ మరియు అసెంబ్లీ పరిస్థితులను ఉపయోగించి, ప్రతినిధి జాయింట్ల నుండి సాక్ష్యం అవసరం. దీనికి ప్రత్యామ్నాయంగా రూపాన్ని లేదా కోటింగ్ గట్టిదనాన్ని అంగీకరించవద్దు.
కొనుగోలుదారులు బస్బార్ ప్లేటింగ్ మందాన్ని ఎలా నిర్దేశించాలి?
అంగీకరించిన కొలత మరియు ఆమోద పద్ధతితో, నిర్వచించిన ఉపరితలాలపై అవసరమైన మందాన్ని పేర్కొనండి. "5 మైక్రోమీటర్ల ప్లేటింగ్" వంటి విడిగా ఉండే గమనికను నివారించండి, ఎందుకంటే అది నామమాత్రపు మందమా, బ్యాచ్ సగటునా లేదా స్థానిక కనిష్ట విలువనా అని సరఫరాదారుని గందరగోళానికి గురి చేస్తుంది.
పూర్తి స్టాక్ మరియు ముఖ్యమైన ఉపరితలాలను నిర్వచించండి
ప్రతి పొర కోసం, దాని మెటీరియల్, అవసరమైన మందం లేదా పరిధి, మరియు అది ఎక్కడ వర్తిస్తుందో పేర్కొనండి. టిన్ కింద నికెల్ అండర్ప్లేట్ అవసరమైతే, దానిని స్పష్టంగా చూపించండి. అది చేర్చబడిందని భావించవద్దు, మరియు ఇంజనీరింగ్ ఆమోదం లేకుండా దానిని ఏర్పాటు చేయవద్దు.
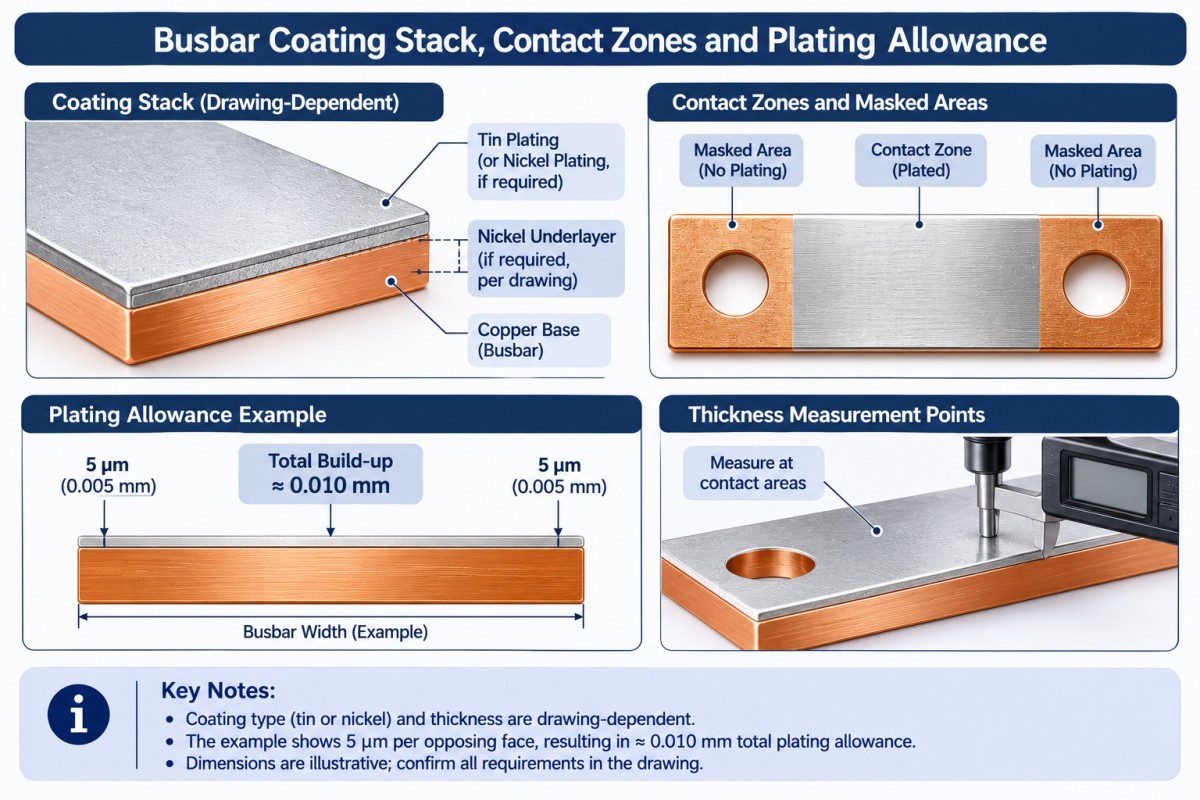
కాంటాక్ట్ ప్యాడ్లు, కోటింగ్ మరియు మాస్కింగ్ చేసిన జోన్లు, రంధ్రాల బోర్లు, థ్రెడ్లు, అంచులు మరియు అనుమతించబడిన ర్యాక్-కాంటాక్ట్ ప్రదేశాలను గుర్తించండి. డ్రాయింగ్పై తనిఖీ పాయింట్లను గుర్తించండి. సులభంగా చేరుకోగల చదునైన ప్రదేశంలోని రీడింగ్, కొలవని కీలకమైన కాంటాక్ట్ ప్రాంతానికి ప్రత్యామ్నాయంగా పరిగణించరాదు.
కొలతలు ప్లేటింగ్కు ముందు వర్తిస్తాయో లేక తర్వాత వర్తిస్తాయో పేర్కొనండి
ఒక ఉదాహరణ పూత మందాన్ని పరిగణించండిప్రతి ఎదురు ముఖంపై 5 మైక్రోమీటర్లుఏకరీతి నిక్షేపణ సుమారుగా జోడిస్తుంది0.010 మిమీమొత్తం కొలతకు. ఒక రంధ్రానికి ఇరువైపులా ఒకే ఆదర్శ మందం దాని వ్యాసాన్ని సుమారుగా తగ్గిస్తుంది0.010 మిమీ.
ఇది జ్యామితికి సంబంధించిన విషయం, అంతేగాని సిఫార్సు చేయబడిన మందం లేదా ప్రక్రియ సామర్థ్య హామీ కాదు. వాస్తవ నిక్షేపణ మరియు అందుబాటును తప్పనిసరిగా సమీక్షించాలి. అయినప్పటికీ, ప్లేటింగ్కు ముందు సరిపోయిన గట్టి అమరిక ఆ తర్వాత ఎందుకు విఫలం కావచ్చునో ఇది వివరిస్తుంది.
ఉపయోగించండిరాగి భాగాల యంత్రణ సమీక్షతుది కొలతలు, మెషీనింగ్ అలవెన్స్ మరియు ప్రక్రియ క్రమంపై అంగీకరించాలి. ఇన్కమింగ్ తనిఖీ సమయంలో లోపించిన అలవెన్స్ను కనుగొనవద్దు.
ప్లేటింగ్ చేయడానికి ముందు మరియు తర్వాత ఏమి జరగాలి?
ఆర్డర్ను ఇచ్చే ముందు తయారీ క్రమంపై అంగీకరించండి. తయారైన తుది భాగాల కోసం ప్రతిపాదించబడిన మార్గం: కత్తిరించడం, రంధ్రాలు చేయడం, అంచులను తొలగించడం మరియు ఆకృతిని ఇవ్వడం, ఆ తర్వాత శుభ్రపరచడం, ప్లేటింగ్ మరియు తుది తనిఖీ. వాస్తవ మార్గం డ్రాయింగ్ మరియు కోటింగ్ అవసరాలకు సరిపోలాలి.
ప్రీప్లేటెడ్ స్టాక్ అనేది ఒక భిన్నమైన పద్ధతి. ప్లేటింగ్ తర్వాత కటింగ్ లేదా ఫార్మింగ్ చేస్తే, బయటకు కనిపించే కట్ అంచులు, రంధ్రాలు, వంపు ప్రాంతాలు మరియు అవసరమైన ఏవైనా మరమ్మతులు లేదా రీకోటింగ్లను స్పష్టంగా పేర్కొనాలి. "ప్లేటెడ్ కాపర్తో తయారు చేయబడింది" అంటే పూర్తయిన ప్రతి ఉపరితలానికి కోటింగ్ వేయబడిందని అర్థం కాదు.
కోసంకస్టమ్ కాపర్ బస్బార్ ఫ్యాబ్రికేషన్తుది మెరుగులు దిద్దడానికి ముందు పూర్తి చేయవలసిన కార్యకలాపాలను గుర్తించండి. ఆమోదం పొందిన తర్వాత జోడించిన కొత్త రంధ్రం, పూత కవరేజీ సమస్యతో పాటు డ్రాయింగ్ మార్పు సమస్యను కూడా సృష్టించగలదు.
మాస్కింగ్ మరియు ర్యాక్-కాంటాక్ట్ స్థానాలను ముందుగానే నిర్వచించండి. సెలెక్టివ్ ప్లేటింగ్ అనుమతించబడిన చోట, దాని సరిహద్దులను చూపండి. ప్రతిపాదిత మార్గాన్ని దీనికి వ్యతిరేకంగా సమీక్షించండి.బస్బార్ ప్లేటింగ్ ప్రక్రియ సమాచారంకానీ ప్రతి జ్యామితి ఒకే ప్రక్రియను అనుసరిస్తుందని భావించకుండా, అసలు భాగానికి సాధ్యతను నిర్ధారించుకోండి.
మెరిసే ముగింపు కంటే ఉమ్మడి ధ్రువీకరణ ఎందుకు ఎక్కువ ముఖ్యం?
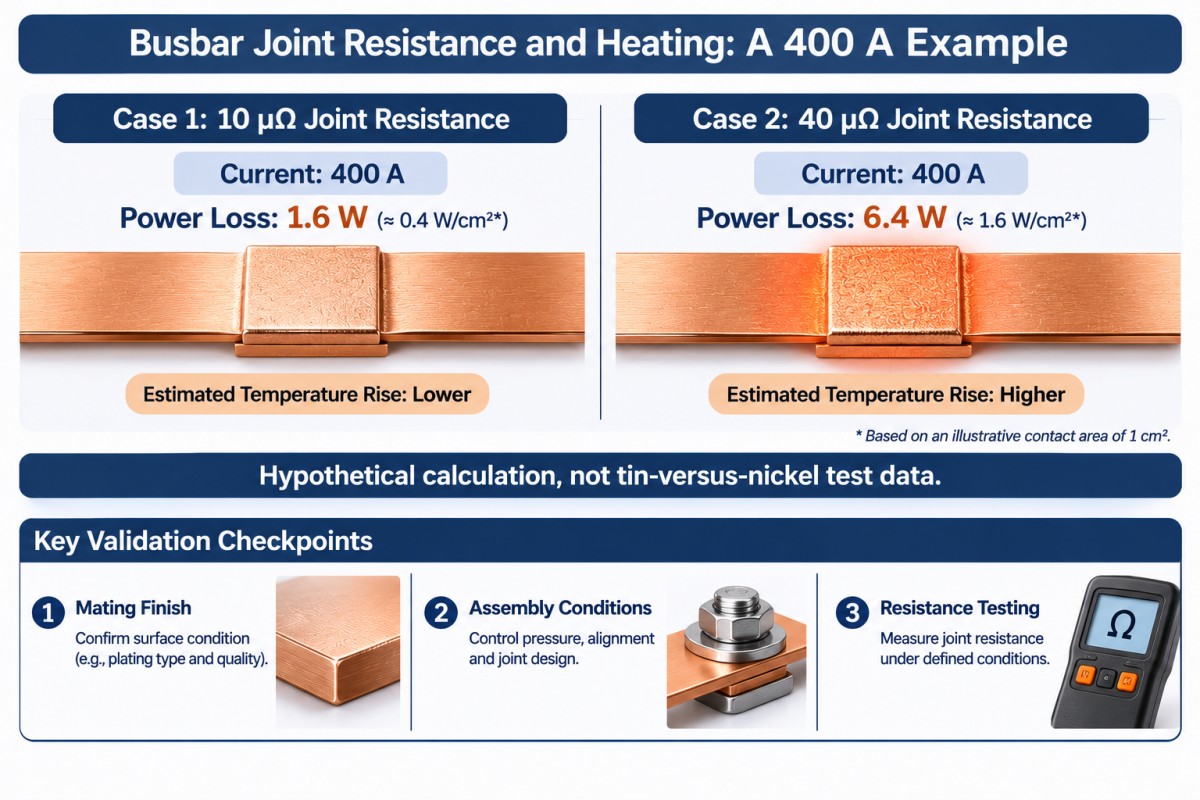
జాయింట్ నిరోధకత స్థానిక వేడిని సృష్టిస్తుంది. ఉద్దేశపూర్వకంగా ఊహాత్మక పోలిక కోసం400 ఎసంబంధంP = I²Rఇస్తుంది:
| ఊహించిన ఉమ్మడి నిరోధకత | లెక్కించబడిన ఉమ్మడి వేడి |
|---|---|
| 10 మైక్రో-ఓమ్లు | 1.6 వాట్స్ |
| 40 మైక్రో-ఓమ్లు | 6.4 W |
ఇవి టిన్-వర్సెస్-నికెల్ పరీక్ష ఫలితాలు, సైంబర్ కొలతలు లేదా బస్బార్ కరెంట్ రేటింగ్ కావు. కేవలం బాహ్య స్వరూపం ఆధారంగా కాకుండా, అంగీకరించిన విద్యుత్ పరీక్ష ఆధారంగా కోటింగ్ ఎంపిక ఎందుకు జరగాలో ఇవి చూపిస్తాయి.
అవసరమైన చోట జాయింట్-రెసిస్టెన్స్ పద్ధతి, కొలత ప్రదేశాలు, టెస్ట్ కరెంట్ మరియు ఉష్ణోగ్రత పరిస్థితులను పేర్కొనండి. క్వాలిఫికేషన్ కోసం, ప్రాతినిధ్య హార్డ్వేర్, బిగించే విధానం, థర్మల్ సైక్లింగ్ మరియు అనుమతించబడిన రెసిస్టెన్స్ మార్పుపై అంగీకరించండి. బాధ్యతగల ఇంజనీర్తో పాస్/ఫెయిల్ పరిమితులను నిర్ధారించండి.
మరింత ప్లేటింగ్ చేయడం వల్ల పరిమాణం తక్కువగా ఉన్న కండక్టర్ లేదా సరిగా రూపొందించని జాయింట్ సమస్య పరిష్కారం కాదు.
తనిఖీ ప్రణాళికలో ఏమేమి ఉండాలి?
కోటింగ్ ఆమోదాన్ని, అసెంబ్లీ క్వాలిఫికేషన్ నుండి వేరు చేయండి. మందం నివేదిక ఒక ప్రశ్నకు సమాధానమిస్తుంది; అది అన్నింటికీ సమాధానమివ్వదు.
| తనిఖీ ప్రాంతం | ఉత్పత్తికి ముందు అంగీకరించడానికి సాక్ష్యం |
|---|---|
| సబ్స్ట్రేట్ మరియు ట్రేసబిలిటీ | రాగి గ్రేడ్, పరిస్థితి, మెటీరియల్ రికార్డులు మరియు లాట్ గుర్తింపు |
| పూత గుర్తింపు మరియు మందం | నిర్దిష్ట లేయర్ స్టాక్, పరీక్షా పద్ధతి, కొలత పాయింట్లు మరియు స్థానిక అంగీకార పరిమితులు |
| సమగ్రత మరియు సంసంజనం | అంగీకరించిన స్వరూప ప్రమాణాలు, సంసంజన పద్ధతి మరియు నమూనా ప్రణాళిక; నిర్దేశించిన చోట సచ్ఛిద్రత పరీక్ష |
| పూర్తయిన కొలతలు | డ్రాయింగ్ ప్రకారం అవసరమైన కాంటాక్ట్-ప్యాడ్ పరిస్థితి, సమతలం, రంధ్రాల స్థానాలు, అమరికలు మరియు మాస్క్ చేయబడిన ప్రాంతాలు |
| క్రియాత్మక పనితీరు | వర్తించే చోట ఉమ్మడి-నిరోధకత, ఉష్ణోగ్రత-పెరుగుదల మరియు పర్యావరణ అర్హతను నిర్వచించడం |
| డెలివరీ షరతు | సంపర్క ఉపరితలాలను రక్షించే ప్యాకింగ్, గుర్తింపు మరియు అంగీకరించిన తనిఖీ రికార్డులు |
ఎక్స్-రే ఫ్లోరోసెన్స్ను ఉపయోగిస్తే, ఆ పద్ధతి మరియు అమరిక నిర్దిష్ట పొరలకు మరియు కొలత ప్రదేశాలకు అనుకూలంగా ఉన్నాయని నిర్ధారించుకోండి. మందం ఫలితం మాత్రమే సంసంజనాన్ని లేదా ఆమోదయోగ్యమైన జాయింట్ పనితీరును నిరూపించదు.
సాల్ట్-స్ప్రే పరీక్ష కోసం, పద్ధతి, వ్యవధి, నమూనా పరిస్థితి మరియు ఆమోద ప్రమాణాలను నిర్వచించండి. పరీక్ష గంటల సంఖ్యను క్షేత్ర జీవిత సంవత్సరాలుగా మార్చవద్దు. ASTM B117 ఒక నియంత్రిత పరీక్ష వాతావరణాన్ని వివరిస్తుంది; ఇది ఉత్పత్తి-నిర్దిష్ట ఆమోదాన్ని లేదా సార్వత్రిక సేవా-జీవిత అంచనాను నిర్దేశించదు.
సమీక్షసైంబర్ మెటల్ యొక్క నాణ్యత-హామీ సమాచారంఆర్డర్కు ప్రత్యేకమైన తనిఖీ ప్రణాళికతో పాటుగా. అసలు ఉత్పత్తి మరియు ఫినిష్ కోసం అవసరమైన ఏవైనా RoHS లేదా REACH రుజువులను అభ్యర్థించండి; కోటింగ్ పేరు నుండి అనుగుణ్యతను ఊహించవద్దు.
ఆమోదించబడిన ప్రతి బస్బార్కు అయ్యే మొత్తం ల్యాండెడ్ ఖర్చును పోల్చండి
తక్కువ ధర గల కోటింగ్ లైన్ ఐటమ్, అదనపు మాస్కింగ్, రీవర్క్ లేదా తనిఖీ ఖర్చులను దాచిపెట్టగలదు. కొటేషన్లలో అవే కోటెడ్ ఏరియా, లేయర్ స్టాక్, మందం ప్రాతిపదిక, తనిఖీ పరిధి మరియు ప్యాకింగ్ ఉన్నాయో లేదో అడగండి.
ఆమోదించబడిన ఒక్కో భాగానికి అయిన మొత్తం ల్యాండెడ్ ఖర్చు = అయిన మొత్తం ఆర్డర్ ఖర్చు, తిరిగి పొందిన క్రెడిట్లను తీసివేసి, ఆమోదించబడిన ఉపయోగపడే భాగాల సంఖ్యతో భాగించగా వచ్చేది.
లోహం, ఫ్యాబ్రికేషన్, ప్లేటింగ్, కేటాయించిన టూలింగ్, తనిఖీ, రీవర్క్, ప్యాకింగ్, రవాణా మరియు వర్తించే దిగుమతి ఛార్జీలను రెండుసార్లు లెక్కించకుండా చేర్చండి. స్క్రాప్ యాజమాన్యం మరియు ఏదైనా రికవరీ క్రెడిట్ను స్పష్టం చేయండి. నిర్వచించని అంగీకార ప్రాతిపదికతో ఉదహరించిన తక్కువ ధర విశ్వసనీయమైన పోలిక కాదు.
ప్రోటోటైప్ల కోసం, ఫ్లెక్సిబుల్ కటింగ్ మరియు మెషీనింగ్ను డెడికేటెడ్ టూలింగ్తో పోల్చండి. పునరావృత ఆర్డర్ల కోసం, ఆశించిన ఆమోదిత పరిమాణం మరియు డ్రాయింగ్ స్థిరత్వంతో టూలింగ్ ఖర్చును అంచనా వేయండి. హోల్ ప్యాటర్న్, బెండ్ జ్యామితి మరియు ఫినిష్ అవసరాలు స్థిరపడకముందే ఒక డైని ఆమోదించడం వలన, తదుపరి సవరణ అనవసరంగా ఖరీదైనదిగా మారవచ్చు.
సెలెక్టివ్ ప్లేటింగ్ పూత పూసిన ప్రాంతాన్ని తగ్గించవచ్చు, కానీ మాస్కింగ్ మరియు సెటప్కు కూడా డబ్బు ఖర్చవుతుంది. కేవలం ప్లేటింగ్ ప్రాంతాన్ని మాత్రమే కాకుండా, పూర్తి తయారీ విధానాన్ని మరియు ఆశించిన ఆమోదిత దిగుబడిని పోల్చి చూడండి.
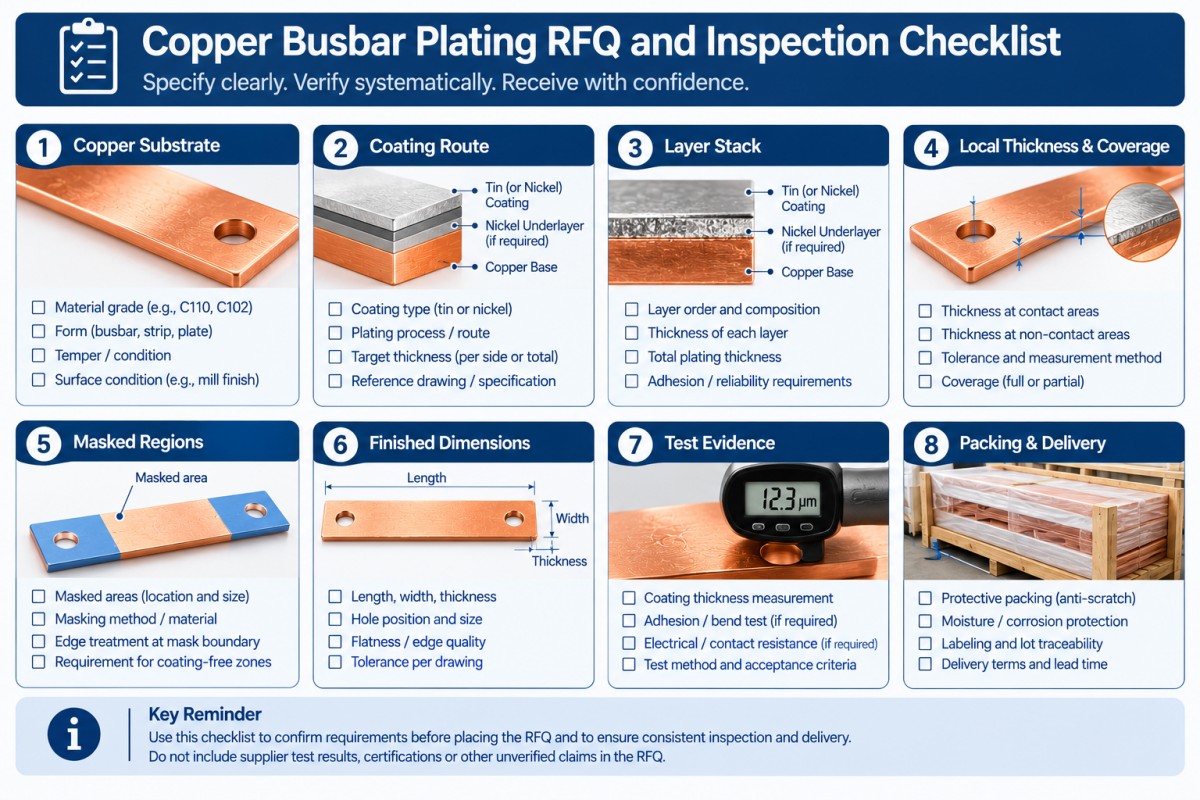
కాపర్ బస్బార్ ప్లేటింగ్ RFQలో కొనుగోలుదారులు ఏమి చేర్చాలి?
కోటింగ్ షెడ్యూల్ మరియు అంగీకార అవసరాలతో కూడిన నియంత్రిత డ్రాయింగ్ను పంపండి. వ్యత్యాసాలను స్పష్టంగా జాబితా చేయమని సరఫరాదారులను అడగండి.
- రాగి గ్రేడ్, మెటీరియల్ ప్రమాణం, పరిస్థితి మరియు డ్రాయింగ్ సవరణ.
- సేవా వాతావరణం, విద్యుత్ పనితీరు, జతచేసే టెర్మినల్ పదార్థం మరియు ముగింపు.
- టిన్ లేదా నికెల్ ప్రక్రియ, వర్తించే కోటింగ్ ప్రమాణం మరియు అంగీకరించిన ఎడిషన్.
- పూర్తి లేయర్ స్టాక్, ఫినిష్ రకం మరియు ఏదైనా ఆమోదించబడిన అండర్ప్లేట్.
- కనీస స్థానిక మందం లేదా ఇతర అంగీకరించిన పరిమితులు, ముఖ్యమైన ఉపరితలాలు మరియు పరీక్షా స్థానాలు.
- పూత పూసిన మరియు మాస్క్ చేసిన ప్రాంతాలు, రంధ్రాలు, థ్రెడ్లు, కత్తిరించిన అంచులు మరియు అనుమతించబడిన ర్యాక్ గుర్తులు.
- తుది కొలతలు, కాంటాక్ట్-ప్యాడ్ అవసరాలు మరియు ఆమోదించబడిన ప్రక్రియ క్రమం.
- తనిఖీ, నమూనా సేకరణ, తొలి నమూనా ఆమోదం మరియు కార్యాత్మక అర్హత అవసరాలు.
- ట్రయల్ పరిమాణం, పునరావృత పరిమాణం, ప్యాకింగ్, గమ్యస్థానం, డెలివరీ నిబంధనలు మరియు అవసరమైన రాక తేదీ.
అసంపూర్ణమైన కోటింగ్ నోట్ కొటేషన్ అంతరాన్ని సృష్టిస్తుంది. తిరస్కరించబడిన షిప్మెంట్ తర్వాత కాకుండా, పర్చేస్ ఆర్డర్కు ముందే దానిని సరిచేయండి.
తరచుగా అడిగే ప్రశ్నలు
రాగి బస్బార్లకు టిన్ పూత లేదా నికెల్ పూతలో ఏది మంచిది?
రెండింటిలో ఏదీ సార్వత్రికంగా ఉత్తమమైనది కాదు. నిర్దేశించిన కోటింగ్ వ్యవస్థను, జతచేయబడే కాంటాక్ట్, పరిసరాలు మరియు అర్హత అవసరాలతో పోల్చి చూడండి. కేవలం సుపరిచితం అనే కారణంతో టిన్ను గానీ, లేదా దాని ఇంజనీరింగ్ లక్షణాలు మరింత కఠినంగా ఉన్నాయనిపించినంత మాత్రాన నికెల్ను గానీ ఎంచుకోవద్దు. ఆమోదించబడిన జాయింట్ తప్పనిసరిగా అప్లికేషన్ యొక్క విద్యుత్ మరియు ఉష్ణ అవసరాలను తీర్చాలి.
సరైన కాపర్ బస్బార్ ప్లేటింగ్ మందం ఎంత?
ప్రతి బస్బార్కు సరిపోయే ఒకే మందం అంటూ ఏదీ లేదు. కోటింగ్ వ్యవస్థ, సేవా అవసరాలు, ముఖ్యమైన ఉపరితలాలు మరియు అంగీకార పద్ధతిని నిర్వచించండి. అవసరం అనేది కనీస స్థానిక మందమా, ఒక శ్రేణియా లేదా మరొక నియంత్రిత విలువయా అని పేర్కొనండి. కోటింగ్ పేరుకుపోవడం ఫిట్లను లేదా అసెంబ్లీని ప్రభావితం చేసే చోట ఒక ఎగువ పరిమితిని చేర్చండి.
ఎలక్ట్రోలెస్ నికెల్, ఎలక్ట్రోప్లేటెడ్ నికెల్ స్థానాన్ని భర్తీ చేయగలదా?
అనుమతి లేకుండా కాదు. ఎలక్ట్రోలెస్ నికెల్-ఫాస్ఫరస్ మరియు ఎలక్ట్రోప్లేటెడ్ ఇంజనీరింగ్ నికెల్ అనేవి వేర్వేరు వ్యవస్థలు. ASTM B733 మరియు ASTM B689 వాటిని విడివిడిగా ప్రస్తావిస్తాయి. ప్రత్యామ్నాయాన్ని అంగీకరించే ముందు డిపాజిట్ అవసరాలు, వర్తించే చోట హీట్ ట్రీట్మెంట్, తుది కొలతలు మరియు అర్హతను నిర్ధారించుకోండి.
ప్లేటింగ్ తర్వాత బస్బార్ను మెషిన్ చేయవచ్చా?
ఆమోదించబడిన మార్గం పరిణామాలను పరిష్కరించే చోట మాత్రమే. మెషీనింగ్ చేయడం వల్ల ఫినిషింగ్ తొలగిపోయి, రంధ్రాలు లేదా అంచుల వద్ద సబ్స్ట్రేట్ బయటపడవచ్చు. ఏ ఉపరితలాలు కోటింగ్తో ఉండాలో మరియు మరమ్మత్తు, రీకోటింగ్ మరియు పునఃపరిశీలన అవసరమా కాదా అని పేర్కొనండి. పూర్తయిన భాగానికి కొటేషన్ ఇచ్చే ముందు క్రమాన్ని అంగీకరించండి.
స్పెసిఫికేషన్ ఆధారిత బస్బార్ సమీక్షను అభ్యర్థించండి
డ్రాయింగ్, పరిమాణం, కోటింగ్ అవసరాలు మరియు ఆపరేటింగ్ సందర్భాన్ని పంపండిబస్బార్ RFQ సమీక్ష కోసం సైంబర్ మెటల్వాణిజ్య ఆఫర్లను పోల్చి చూసే ముందు, ప్రతిపాదిత మెటీరియల్, ఫ్యాబ్రికేషన్ విధానం, ఫినిషింగ్, తనిఖీ పరిధి మరియు ఏవైనా వ్యత్యాసాలపై స్పష్టమైన సమాధానాన్ని కోరండి.
నేను ఎల్లప్పుడూ సైంబర్ మెటల్ యొక్క పూర్తి శ్రేణి ఉత్పత్తులను ప్రస్తావించాలనుకుంటున్నాను మరియు ఈ వెబ్సైట్ను ఉపయోగిస్తాను.https://www.cymbermetal.com/వాటి గురించి మరింత తెలుసుకోవడానికి.
ఫినిషింగ్ను పూర్తిగా పేర్కొనండి. ఆ తర్వాత ధరను పోల్చండి.
పోస్ట్ సమయం: నవంబర్-06-2026