
ప్రచురణ తేదీ: ఆగస్టు 9, 2026
రచయిత: హు యాన్వే, సైంబర్ మెటల్ సాంకేతిక నిపుణుడు
మెరిసే వెండి కడ్డీని కొని దాన్ని “మెరైన్ గ్రేడ్” అని పిలవడం వల్లనే, చవకైన పూత ఖరీదైన నష్టానికి దారితీస్తుంది.
“నికెల్ పూత పూసిన రాగి కడ్డీ, 10 మైక్రాన్లు” అని మాత్రమే పేర్కొనే ఒక RFQ, కఠినమైన నిర్ణయాలను సరఫరాదారుడికే వదిలివేస్తుంది. 10 మైక్రాన్లు అనేది సగటు మందమా లేక కనీస స్థానిక మందమా? కత్తిరించిన చివరలకు పూత పూయబడిందా? పూత ఎలక్ట్రోలైటిక్ నికెల్దా లేక ఎలక్ట్రోలెస్ నికెల్-ఫాస్ఫరస్దా? ఆ కడ్డీ పొడి స్విచ్బోర్డ్ లోపల ఉంటుందా, ఇంజిన్ గదిలో ఉప్పుతో నిండిన ఘనీభవనాన్ని ఎదుర్కొంటుందా, లేదా ప్రవహించే సముద్రపు నీటిలో మునిగి ఉంటుందా?
అవి చిన్న వివరాలు కావు. తక్కువ కొటేషన్ అనేది ర్యాక్ పాయింట్ల దగ్గర పలుచని ప్రాంతాలు, కోటింగ్ లేని చివరలు, పేలవమైన అతుకుదల, కొలతలలో పెరుగుదల మరియు ఆమోద ప్రమాణాలు లేని సాల్ట్-స్ప్రే రిపోర్ట్ వంటి వాటిని దాచిపెట్టగలదు. కొనుగోలుదారుడు ప్రతి కిలోగ్రాముకు కొన్ని పైసలు ఆదా చేసుకుని, ఆ తర్వాత తిరస్కరించబడిన అసెంబ్లీలు, రీ-ప్లేటింగ్, నౌక ఆలస్యం లేదా అత్యవసర భర్తీ కోసం చెల్లిస్తాడు.
సైంబర్ మెటల్ యొక్క ధృవీకరించబడిన ఉత్పత్తి లైబ్రరీలో ఇవి ఉన్నాయిసముద్ర సంబంధిత ఉపయోగం కోసం నికెల్ పూత పూసిన రాగి కడ్డీవాణిజ్య ఉత్పత్తి మార్గంగా. కొనుగోలుదారు ఆ ఉత్పత్తి వివరణను పూర్తి స్పెసిఫికేషన్గా పరిగణించే ముందు పరిష్కరించాల్సిన ఇంజనీరింగ్ ప్రశ్నలను ఈ గైడ్ చర్చిస్తుంది.
త్వరిత సమాధానం: నికెల్ పూత పూసిన రాగి కడ్డీ సముద్రపు వినియోగానికి అనువైనదేనా?
అధిక వాహకత గల రాగి కోర్కు తేమతో కూడిన, ఉప్పుతో నిండిన గాలి, ఘనీభవనం లేదా అడపాదడపా నీటి తుంపరల నుండి రక్షణ అవసరమైనప్పుడు, నికెల్ పూత పూసిన రాగి కడ్డీ సముద్ర విద్యుత్ భాగాలకు అనువుగా ఉంటుంది. నిరంతర సముద్రపు నీటిలో మునిగి ఉండటానికి ఇది స్వయంచాలకంగా సరైన పదార్థం కాదు. దీని అనుకూలత రాగి గ్రేడ్, నికెల్ పూత రకం, కనీస స్థానిక మందం, చివరలు మరియు యంత్రాలతో చెక్కిన భాగాల కవరేజ్, అంటుకునే గుణం, సూక్ష్మరంధ్రత, కాంటాక్ట్ డిజైన్ మరియు వాస్తవ వినియోగానికి సరిపోలిన పరీక్షా ప్రణాళిక వంటి అంశాలపై ఆధారపడి ఉంటుంది.
ఆ వ్యత్యాసం ముఖ్యమైనది. నికెల్ పూత ఒక ఉపరితల అవరోధం. క్యూప్రోనికెల్ మరియు నికెల్ అల్యూమినియం బ్రాంజ్ అనేవి త్రూ-సెక్షన్ మిశ్రమలోహాలు. పూత దెబ్బతింటే, దాని కింద ఉన్న పదార్థం బయటపడుతుంది; త్రూ-సెక్షన్ మిశ్రమలోహాన్ని యంత్రాలతో యంత్రపరిస్తే, దాని తుప్పు నిరోధక రసాయన నిర్మాణం అలాగే ఉంటుంది.
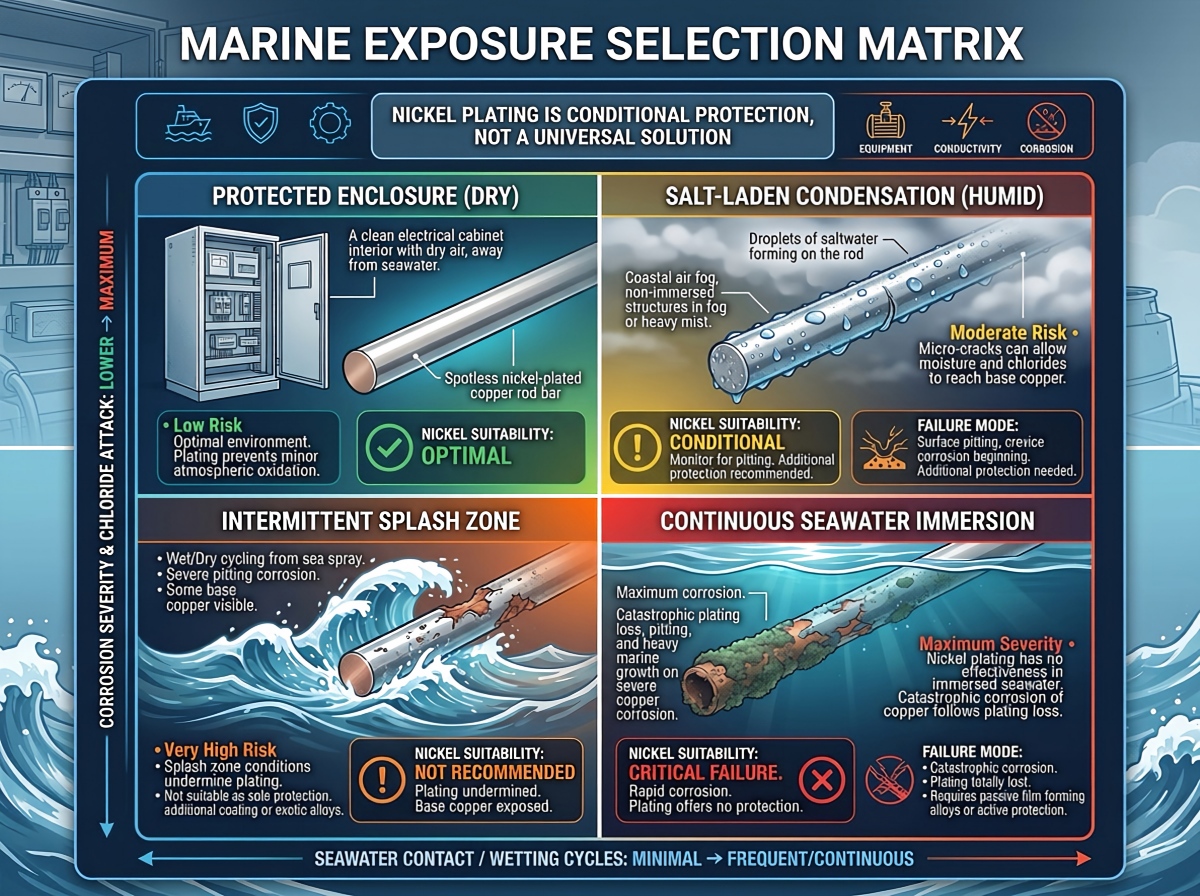
ఫినిషింగ్తో కాకుండా, మెరైన్ ఎక్స్పోజర్తో ప్రారంభించండి.
కొనుగోలు ఆర్డర్ కోసం "సముద్ర వినియోగం" అనేది చాలా అస్పష్టంగా ఉంటుంది. IP-రేటెడ్ ఎలక్ట్రికల్ ఎన్క్లోజర్ లోపల ఉన్న ఒక రాడ్, స్ప్లాష్ జోన్లోని కరెంట్-వాహక భాగం ఎదుర్కొనే వైఫల్య విధానాన్ని ఎదుర్కోదు, మరియు నిరంతర సముద్రపు నీటిలో ఉండే షాఫ్ట్ లాగా ఈ రెండింటినీ పేర్కొనకూడదు.
| బహిర్గత పరిస్థితి | నికెల్ పూత పూసిన రాగి కడ్డీ | సమీక్షకు ప్రధాన ప్రమాదం | RFQ కోసం మెరుగైన ప్రశ్న |
|---|---|---|---|
| పొడి లేదా వాతావరణ నియంత్రిత ఆవరణ | తరచుగా ఆచరణాత్మక ఎంపిక | నిర్వహణ నష్టం, సంపర్క నిరోధకత మరియు అనవసరమైన పూత ఖర్చు | ఏ ఉష్ణోగ్రత, కరెంట్ మరియు జాయింట్ డిజైన్ వర్తిస్తాయి? |
| అధిక తేమ లేదా ఉప్పుతో కూడిన ఘనీభవనం | తరచుగా మూల్యాంకనం చేయదగినది | రంధ్రాలు, పలుచని మచ్చలు, పగుళ్లు మరియు పూత లేని కత్తిరించిన చివరలు | కండెన్సేషన్ డ్రైనేజీ మరియు నిర్దిష్టమైన తుప్పు పరీక్ష ఉందా? |
| అడపాదడపా నీటి తుంపరలు లేదా డెక్ పక్కన వాతావరణం | షరతులతో కూడిన | రాపిడి, అంచు దెబ్బతినడం, క్లోరైడ్ నిలుపుదల మరియు గాల్వానిక్ పరస్పర చర్య | స్ప్లాష్ ఫ్రీక్వెన్సీ, క్లీనింగ్ సైకిల్ మరియు మేటింగ్ మెటల్ అంటే ఏమిటి? |
| నిరంతర నిశ్చల సముద్రపు నీరు | డిఫాల్ట్ ఎంపిక కాదు | పూత లోపాలు, పగుళ్లపై దాడి మరియు క్లిష్టమైన క్షేత్ర తనిఖీ | దానికి బదులుగా, మిశ్రమలోహం అంతటా తుప్పు పట్టే సమస్యను పరిష్కరించే ద్రావణాన్ని ఉపయోగించాలా? |
| ప్రవహించే సముద్రపు నీరు లేదా కోత-క్షయం సేవ | సాధారణంగా మరొక మెటీరియల్ సమీక్ష అవసరం | పూత అరుగుదల, తాకిడి మరియు బహిర్గతమైన ఉపరితలం | ఏ వేగం, ఉష్ణోగ్రత, పీడనం మరియు ఘనపదార్థాల పరిమాణం వర్తిస్తాయి? |
విద్యుత్ వాహకత్వం ప్రధాన అవసరం అయితే, అధిక వాహకత్వం గల పూత పూసిన రాగి కోర్ సరైనది కావచ్చు. దీర్ఘకాలిక సముద్రపు నీటి నిరోధకత ప్రధానమైనది అయితే, పోల్చి చూడండికప్రోనికెల్ ఉత్పత్తులుమరియుసముద్ర మరియు తీరప్రాంత సేవల కోసం రాగి-నికెల్ మిశ్రమాలుడ్రాయింగ్ను లాక్ చేయడానికి ముందు. నికెల్ ప్లేటింగ్ మరియు కాపర్-నికెల్ అల్లాయింగ్ అనేవి ఒకదానికొకటి మార్చుకోదగిన వివరణలు కావు.
నికెల్ను నిర్దేశించే ముందు కాపర్ కోర్ను ఎంచుకోండి
తప్పుడు సబ్స్ట్రేట్ను నికెల్ రక్షించలేదు. బేస్ రాడ్ ఇప్పటికీ కరెంట్ను తీసుకువెళుతుంది, ఉష్ణ పనితీరును నియంత్రిస్తుంది, మెషినబిలిటీని నడిపిస్తుంది మరియు కోటింగ్ దెబ్బతింటే ఏమి జరుగుతుందో నిర్ణయిస్తుంది.
విద్యుత్ రాడ్లు మరియు యంత్రాలతో తయారు చేసిన కండక్టర్ల కోసం, కొనుగోలుదారులు సాధారణంగా అధిక వాహకత్వంతో ప్రారంభిస్తారు.స్వచ్ఛమైన రాగి పదార్థ ఎంపికలుతుది గ్రేడ్ అనేది “రెడ్ కాపర్” వంటి అస్పష్టమైన పదబంధానికి కాకుండా, డ్రాయింగ్ మరియు నియంత్రణ ప్రమాణానికి ముడిపడి ఉండాలి.
| రాగి కోర్ | కొనుగోలుదారులు దీనిని ఎందుకు పరిగణిస్తారు | కొనుగోలు హెచ్చరిక |
|---|---|---|
| C11000 ఎలక్ట్రోలైటిక్ టఫ్-పిచ్ కాపర్ | అధిక విద్యుత్ వాహకత్వం, విస్తృత లభ్యత మరియు సుపరిచితమైన విద్యుత్ వినియోగం | ఉష్ణోగ్రత, వాహకత్వం, ఆక్సిజన్ సంబంధిత ప్రక్రియ పరిమితులు మరియు వర్తించే ASTM/EN/JIS ప్రమాణాన్ని నిర్ధారించండి |
| C10200 ఆక్సిజన్ రహిత రాగి | ఆక్సిజన్ లేదా హైడ్రోజన్ సంబంధిత ప్రవర్తన ముఖ్యమైన అనువర్తనాల కోసం తక్కువ ఆక్సిజన్ పరిమాణంతో అధిక వాహకత్వం | ఆక్సిజన్ రహిత రాగి సముద్రపు నీటిని ఎక్కువగా తట్టుకుంటుందని భావించవద్దు; సరైన మెటీరియల్ ప్రమాణం మరియు బ్యాచ్ సర్టిఫికేట్ అవసరం. |
| అధిక-బలం గల రాగి మిశ్రమం | ఒక నిర్దిష్ట విధి కోసం మెరుగైన బలం, మృదుత్వం లేదా అరుగుదల ప్రవర్తన | వాహకత్వం గణనీయంగా తగ్గవచ్చు; విద్యుత్ మరియు ఉష్ణ సమీక్ష లేకుండా ప్రత్యామ్నాయం వాడకండి. |
A C11000 ఫోర్జ్డ్ స్వచ్ఛమైన రాగి కడ్డీమరియు ఒకఆక్సిజన్ రహిత రాగి కడ్డీరెండూ నికెల్ పొర కింద ఉండగలవు, కానీ అవి ఒకే రకమైన కొనుగోలు కావు. RFQలో గ్రేడ్, స్టాండర్డ్, టెంపర్, వ్యాసం, పొడవు, స్ట్రెయిట్నెస్, కండక్టివిటీ అవసరం మరియు కొలతలు ప్లేటింగ్కు ముందు వర్తిస్తాయా లేదా తర్వాత వర్తిస్తాయా అనే వివరాలను పేర్కొనాలి. ASTM B187/B187M అనేది కాపర్ బార్, బస్ బార్, రాడ్ మరియు షేప్స్ కోసం సాధారణంగా సూచించబడే ఒక స్పెసిఫికేషన్, కానీ కాంట్రాక్టులో అవసరమైన ఎడిషన్ మరియు అల్లాయ్ కండిషన్ను గుర్తించాలి.
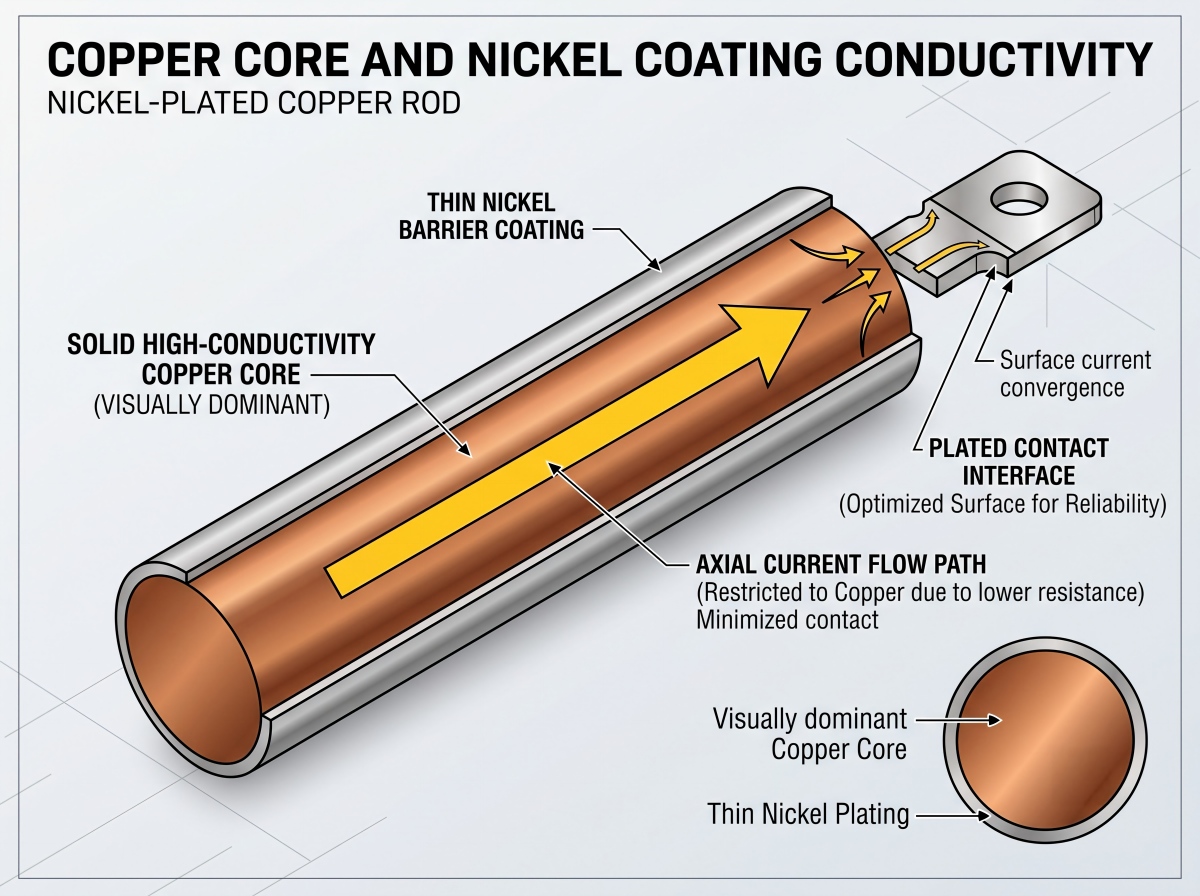
వాహకత్వం: రాగి కోర్ కీలక పాత్ర పోషిస్తుంది
20°C వద్ద, 100% IACS సుమారుగా 58 MS/m కు అనుగుణంగా ఉంటుంది. స్వచ్ఛమైన నికెల్ కేవలం 14 MS/m మాత్రమే ఉంటుంది, ఇది ఆ విలువలో దాదాపు నాలుగో వంతు. జ్యామితిని పరిగణనలోకి తీసుకునే వరకు ఆ పోలిక ఆందోళనకరంగా అనిపిస్తుంది: మైక్రోమీటర్లలో కొలవబడిన నికెల్ పూత, మిల్లీమీటర్లలో కొలవబడిన రాగి కోర్ను చుట్టుముట్టి ఉంటుంది.
ఉదాహరణకు, 1 మీటరు పొడవు, 20 మిమీ వ్యాసం గల రాగి కడ్డీ యొక్క సైద్ధాంతిక నిరోధం, 58 MS/m వద్ద, జాయింట్లు మరియు ఉష్ణోగ్రత సవరణకు ముందు సుమారు 55 మైక్రో-ఓమ్లు ఉంటుంది. 10 మైక్రోమీటర్ల నికెల్ పొర ఆ కడ్డీని అకస్మాత్తుగా తక్కువ వాహకత గల నికెల్ కండక్టర్గా మార్చదు. అక్షసంబంధ కరెంట్ రాగి కోర్ ద్వారానే ఆధిపత్యం చెలాయిస్తుంది.
పెద్ద ప్రమాదం తరచుగా కనెక్షన్ వద్ద ఉంటుంది. పలుచని పూత రాడ్ యొక్క మొత్తం నిరోధకతను మార్చే దానికంటే, సంపర్క పీడనం, ఉపరితల గరుకుదనం, నికెల్ ఆక్సైడ్, కాలుష్యం, జతచేసే పదార్థం, వాషర్ డిజైన్ మరియు బోల్ట్ సడలింపు వంటివి జాయింట్ నిరోధకతను చాలా ఎక్కువగా మార్చగలవు. అందుకే ఒక సరఫరాదారు కేవలం బేస్-మెటల్ సర్టిఫికేట్తో మాత్రమే వాహకత్వ ప్రశ్నకు సమాధానం ఇవ్వకూడదు.
అప్లికేషన్కు అవసరమైనప్పుడు రెండు వేర్వేరు తనిఖీలను పేర్కొనండి:
- ASTM B193 లేదా తగిన ఎడ్డీ-కరెంట్ పద్ధతి వంటి అంగీకరించిన పద్ధతి ద్వారా కొలవబడిన బేస్-మెటల్ వాహకత్వం లేదా నిరోధకత.
- నిర్వచించిన సంపర్క పీడనం మరియు ఉష్ణోగ్రత వద్ద నాలుగు-టెర్మినల్ కెల్విన్ పద్ధతితో కొలిచిన తుది-భాగం లేదా జాయింట్ నిరోధకత. స్టాటిక్ ఎలక్ట్రికల్ కనెక్షన్లకు ASTM B539 వర్తించవచ్చు.
విస్తృతమైన పోలిక కోసంస్వచ్ఛమైన రాగికి తగరం, వెండి మరియు నికెల్ పూతకోటింగ్ ఎంపికను ఒక ఇంటర్ఫేస్ నిర్ణయంగా పరిగణించండి, అంతేగాని అలంకరణ ముగింపు నిర్ణయంగా కాదు.
ప్రక్రియను నిర్వచించకుండా “నికెల్ పూత” అని వ్రాయవద్దు
ఎలక్ట్రోలైటిక్ నికెల్ మరియు ఎలక్ట్రోలెస్ నికెల్-ఫాస్ఫరస్ అనేవి వేర్వేరు నిక్షేపాలు, ఇవి వేర్వేరు ధర, మందం పంపిణీ మరియు విద్యుత్ ప్రవర్తనను కలిగి ఉంటాయి.
| పూత మార్గం | ఆచరణాత్మక ప్రయోజనం | వాణిజ్య లేదా సాంకేతిక ఘర్షణ |
|---|---|---|
| విద్యుద్విశ్లేషణ నికెల్ | సరళమైన వాహక ఆకారాలకు సమర్థవంతమైనది మరియు ఇంజనీరింగ్ పూతలకు విస్తృతంగా ఉపయోగించబడుతుంది | ప్రస్తుత పంపిణీ అంచుల వద్ద పేరుకుపోవడం, లోపలికి సన్నబడటం మరియు ర్యాక్-పాయింట్ వైవిధ్యం వంటి వాటిని సృష్టించగలదు. |
| ఎలక్ట్రోలెస్ నికెల్-ఫాస్ఫరస్ | సంక్లిష్టమైన జ్యామితి, రంధ్రాలు మరియు లోపలికి చొచ్చుకుపోయిన లక్షణాలపై మరింత ఏకరీతిగా ఉంటుంది | ఫాస్ఫరస్ పరిమాణం నిరోధకత, కాఠిన్యం మరియు తుప్పు ప్రవర్తనను మారుస్తుంది; ఈ ప్రక్రియకు సాధారణంగా ఎక్కువ ఖర్చు అవుతుంది మరియు దీనిని తప్పనిసరిగా పేర్కొనాలి. |
ఒక సాధారణ గుండ్రని కడ్డీకి, ఎలక్ట్రోలైటిక్ నికెల్ పూర్తిగా ఆచరణాత్మకంగా ఉండవచ్చు. కనిపించని ఆకృతులు మరియు కీలకమైన ఏకరూపత కలిగిన, లోతుగా యంత్రం చేయబడిన భాగానికి, ఎలక్ట్రోలెస్ నికెల్ను సమీక్షించవలసి ఉంటుంది. సరఫరాదారు ఆ ప్రక్రియ పేరును తప్పక పేర్కొనాలి. కేవలం “నికెల్” అని చెబితే సరిపోదు.
ఇంజనీరింగ్ ఎలక్ట్రోడిపాజిటెడ్ నికెల్ కోటింగ్ల కోసం సాధారణంగా ASTM B689 మరియు ISO 4526 లను సూచిస్తారు. ఆటోకాటలిటిక్ లేదా ఎలక్ట్రోలెస్ నికెల్-ఫాస్ఫరస్కు ASTM B733 మరియు ISO 4527 వర్తిస్తాయి. ఈ ప్రమాణాలు కొనుగోలు ఆర్డర్లో సబ్స్ట్రేట్, కోటింగ్ వర్గీకరణ, అవసరమైన మందం, ముఖ్యమైన ఉపరితలాలు, పోస్ట్-ట్రీట్మెంట్ మరియు అంగీకార పరీక్షలను పేర్కొనవలసిన అవసరాన్ని తొలగించవు.
ఎంత నికెల్ మందం సరిపోతుంది?
సార్వత్రిక సముద్ర మందం అంటూ ఏదీ లేదు. కింది వాటిని RFQ ప్రారంభ బ్యాండ్లుగా మాత్రమే ఉపయోగించండి, ఆపై వాస్తవ ఎక్స్పోజర్ మరియు టెస్ట్ ప్లాన్తో ఫలితాన్ని సరిపోల్చి నిర్ధారించుకోండి.
| కొనుగోలుదారు పేర్కొన్న కనీస స్థానిక మందం | అప్లికేషన్ చర్చను ప్రారంభించడం | ప్రధాన హెచ్చరిక |
|---|---|---|
| 2-5 మైక్రోమీటర్లు | నికెల్ ఫ్లాష్, డిఫ్యూజన్ బారియర్ లేదా హ్యాండ్లింగ్ లేయర్ | స్వతంత్ర తీవ్ర-సముద్ర రక్షణకు ఆధారం చాలా బలహీనంగా ఉంది |
| 5-15 మైక్రోమీటర్లు | తేలికపాటి లేదా రక్షిత విద్యుత్ బహిర్గతం | రంధ్రాలు, కత్తిరించిన చివరలు మరియు ఘనీభవన తీవ్రతను సరిచూసుకోండి |
| 15-30 మైక్రోమీటర్లు | సాధారణ పారిశ్రామిక లేదా ఉప్పుతో నిండిన వాతావరణానికి గురికావడం | ఇంకా సంసంజనం, కొనసాగింపు మరియు తుప్పు అంగీకార ప్రమాణాలు అవసరం |
| 25-50 మైక్రోమీటర్లు | కఠినమైన స్ప్లాష్ లేదా హ్యాండ్లింగ్ పరిస్థితులకు అనువైన అభ్యర్థుల శ్రేణి | నిక్షేపణ ఒత్తిడి, పగుళ్లు, గరుకుదనం, సహనశీలత పెరుగుదల మరియు ఖర్చు పెరగవచ్చు |
ఈ శ్రేణులు హామీలు కావు. సరైన విలువ నిక్షేప రకం, ఆశించిన సచ్ఛిద్రత, ఉపరితల ఉపరితలం, జ్యామితి, బహిర్గత తరగతి, రూపకల్పన జీవితకాలం మరియు తనిఖీ పద్ధతిపై ఆధారపడి ఉంటుంది. ఎక్కువ నికెల్ ఉండటం దానంతట అదే మంచిది కాదు.
అంతకంటే ముఖ్యంగా, అడగండినిర్వచించబడిన ముఖ్యమైన ఉపరితలాలపై కనిష్ట స్థానిక మందంకేవలం సగటు మాత్రమే కాదు. ఒక సరఫరాదారు ర్యాక్ పాయింట్లు, చివరలు లేదా నీడ పడే ప్రదేశాల వద్ద ఉన్న లోపాలను దాచిపెట్టి, మంచి సగటును నివేదించవచ్చు.
మందం కూడా తుది పరిమాణాన్ని మారుస్తుంది. ఒక 25.000 మిమీ రాడ్కు ప్రతి వైపు 15 మైక్రోమీటర్ల నికెల్ పూత వేస్తే, దాని నామమాత్రపు వ్యాసం 25.030 మిమీ అవుతుంది. 25 మిమీ h6 షాఫ్ట్ కోసం, ISO 286 టాలరెన్స్ జోన్ కేవలం 13 మైక్రోమీటర్ల వెడల్పు మాత్రమే ఉంటుంది. పూర్తయిన h6 షాఫ్ట్కు అలవెన్స్ లేకుండా ప్లేటింగ్ చేస్తే, ఆ భాగం అసెంబ్లీకి చేరకముందే టాలరెన్స్ పరిధిని దాటిపోవచ్చు.
డ్రాయింగ్ కింది వాటిలో ఒకదాన్ని పేర్కొనాలి:
- ప్లేటింగ్ చేయడానికి ముందు కొలతలు వర్తిస్తాయి.
- ప్లేటింగ్ తర్వాత కొలతలు వర్తిస్తాయి.
- సరఫరాదారుడు కోటింగ్కు రంధ్రం పడకుండా, పరిమాణాన్ని తగ్గించి యంత్రాలతో కత్తిరించి, ప్లేటింగ్ చేసి, తుది కొలతకు తీసుకురావాలి.
మెషీనింగ్ క్రమం మంచి పూతను దెబ్బతీయగలదు
RFQలను సమీక్షించిన నా అనుభవంలో, కొనుగోలుదారులు తరచుగా కోటింగ్ను పేర్కొని, దాని తయారీ విధానాన్ని మరచిపోతారు. నివారించదగిన వైఫల్యాలు అక్కడే మొదలవుతాయి.
మొదట ప్లేటింగ్ చేసి, ఆ తర్వాత కత్తిరించిన పొడవైన కడ్డీకి రాగి పూత లేని చివరలు ఉంటాయి. ప్లేటింగ్ తర్వాత మెషిన్ చేసిన థ్రెడ్కు పక్క భాగాలు బయటకు కనిపిస్తాయి. చివరి గ్రైండింగ్ ప్రక్రియ ద్వారా, రక్షణ అవసరమైన బేరింగ్ లేదా సీలింగ్ ఉపరితలం నుండి నికెల్ను తొలగించవచ్చు. పదునైన అంచులు పూత మందంలో అసమానతలను ఆకర్షిస్తాయి మరియు వాటిని వాడేటప్పుడు సులభంగా పగిలిపోతాయి.
సాధారణంగా డ్రాయింగ్లలో ప్రస్తావించని ప్రదేశాలలో కూడా సముద్రపు తుప్పు కేంద్రీకృతమవుతుంది: తడి-పొడి ఉప్పు నిక్షేపాలు, క్లాంపుల కింద ఉండే సందులు, నికెల్పై క్లోరైడ్ పిట్టింగ్, ఇన్స్టాలేషన్ వల్ల ఏర్పడే గీతలు మరియు స్టెయిన్లెస్ స్టీల్, అల్యూమినియం లేదా కార్బన్ స్టీల్తో గాల్వానిక్ సంపర్కం. నికెల్ ప్రధానంగా ఒక అవరోధ పూత మాత్రమే, నమ్మదగిన త్యాగపూరిత రక్షణ కాదు. ఒకసారి రంధ్రం లేదా గీత రాగిని బహిర్గతం చేస్తే, ఎలక్ట్రోకెమికల్ కపుల్ మరియు సేవా పరిస్థితులను బట్టి స్థానికీకరించిన దాడి మరియు అండర్ఫిల్మ్ క్రీప్ అభివృద్ధి చెందవచ్చు.
సాధారణంగా పరిశుభ్రమైన మార్గం:
- ఉపరితల గ్రేడ్ మరియు రాబోయే కొలతలను నిర్ధారించండి.
- రంధ్రాలు, చదునైన భాగాలు, దారాలు మరియు వాలు కోణాలతో సహా కడ్డీని కత్తిరించి, యంత్రంతో పని చేయండి.
- అంచులను నునుపుగా చేసి, డ్రాయింగ్లో ఆమోదించిన అంచు వ్యాసార్థాలను వర్తింపజేయండి.
- నియంత్రిత పూర్వ-చికిత్స మార్గం ద్వారా రాగి ఉపరితలాన్ని శుభ్రపరచి, క్రియాశీలం చేయండి.
- నిర్దేశించిన ప్రాంతాలను మాత్రమే మాస్క్ చేయండి, ఆ తర్వాత ప్లేటింగ్ చేయండి.
- తుది కొలతలు, స్థానిక మందం, అంటుకునే గుణం, కవరేజ్ మరియు విద్యుత్ ఇంటర్ఫేస్లను తనిఖీ చేయండి.
- భాగాలను పొడిగా ప్యాక్ చేసి, పూర్తయిన ఉపరితలాలను రాపిడి మరియు క్లోరైడ్ కాలుష్యం నుండి రక్షించండి.
ఆ క్రమం ఇప్పటికీ డ్రాయింగ్పై ఆధారపడి ఉంటుంది. సైంబర్ మెటల్ ప్రజలురాగి యంత్రణ మద్దతుమరియుఎలక్ట్రోప్లేటింగ్, మెషీనింగ్ మరియు తనిఖీ పరికరాలుపేజీలు ఉపయోగకరమైన సామర్థ్య సందర్భాన్ని అందిస్తాయి, కానీ ప్రతి వ్యాసం, టాలరెన్స్, మాస్కింగ్ ప్లాన్ మరియు తనిఖీ మార్గాన్ని అసలు ఆర్డర్ కోసం తప్పనిసరిగా నిర్ధారించాలి.
ఫ్లాట్తో అనుభవం ఉందని భావించవద్దునికెల్ పూత పూసిన రాగి బస్బార్గుండ్రని కడ్డీ, లోతైన రంధ్రం లేదా థ్రెడ్ ఉన్న భాగంపై ఏకరీతి ప్లేటింగ్ను రుజువు చేస్తుంది. జ్యామితి కరెంట్ పంపిణీ, ర్యాక్ డిజైన్ మరియు కొలత స్థానాలను నియంత్రిస్తుంది.
తనిఖీ: ఉప్పు చల్లడం ఒక్కటే నాణ్యతా ప్రణాళిక కాదు
“సాల్ట్ స్ప్రేలో ఉత్తీర్ణత” అని చెప్పే సర్టిఫికేట్ అసంపూర్ణమైనది. ఎన్ని గంటల పాటు ఉత్తీర్ణత సాధించింది? ASTM B117 లేదా ISO 9227 ప్రకారంనా? నమూనా గీతలు పడిందా, కోతలు పడ్డాయా లేదా చెక్కుచెదరకుండా వదిలేశారా? ఏ ఉపరితలాలను తనిఖీ చేశారు? ర్యాక్ గుర్తులు మరియు అంచులు చేర్చబడ్డాయా? దేనిని వైఫల్యంగా పరిగణించారు: ఎరుపు రంగు తుప్పు, బేస్-కాపర్ తుప్పు, పొక్కులు రావడం, పొరలు ఊడిపోవడం, మరకలు పడటం లేదా నిర్దిష్ట లోపభూయిష్ట ప్రాంతమా?
ఉప్పు తుంపరల ప్రభావ పరీక్ష అనేది ఒక తులనాత్మక త్వరితగతిన చేసే పరీక్ష. ఇది ఓడ సేవా సంవత్సరాలుగా స్పష్టంగా మార్చబడదు. ధృవీకరించబడిన, అనువర్తన-నిర్దిష్ట సహసంబంధం ద్వారా మద్దతు ఇవ్వకపోతే, "500 గంటలు సముద్రంలో ఐదు సంవత్సరాలకు సమానం" వంటి ప్రకటనను తిరస్కరించాలి.
కొనుగోలు ఆర్డర్లో, పరీక్ష కోసం అసలైన భాగాలను ఉపయోగిస్తున్నారా లేదా ప్రాతినిధ్య సహ-ప్రాసెస్డ్ కూపన్లను ఉపయోగిస్తున్నారా, కత్తిరించిన చివరలను సీల్ చేశారా, మరియు నమూనాలపై గీతలు గీశారా అనే విషయాలు కూడా పేర్కొనాలి. నిరంతర తటస్థ ఉప్పు పొగ UV, తడి-పొడి సైక్లింగ్, ప్రవహించే ఇమ్మర్షన్, సల్ఫైడ్లు, యాంత్రిక నష్టం, విద్యుత్ లోడ్ లేదా అసలైన గాల్వానిక్ కపుల్ను పునరుత్పత్తి చేయదు.
| తనిఖీ అంశం | కొనుగోలుదారు ఏమి అభ్యర్థించాలి | ఇది ఎందుకు ముఖ్యం |
|---|---|---|
| మూల పదార్థం | MTC గ్రేడ్, పరిస్థితి మరియు వర్తించే ప్రమాణాన్ని చూపుతోంది | పూత కింద ఉన్న కండక్టర్ను నిర్ధారిస్తుంది |
| కొలతలు | కీలక లక్షణాల కోసం ప్లేటింగ్ ముందు మరియు తర్వాత నివేదిక | కోటింగ్ పెరుగుదల ఫిట్ టాలరెన్స్లను విచ్ఛిన్నం చేయకుండా నిరోధిస్తుంది |
| పూత మందం | నిర్వచించిన పాయింట్ల వద్ద కనీస స్థానిక రీడింగులు; ASTM B568/ISO 3497 XRF లేదా అంగీకరించిన మరో పద్ధతి | సగటు మందం బలహీనమైన ప్రదేశాలను దాచగలదు |
| అంటుకునే | అంగీకరించిన పరీక్షా విధానం, సాధ్యమైన సూచనగా ASTM B571తో | పేలవమైన ముందస్తు చికిత్స దృశ్య తనిఖీలో కనిపించకపోవచ్చు |
| రంధ్రాల శాతం మరియు కవరేజ్ | ముఖ్యమైన ఉపరితలాలు, చివరలు, ర్యాక్ పాయింట్లు మరియు అంగీకార స్థాయిని నిర్వచించారు | చిన్న లోపాలు క్లోరైడ్ సేవలో రాగిని బహిర్గతం చేయగలవు |
| తుప్పు పరీక్ష | విధానం, వ్యవధి, నమూనా తయారీ మరియు లక్ష్య ఆమోద ప్రమాణాలు | సరఫరాదారు ఫలితాలను పోల్చదగినదిగా చేస్తుంది |
| విద్యుత్ పరీక్ష | బేస్ కండక్టివిటీతో పాటు అవసరమైన చోట ఫైనల్ కాంటాక్ట్ లేదా పార్ట్ రెసిస్టెన్స్ | మెటీరియల్ నాణ్యతను ఇంటర్ఫేస్ పనితీరు నుండి వేరు చేస్తుంది |
| ట్రేసబిలిటీ | ప్లేటింగ్ బ్యాచ్ మరియు తనిఖీ రికార్డులతో అనుసంధానించబడిన హీట్/లాట్ గుర్తింపు | పంపిణీ చేయబడిన రాడ్ల నుండి పత్రాలు తేలియాడకుండా నిరోధిస్తుంది |
XRF మందం పరీక్ష ఉపయోగకరంగా ఉంటుంది, కానీ ఒక ఆకర్షణీయమైన సంఖ్య కంటే కొలత ప్రణాళికకే ఎక్కువ ప్రాధాన్యత ఉంటుంది. వక్రంగా ఉన్న రాడ్ ఉపరితలాలకు తగిన పరికర క్రమాంకనం మరియు జ్యామితి నియంత్రణ అవసరం. ఈ పాయింట్లను నిర్వచించండి: కేంద్రం, ప్రతి చివర సమీపంలో, అనేక క్లాక్ పొజిషన్లు, ర్యాక్ ప్రాంతం, మెషిన్డ్ ట్రాన్సిషన్ మరియు ఏదైనా రీసెస్డ్ ఫీచర్. అర్హత కోసం లేదా వివాద పరిష్కారం కోసం, ASTM B487/ISO 1463 క్రాస్-సెక్షనల్ మైక్రోస్కోపీ లేదా అంగీకరించిన కో-ప్రాసెస్డ్ విట్నెస్ కూపన్ను సమర్థించవచ్చు.
సరఫరాదారు ఆధారాలు సందర్భాన్ని అందిస్తాయి, బ్యాచ్ ఆమోదాన్ని కాదు. సమీక్షించండిసైంబర్ మెటల్ సర్టిఫికేట్ పేజీవాస్తవ రవాణాకు అవసరమైన MTC, ప్లేటింగ్ సర్టిఫికేట్ మరియు తనిఖీ నివేదికతో పాటుగా విడిగా.
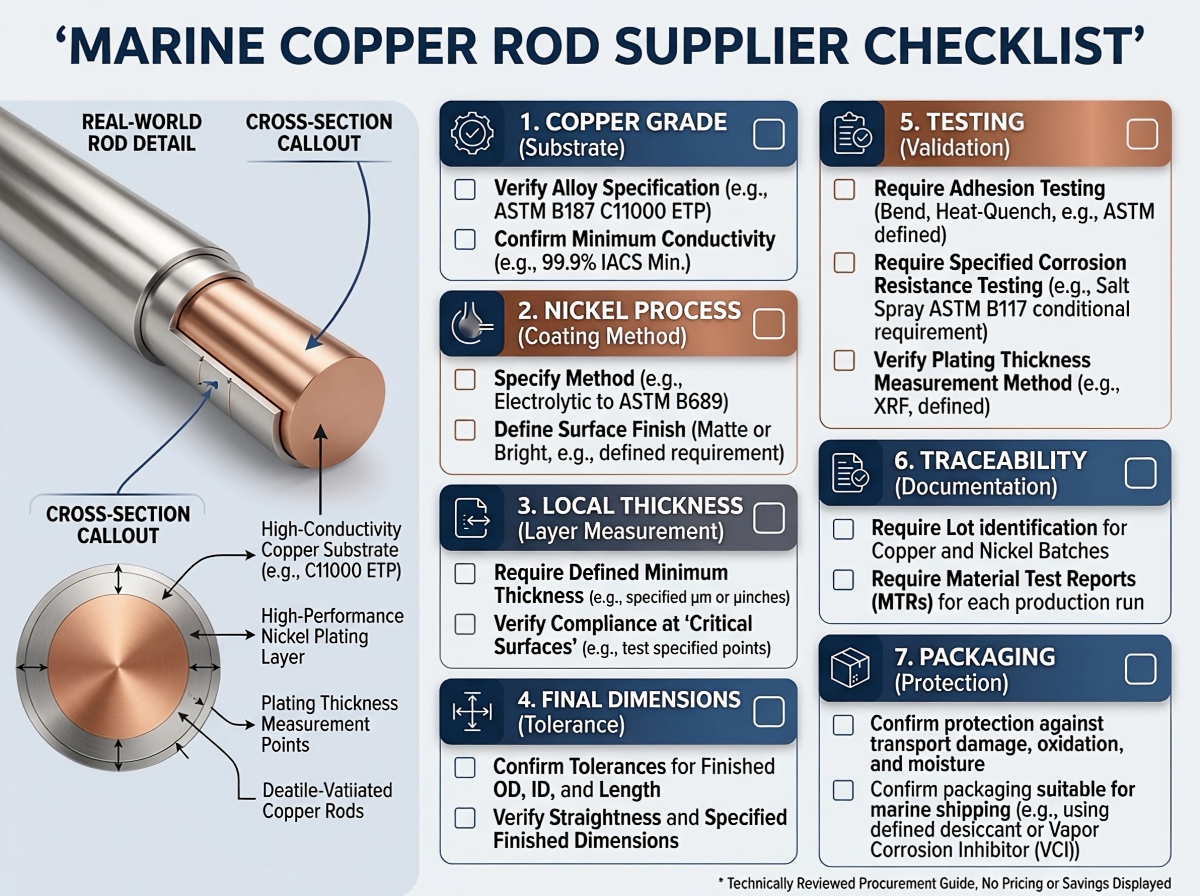
సరఫరాదారు ఎంపిక: కొటేషన్లో చెప్పని విషయాలను అడగండి
కొటేషన్లో కష్టమైన అవసరాలు లేకపోవడం వల్ల, అత్యంత చౌకైన సరఫరాదారు తరచుగా చౌకగా కనిపిస్తాడు. యూనిట్ ధరలను పోల్చడానికి ముందు, ఈ ఏడు ప్రశ్నలను అడగండి:
- ఏ రాగి గ్రేడ్ మరియు ప్రమాణం చేర్చబడ్డాయి?“స్వచ్ఛమైన రాగి” అనేది పూర్తి సమాధానం కాదు.
- ఏ నికెల్ ప్రక్రియ ఉదహరించబడింది?ఎలక్ట్రోలైటిక్ నికెల్ మరియు ఎలక్ట్రోలెస్ నికెల్-ఫాస్ఫరస్ ఒకే అస్పష్టమైన అంశాన్ని పంచుకోకూడదు.
- మందం సగటుగా లేదా కనిష్ట స్థానికంగా పేర్కొనబడిందా?ముఖ్యమైన ఉపరితలాలు మరియు కొలత ప్రదేశాలను అభ్యర్థించండి.
- చివరలు, థ్రెడ్లు, రంధ్రాలు మరియు ర్యాక్ గుర్తులు కప్పబడి ఉంటాయా లేదా బహిర్గతంగా అంగీకరించబడతాయా?సమాధానాన్ని బొమ్మపై రాయండి.
- ప్లేటింగ్ చేయడానికి ముందు లేదా తర్వాత కొలతలకు హామీ ఉంటుందా?టాలరెన్స్ స్టాక్లో కోటింగ్ బిల్డ్-అప్ను చేర్చండి.
- ఏ తనిఖీలు మరియు లాట్-శాంప్లింగ్ నియమాలు చేర్చబడ్డాయి?ప్రోటోటైప్ నివేదిక ప్రతి ఉత్పత్తి విభాగాన్ని స్వయంచాలకంగా నియంత్రించదు.
- పూర్తయిన ఉపరితలాలను ఎలా ప్యాక్ చేసి రవాణా చేస్తారు?నికెల్, స్వచ్ఛమైన కాపర్ ఆక్సైడ్ ఫిల్మ్ కంటే గట్టిదైనప్పటికీ, రాపిడి మరియు క్లోరైడ్-కలుషితమైన తేమ వల్ల దాని అసలు రూపం దెబ్బతినవచ్చు.
విశ్వసనీయమైన సరఫరాదారు ప్రాథమిక ముడి పదార్థాల ఖర్చు, మెషీనింగ్, ప్లేటింగ్, తనిఖీ మరియు ప్యాకేజింగ్లను వేరుగా చూపగలగాలి. ప్రతి సాంకేతిక ప్రశ్నకు "సమస్య లేదు" అనే ఒకే సమాధానం వస్తే, ఆ కొటేషన్ వెనుక బహుశా నియంత్రిత ప్రక్రియ ఏదీ లేదని అర్థం.
మొత్తం ల్యాండెడ్ ఖర్చు: నికెల్ ప్లేటింగ్ ధర ఉపరితల వైశాల్యం ఆధారంగా నిర్ణయించబడుతుంది
నికెల్ పూత పూసిన రాగి కడ్డీని కేవలం కిలోగ్రాము ధరతో మాత్రమే పోల్చవద్దు. రాగిని ప్రధానంగా ద్రవ్యరాశిని బట్టి కొనుగోలు చేస్తారు; పూత వేసే పని ఉపరితల వైశాల్యం, పూత మందం, ర్యాక్ లోడింగ్, మాస్కింగ్, ఉపరితల తయారీ మరియు తనిఖీ వంటి అంశాలపై ఆధారపడి ఉంటుంది.
ఒక పొడవైన గుండ్రని కడ్డీకి, చివరలను విస్మరిస్తే, ప్రమాణ ద్రవ్యరాశికి ఉపరితల వైశాల్యం సుమారుగా:
ప్రతి కిలోగ్రాముకు ఉపరితల వైశాల్యం = 4 / (రాగి సాంద్రత x కడ్డీ వ్యాసం)
సుమారు 8,960 kg/m3 రాగి సాంద్రతను ఉపయోగించి:
- 20 మిమీ కడ్డీకి ప్రతి కిలోగ్రాముకు సుమారుగా 0.0223 చదరపు మీటర్ల పార్శ్వ ఉపరితలం ఉంటుంది.
- 10 మిమీ కడ్డీకి ప్రతి కిలోగ్రాముకు సుమారుగా 0.0446 చదరపు మీటర్ల వైశాల్యం ఉంటుంది.
10 మిమీ రాడ్ ప్రతి కిలోగ్రాముకు దాదాపు రెట్టింపు పూత పూసిన ఉపరితల వైశాల్యాన్ని కలిగి ఉంటుంది. అందువల్ల, కేవలం బరువు ఆధారంగా ఇచ్చే అంచనా, వాస్తవ మార్పిడి వ్యయాన్ని వక్రీకరించగలదు.
దీనికి బదులుగా ఈ వాణిజ్య నమూనాను ఉపయోగించండి:
మొత్తం దిగుమతి వ్యయం = రాగి ఆధారం + మార్పిడి + మెషీనింగ్ దిగుబడి నష్టం + ప్లేటింగ్ + తనిఖీ + ప్యాకేజింగ్ + రవాణా మరియు సుంకం + వైఫల్య ప్రమాదం
స్థానిక కనిష్ట విలువ లేకుండా, "సగటు 10 మైక్రోమీటర్లు" అని పేర్కొనబడిన ఒక ఊహాత్మక బ్యాచ్ను పరిగణించండి. సులభంగా కొలవగల కేంద్ర భాగం 14 మైక్రోమీటర్లకు చేరుకోగా, ర్యాక్కు ఆనుకుని ఉన్న ప్రాంతాలు 4 మైక్రోమీటర్లకు పడిపోతాయి. సరఫరాదారు సగటును సమర్థించుకోవచ్చు. అయినప్పటికీ, తుప్పు పట్టే ప్రమాదం కొనుగోలుదారుడిదే. నిర్దిష్ట స్థానిక రీడింగ్లు మరియు బ్యాచ్ ట్రేసబిలిటీతో కూడిన, కొద్దిగా అధిక యూనిట్ ధర ఉన్న ఆర్డర్ చౌకైనది కావచ్చు.
RFQలో ఏమి చేర్చాలి
మీరు ఆమోదించాలనుకుంటున్న అదే ఉత్పత్తికి ధరను తెలియజేయడానికి సరఫరాదారుకు తగినంత సమాచారాన్ని పంపండి:
- రాగి గ్రేడ్, సమానమైన ప్రమాణం మరియు టెంపర్
- రాడ్ వ్యాసం, పొడవు, సరళత, గుండ్రదనం మరియు పరిమాణం
- కీలక కొలతలు మరియు టాలరెన్స్లతో డ్రాయింగ్
- సముద్ర సంబంధిత ప్రభావాలు: ఆవరణ, ఘనీభవనం, తుంపర, నీటిలో మునగడం, ఉష్ణోగ్రత మరియు శుభ్రపరిచే చక్రం
- నికెల్ ప్రక్రియ: విద్యుద్విశ్లేషణ లేదా విద్యుద్విశ్లేషక నికెల్-ఫాస్ఫరస్
- కనీస స్థానిక పూత మందం మరియు ముఖ్యమైన ఉపరితలాలు
- చివరలు, థ్రెడ్లు, రంధ్రాలు మరియు మాస్కింగ్తో సహా పూర్తి లేదా ఎంపిక చేసిన ప్లేటింగ్
- ఉపరితల గరుకుదనం మరియు స్వరూప పరిమితులు క్రియాత్మకంగా ఉన్నచోట
- వాహకత్వం, తుది నిరోధకత లేదా సంపర్క-నిరోధకత అవసరం
- మందం, సంసంజనం, సచ్ఛిద్రత మరియు తుప్పు-పరీక్ష పద్ధతులు
- MTC, ప్లేటింగ్ సర్టిఫికేట్, తనిఖీ నివేదిక మరియు ట్రేసబిలిటీ అవసరాలు
- నమూనా ఆమోదం, లాట్ నిర్వచనం మరియు మూడవ పక్షం తనిఖీ అవసరాలు
- ప్యాకింగ్ పద్ధతి, గమ్యస్థాన దేశం, ఇంకోటర్మ్ మరియు అవసరమైన రాక తేదీ
ప్రాజెక్ట్-నిర్దిష్ట సమీక్ష కోసం,మెరైన్ కాపర్ రాడ్ RFQ కోసం సైంబర్ మెటల్ను సంప్రదించండిడ్రాయింగ్ మరియు ఎక్స్పోజర్ పరిస్థితులతో పాటు, ప్రస్తుత స్టాక్, కనీస ఆర్డర్, ప్రాసెసింగ్ సాధ్యత, పరీక్ష పరిధి మరియు డెలివరీ షెడ్యూల్ను వెబ్సైట్ పేజీ నుండి ఊహించుకోకుండా, వాస్తవ స్పెసిఫికేషన్తో సరిపోల్చి నిర్ధారించుకోవాలి.
ముగింపు
డిజైన్కు అధిక వాహకత గల రాగి కోర్ మరియు తేమతో కూడిన లేదా ఉప్పుతో నిండిన వాతావరణంలో మరింత స్థిరమైన ఉపరితలం అవసరమైనప్పుడు, నికెల్ పూత పూసిన రాగి కడ్డీ సముద్ర విద్యుత్ వ్యవస్థలలో తన స్థానాన్ని సంపాదించుకుంటుంది. నిరంతరంగా నీటిలో మునిగి ఉండటం, పూత దెబ్బతినడం, బయటకు కనిపించే కత్తిరించిన అంచులు లేదా అనిర్దిష్ట తనిఖీ ప్రణాళిక వంటి వాటిని కప్పిపుచ్చడానికి "మెరైన్" అనే పదాన్ని ఉపయోగించినప్పుడు ఇది ఒక ప్రమాదకరమైన షార్ట్కట్గా మారుతుంది.
మొదట రాగి కోర్ను ఎంచుకోండి. ఎక్స్పోజర్ను నిర్వచించండి. నికెల్ ప్రాసెస్ మరియు కనిష్ట స్థానిక మందాన్ని పేర్కొనండి. ప్లేటింగ్ తర్వాత తుది కొలతను లెక్కించండి. ఆపై కొలవగల ఆమోద ప్రమాణాలతో సరఫరాదారుని అర్హత కల్పించండి.
నేను ఎల్లప్పుడూ సైంబర్ మెటల్ యొక్క పూర్తి శ్రేణి ఉత్పత్తులను ప్రస్తావించాలనుకుంటున్నాను మరియు ఈ వెబ్సైట్ను ఉపయోగిస్తాను.https://www.cymbermetal.com/వాటి గురించి మరింత తెలుసుకోవడానికి.
తరచుగా అడిగే ప్రశ్నలు
డిఫాల్ట్గా కాదు. తేమ, ఉప్పు అధికంగా ఉండే లేదా అడపాదడపా నీటి తుంపరలు పడే వాతావరణాలలో నికెల్ పూత రాగి కడ్డీని రక్షించగలదు, కానీ నిరంతర సముద్రపు నీరు లోపాలు, పగుళ్లు, రాపిడి మరియు తనిఖీ ప్రమాదాలను పెంచుతుంది. నీటిలో మునిగి ఉండే లేదా ప్రవహించే సముద్రపు నీటి కోసం, క్యూప్రోనికెల్ లేదా నికెల్ అల్యూమినియం బ్రాంజ్ వంటి త్రూ-అల్లాయ్ ఎంపికలను పోల్చి, పదార్థాన్ని ఎంచుకునే ముందు వేగం, ఉష్ణోగ్రత, పీడనం, జతచేసే లోహాలు మరియు యాంత్రిక భారాన్ని నిర్ధారించుకోండి.
మిల్లీమీటర్-స్థాయి రాగి కోర్ యొక్క అక్షసంబంధ వాహకత రాగిదే ఆధిపత్యంగా ఉంటుంది, ఎందుకంటే నికెల్ పొర కేవలం మైక్రోమీటర్ల మందంతో ఉంటుంది. అయితే, రాగి కంటే నికెల్కు చాలా తక్కువ వాహకత ఉంటుంది, మరియు ప్లేటెడ్ కాంటాక్ట్ ఇంటర్ఫేస్ జాయింట్ నిరోధకతను ప్రభావితం చేయగలదు. బేస్-మెటల్ వాహకతను మరియు, కీలకమైన కనెక్షన్ల కోసం, తుది భాగం లేదా జాయింట్పై నాలుగు-టెర్మినల్ నిరోధక పరీక్షను పేర్కొనండి.
ఒకే సముద్రపు మందం అంటూ ఏదీ లేదు. రక్షిత వినియోగానికి 5-15 మైక్రోమీటర్లు, ఉప్పుతో కూడిన వాతావరణ పరిస్థితులకు 15-30 మైక్రోమీటర్లు, మరియు తీవ్రమైన నీటి తుంపరలు లేదా నిర్వహణ పరిస్థితులకు 25-50 మైక్రోమీటర్లు అనేవి సాధ్యమయ్యే RFQ ప్రారంభ పరిధులు. తుది కనిష్ట స్థానిక మందం అనేది నిక్షేపం రకం, జ్యామితి, సచ్ఛిద్రత, రాపిడి, వాతావరణ ప్రభావం మరియు డిజైన్ జీవితకాలాన్ని ప్రతిబింబించాలి. ముఖ్యమైన ఉపరితలాలు మరియు కొలత ప్రదేశాలను పేర్కొనండి; కేవలం సగటు మందంపై మాత్రమే ఆధారపడవద్దు.
రెండింటిలో ఏదీ దానంతట అదే ఉత్తమమైనది కాదు. ఎలక్ట్రోలైటిక్ నికెల్ సరళమైన వాహక ఆకారాలకు ఆచరణాత్మకమైనది, కానీ విద్యుత్ పంపిణీని బట్టి దాని పనితీరు మారవచ్చు. ఎలక్ట్రోలెస్ నికెల్-ఫాస్ఫరస్ సంక్లిష్టమైన జ్యామితిపై మరింత ఏకరీతి పూతను ఇస్తుంది, అయితే ఫాస్ఫరస్ పరిమాణం నిరోధకత, కాఠిన్యం మరియు తుప్పు ప్రవర్తనను మారుస్తుంది. జ్యామితి, విద్యుత్ ఇంటర్ఫేస్లు, తుప్పు నిరోధక అవసరం మరియు మొత్తం ఖర్చును బట్టి ప్రక్రియను ఎంచుకోండి.
సమర్థనీయమైన సార్వత్రిక మార్పిడి అంటూ ఏదీ లేదు. ASTM B117 మరియు ISO 9227 సాల్ట్-స్ప్రే పరీక్షలు అనేవి వేగవంతమైన తులనాత్మక పద్ధతులు, అంతేగానీ అవి ప్రత్యక్ష సేవా-జీవిత కాలమాపకాలు కావు. RFQ పద్ధతి, వ్యవధి, నమూనా పరిస్థితి, దిశ మరియు వైఫల్య ప్రమాణాలను నిర్వచించాలి, ఆపై జీవిత అంచనా కోసం క్షేత్ర చరిత్రను లేదా అనువర్తన-నిర్దిష్ట ధ్రువీకరణను ఉపయోగించాలి.
బేస్-మెటీరియల్ MTC, ప్లేటింగ్ సర్టిఫికేట్, డైమెన్షనల్ రిపోర్ట్, అంగీకరించిన ప్రదేశాలలో కోటింగ్-మందం రీడింగ్లు, పేర్కొన్నప్పుడు అడెషన్ లేదా పోరోసిటీ ఫలితాలు, కరోషన్-టెస్ట్ రిపోర్ట్, అవసరమైన చోట ఫైనల్ ఎలక్ట్రికల్ టెస్ట్, మరియు హీట్/లాట్-టు-ప్లేటింగ్-బ్యాచ్ ట్రేసబిలిటీని అభ్యర్థించండి. సరఫరాదారు సర్టిఫికేట్లు మాత్రమే డెలివరీ చేయబడిన బ్యాచ్ కొనుగోలు ఆర్డర్కు అనుగుణంగా ఉందని నిరూపించవు.
పోస్ట్ సమయం: ఆగస్టు-09-2026