
ప్రచురణ తేదీ: ఆగస్టు 4, 2026
రచయిత: హు యాన్వే, సైంబర్ మెటల్ సాంకేతిక నిపుణుడు
కేవలం గట్టిదనాన్ని బట్టి హెవీ-డ్యూటీ కాంస్యాన్ని ఎంచుకోవడం ఆపండి.
షాఫ్ట్ ఫినిష్, రన్నింగ్ క్లియరెన్స్ మరియు లూబ్రికేషన్ సిస్టమ్ సరిగ్గా లేకపోతే, గట్టి కాంస్య బుషింగ్ కూడా బిగుసుకుపోవచ్చు. మెత్తటి సీసపు కాంస్యం కాలుష్యాన్ని తట్టుకోగలదు కానీ షాక్ లోడింగ్ కింద వికృతంగా మారవచ్చు. అధిక-బలం గల నికెల్ అల్యూమినియం కాంస్యం యాంత్రిక భారాన్ని తట్టుకోగలదు, కానీ దాని బలం, సముద్రపు నీటి నిరోధకత లేదా కావిటేషన్ పనితీరు అప్లికేషన్కు ఎప్పుడూ అవసరం లేకపోతే, తయారైన భాగాన్ని అనవసరంగా ఖరీదైనదిగా చేస్తుంది.
కొటేషన్లో తప్పుడు గ్రేడ్ అరుదుగా విఫలమవుతుంది.
మెషీనింగ్, అసెంబ్లీ లేదా కొన్ని వారాల సేవ తర్వాత ఇది విఫలమవుతుంది.
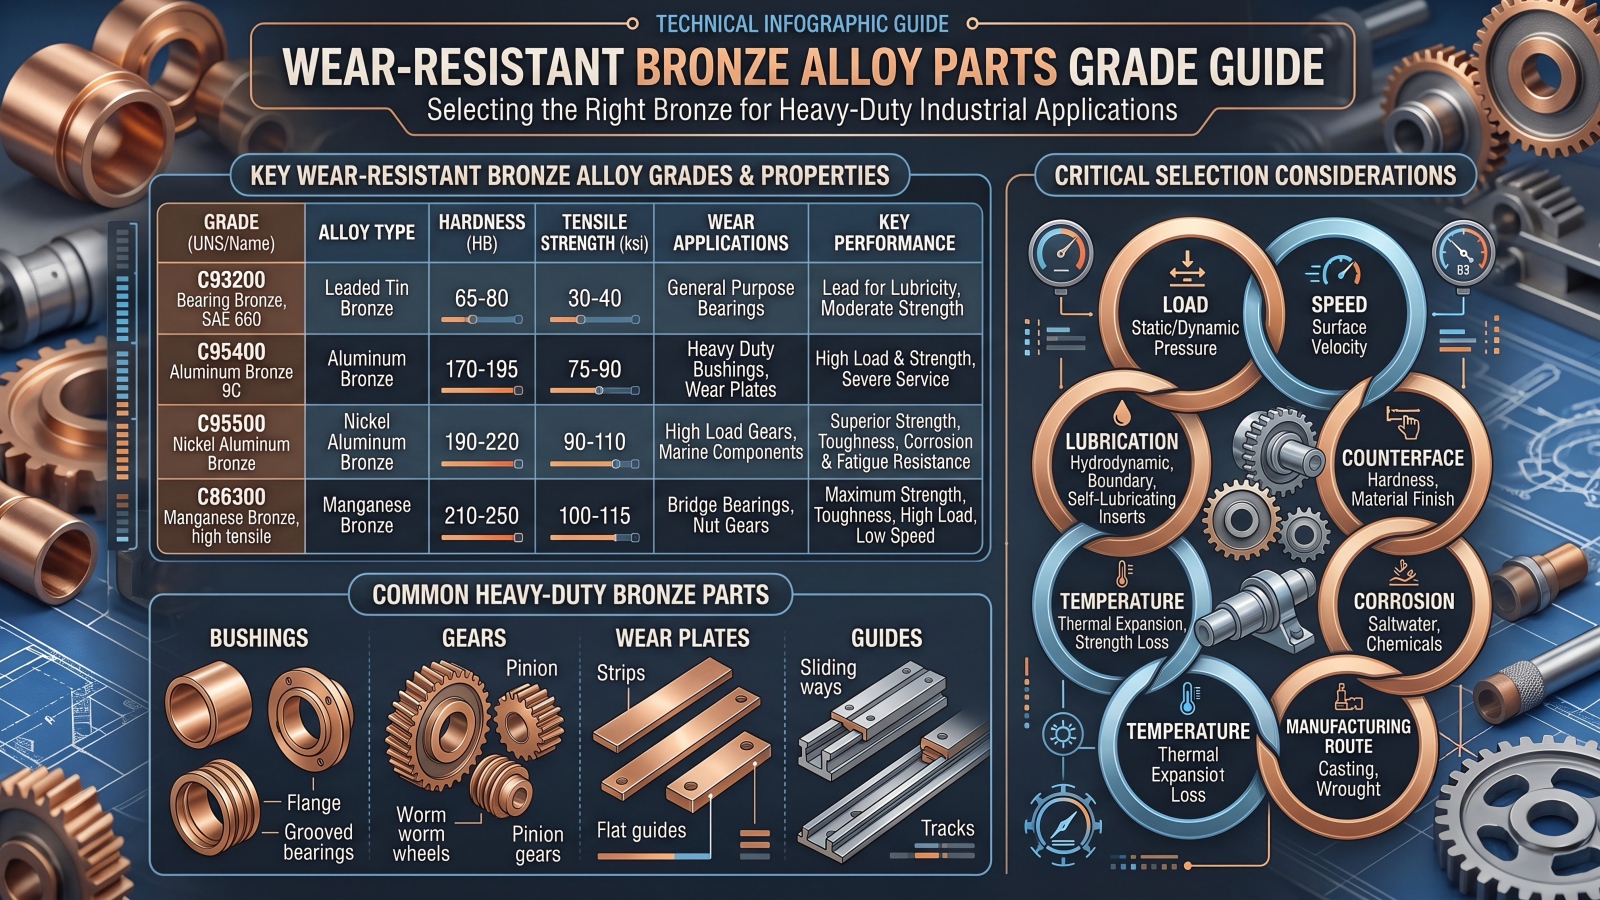
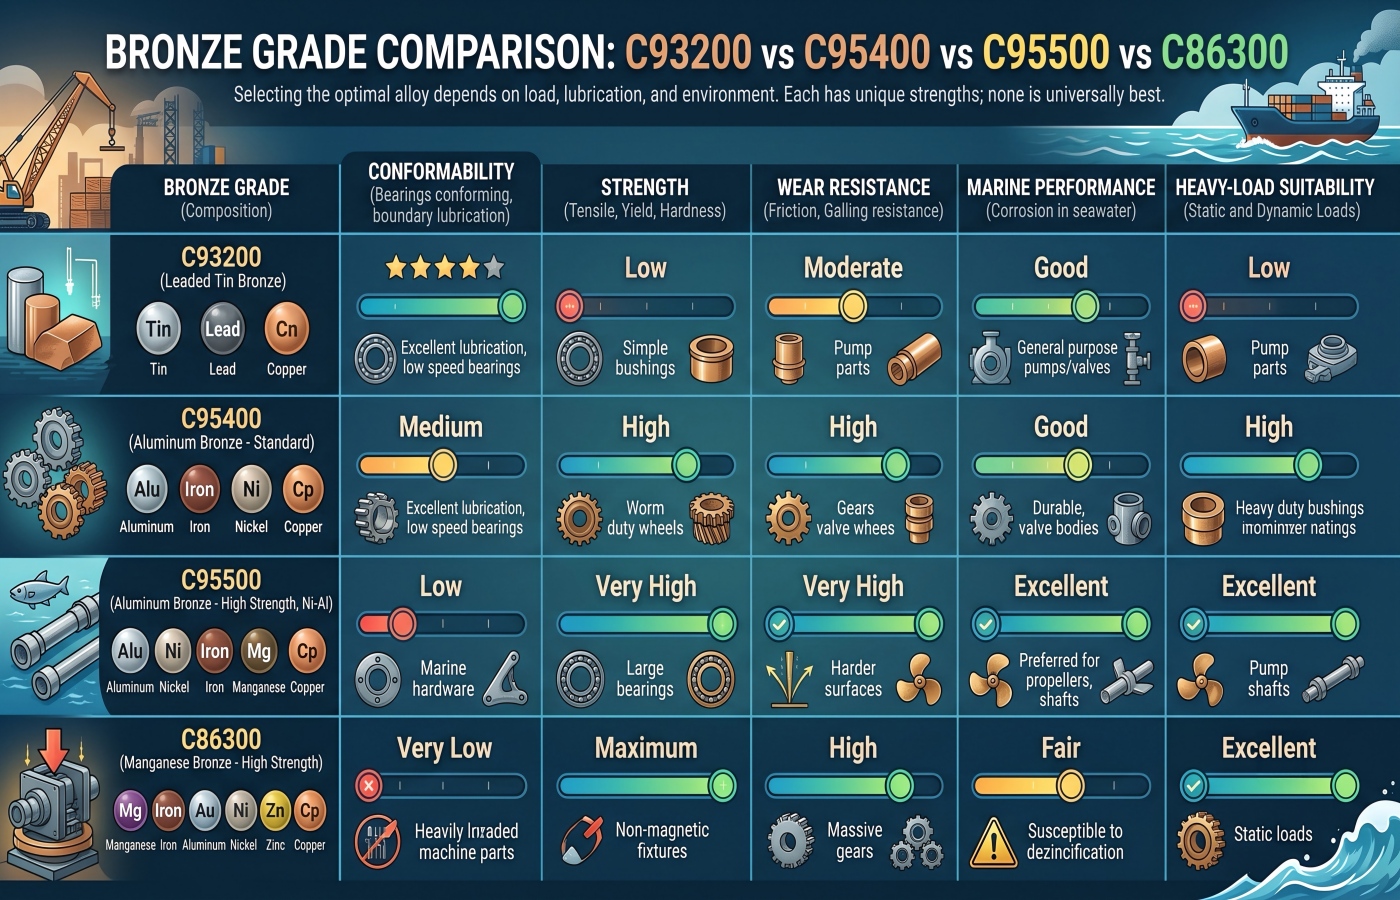
త్వరిత సమాధానం:అరుగుదలను తట్టుకునే కాంస్య మిశ్రమ లోహ భాగాల కోసం సార్వత్రికంగా ఉత్తమమైన గ్రేడ్ అంటూ ఏదీ లేదు. అనుగుణ్యత మరియు ఇమిడిపోయే గుణం అవసరమయ్యే లూబ్రికేటెడ్ బేరింగ్ల కోసం సాధారణంగా C93200ను ఎంపిక చేస్తారు. అధిక భారం మోసే బుషింగ్లు, గేర్లు మరియు వేర్ ప్లేట్ల కోసం C95400 ఒక బలమైన ప్రారంభ స్థానం. అధిక బలం, సముద్రపు నీటి తుప్పు నిరోధకత మరియు కావిటేషన్ నిరోధకత అన్నీ కలిసి పనిచేయవలసి వచ్చినప్పుడు C95500 లేదా వ్రాట్ C63000ను ఎంచుకోవడం సమర్థనీయం కావచ్చు. చాలా అధిక స్టాటిక్ లోడ్లు మరియు నెమ్మదైన కదలిక కోసం తరచుగా C86300ను పరిగణిస్తారు. C90700 గేర్లు మరియు ఎంపిక చేసిన తక్కువ-సీసం బేరింగ్ అనువర్తనాలకు అనుకూలంగా ఉండవచ్చు. తుది ఎంపిక తప్పనిసరిగా లోడ్, ఉపరితల వేగం, లూబ్రికేషన్, ప్రభావం, కౌంటర్ఫేస్, ఉష్ణోగ్రత, తుప్పు మరియు తయారీ మార్గంపై ఆధారపడి ఉండాలి.
“వేర్-రెసిస్టెంట్ బ్రాంజ్” అనేది ఒక స్పెసిఫికేషన్ ఎందుకు కాదు
అరుగుదల అనేది ఒకే పదార్థ లక్షణం కాదు.
- బేరింగ్ ఒత్తిడి
- జారే లేదా డోలనం చేసే వేగం
- కందెన విధానం
- ప్రారంభ-నిలుపుదల పౌనఃపున్యం
- షాక్ లోడింగ్
- షాఫ్ట్ కాఠిన్యం
- షాఫ్ట్ ఉపరితల గరుకుదనం
- అమరిక
- రన్నింగ్ క్లియరెన్స్
- నిర్వహణ ఉష్ణోగ్రత
- కాలుష్యం
- క్షయకారక బహిర్గతం
- అవసరమైన సేవా జీవితం
సరఫరాదారు ఈ RFQ నుండి సరైన మిశ్రమలోహాన్ని ఎంచుకోలేరు:
ఉత్పత్తి: అరుగుదలను తట్టుకునే కాంస్య బుషింగ్
పరిమాణం: 500 ముక్కలు
దయచేసి మీరు ఇచ్చే అత్యుత్తమ ధరను తెలపండి.
“ఘర్షణ-నిరోధక కాంస్యం” అనేది గ్రేడ్, కాస్టింగ్ మార్గం, కందెన పరిస్థితి, తుది కొలతలు లేదా అంగీకార పరీక్షలను నిర్వచించదు.
ఉపయోగపడే RFQ ఒక కఠినమైన ప్రశ్నకు సమాధానం ఇవ్వాలి:
సేవలో ఆ భాగం వాస్తవానికి ఏమి అనుభవిస్తుంది?
ఏ కాంస్య గ్రేడ్ ఏ హెవీ-డ్యూటీ పరిస్థితికి సరిపోతుంది?
| గ్రేడ్ | ఉత్తమ ప్రారంభ స్థానం | ప్రధాన ప్రయోజనం | ప్రధాన కొనుగోలు ప్రమాదం |
|---|---|---|---|
| సి93200 | మితమైన లోడ్లు మరియు వేగాల కింద కందెన వేయబడిన బుషింగ్లు | అనుగుణ్యత, పొందుపరచగల సామర్థ్యం మరియు యంత్రసామర్థ్యం | తక్కువ శక్తి; సాధారణంగా సుమారు 6–8% సీసం ఉంటుంది |
| సి95400 | హెవీ-లోడ్ బుషింగ్లు, గేర్లు, వేర్ ప్లేట్లు మరియు గైడ్లు | అధిక బలం, కాఠిన్యం మరియు పారిశ్రామిక తుప్పు నిరోధకత | మరింత శ్రమతో కూడుకున్న యంత్రపని; కందెన ఇప్పటికీ ముఖ్యమైనదే. |
| సి95500 | సముద్ర, కావిటేషన్ మరియు అధిక-భార భాగాలు | సముద్రపు నీరు మరియు కావిటేషన్ నిరోధకతతో కూడిన బలం | అధిక మిశ్రమం మరియు ప్రాసెసింగ్ ఖర్చు |
| సి63000 | రేకుతో చేసిన షాఫ్ట్లు, గైడ్లు, బుషింగ్లు మరియు మెరైన్ హార్డ్వేర్ | వ్రాట్ స్ట్రెంగ్త్, ఫెటీగ్ మరియు తుప్పు పనితీరు | ఉత్పత్తి పరిస్థితి మరియు తయారీ మార్గాన్ని నియంత్రించాలి |
| C86300 | తక్కువ-వేగం, చాలా ఎక్కువ-భారం గల బుషింగ్లు మరియు స్క్రూ-డౌన్ నట్లు | అధిక బలం మరియు బరువు మోసే సామర్థ్యం | ఇది సార్వత్రిక సముద్ర మిశ్రమలోహం కాదు; కందెన మరియు తుప్పు నిరోధకతపై సమీక్ష అవసరం. |
| సి90700 | గేర్లు, వార్మ్లు మరియు ఎంపిక చేసిన తక్కువ-సీసం అరుగుదల భాగాలు | తగరపు-కంచు అరుగుదల మరియు తుప్పు పనితీరు | సీసపు కంచు కంటే తక్కువ పొందుపరచదగినది |
| C51000/C52100 | స్ప్రింగ్లు, కాంటాక్ట్లు, షిమ్లు మరియు సన్నని అరుగుదల మూలకాలు | స్థితిస్థాపక పనితీరు మరియు సన్నని భాగం అరుగుదల నిరోధకత | భారీ బరువు మోసే బేరింగ్లకు ఇది సాధారణ ఎంపిక కాదు |
ఈ పట్టిక ఒక వడపోత సాధనం. ఇది అప్లికేషన్ ఇంజనీరింగ్కు ప్రత్యామ్నాయం కాదు.
ప్రతినిధి మిశ్రమలోహ డేటా
ప్రాథమిక పోలిక కోసం ఈ క్రింది విలువలు ఉపయోగపడతాయి. కూర్పు పరిమితులు మరియు యాంత్రిక లక్షణాలను నియంత్రణ ప్రమాణం, ఉత్పత్తి రూపం, కాస్టింగ్ లేదా వ్రాట్ మార్గం మరియు ధృవీకరించబడిన మెటీరియల్ స్థితికి అనుగుణంగా నిర్ధారించుకోవాలి.
| గ్రేడ్ | సాధారణ సంఘటన సూచన, బరువు శాతం | ప్రతినిధి యాంత్రిక సూచన | ఆచరణాత్మక స్థానీకరణ |
|---|---|---|---|
| సి93200 | Sn 6.3–7.5, Pb 6.0–8.0, Zn 2.0–4.0 | UTS సుమారు 240 MPa; యీల్డ్ సుమారు 125 MPa; కాఠిన్యం సుమారు 60–70 HB | బలమైన పొదిగే గుణం గల సాధారణ బేరింగ్ కాంస్యం |
| సి95400 | Al 10.0–11.5, Fe 3.0–5.0 | UTS సుమారు 585 MPa; యీల్డ్ సుమారు 220 MPa; కాఠిన్యం తరచుగా 150–190 HB | అధిక-బలం గల అల్యూమినియం కాంస్యం |
| సి95500 | Al 10.0–11.5, Ni 3.0–5.5, Fe 3.0–5.0 | UTS సుమారు 620 MPa; యీల్డ్ సుమారు 260 MPa; కాఠిన్యం తరచుగా 170–200 HB | అధిక-భారం మరియు సముద్ర సేవ కోసం నికెల్ అల్యూమినియం కాంస్యం |
| C86300 | Cu 60–66, Zn 22–28, Al 5.0–7.5, Mn 2.5–5.0, Fe 2.0–4.0 | UTS సుమారు 760 MPa; యీల్డ్ సుమారు 415 MPa; కాఠిన్యం తరచుగా 200–230 HB | నెమ్మదిగా, బరువైన లోడ్ల కోసం అధిక-బలం గల మాంగనీస్ కాంస్యం |
| సి90700 | Sn 10.0–12.0, Pb గరిష్టంగా సుమారు 0.5, Zn గరిష్టంగా సుమారు 0.5 | UTS సుమారు 275 MPa; యీల్డ్ సుమారు 140 MPa; కాఠిన్యం సుమారు 70–85 HB | గేర్లు మరియు ఎంపిక చేసిన బేరింగ్ విధుల కోసం టిన్ కాంస్యం |
ఇవి సూచనా విలువలు మాత్రమే—ఒప్పందపరమైన హామీలు కావు. ఉష్ణోపచారానికి గురిచేసిన, అపకేంద్రీయంగా పోతపోసిన, నిరంతరంగా పోతపోసిన లేదా కరిగించి తయారు చేసిన ఉత్పత్తి, అదే సాధారణ మిశ్రమలోహ హోదాను కలిగి ఉన్న మరొక ఉత్పత్తి నుండి గణనీయంగా భిన్నంగా ఉండవచ్చు.
ఒక తయారీ పరిస్థితి నుండి వచ్చే తన్యత బలాన్ని, మరొక దాని నుండి వచ్చే కాఠిన్యంతో కలిపి, రెండింటినీ కొనుగోలు ఆర్డర్లో చేర్చవద్దు.
C93200 బేరింగ్ కాంస్యం—తరచుగా SAE 660తో అనుబంధించబడి ఉంటుంది—సాధారణంగా దీని కోసం ఉపయోగించబడుతుంది:
- స్లీవ్ బేరింగ్లు
- బుషింగ్లు
- థ్రస్ట్ వాషర్లు
- పంపు భాగాలు
- సాధారణ యంత్రాల బేరింగ్లు
- కందెన పూసిన జారే భాగాలు
దీనిలోని సీసం పదార్థం అనుగుణ్యతకు మరియు ఇమిడిపోయే గుణానికి తోడ్పడుతుంది. చిన్న కణాలు షాఫ్ట్ను వెంటనే గీరకుండా, మృదువైన బేరింగ్ ఉపరితలంలో ఇమిడిపోగలవు.
ఈ సందర్భాలలో అది విలువైనది కావచ్చు:
- కందెన సరిగా లేదు
- షాఫ్ట్ అమరిక ఆదర్శంగా లేదు
- కాలుష్యాన్ని పూర్తిగా తొలగించలేము
- రన్-ఇన్ సమయంలో బేరింగ్ కొద్దిగా సర్దుబాటు అవ్వాలి
కానీ అదే మృదుత్వం తీవ్రమైన ప్రభావం లేదా అత్యంత అధిక యూనిట్ లోడింగ్ కింద దాని ఉపయోగకరత్వాన్ని పరిమితం చేస్తుంది.
నికెల్ అల్యూమినియం బ్రాంజ్ కంటే తక్కువ ధరకే లభిస్తుంది మరియు సులభంగా మెషినింగ్ చేయవచ్చు కాబట్టి, ఒక కొనుగోలుదారు C93200ను ఎంచుకోవచ్చు. ఒకవేళ బుషింగ్పై పదేపదే సుత్తితో కొట్టడం, ఎడ్జ్ లోడింగ్ లేదా హౌసింగ్కు తగినంత ఆధారం లేకపోవడం వంటివి జరిగితే, కనిపించే ఆదా ప్లాస్టిక్ డిఫార్మేషన్, క్లియరెన్స్ కోల్పోవడం మరియు అకాల భర్తీకి దారితీయవచ్చు.
C93200 సమ్మతి హెచ్చరిక
C93200లో సాధారణంగా సుమారు 6–8% సీసం ఉంటుంది.
అది ఒక ప్రత్యేక కొనుగోలు నిర్ణయాన్ని సృష్టిస్తుంది. కొనుగోలుదారులు తనిఖీ చేయాలి:
- ప్రస్తుత RoHS అవసరాలు మరియు వర్తించే మినహాయింపులు
- కస్టమర్-నిర్దిష్ట పరిమిత-పదార్థ నిర్దేశాలు
- త్రాగునీటి అవసరాలు
- ఆహార-సంపర్క పరిమితులు
- స్క్రాప్-విభజన అవసరాలు
- గమ్యస్థాన మార్కెట్ నిబంధనలు
- అవసరమైన మెటీరియల్ డిక్లరేషన్లు
యాంత్రిక అనువర్తనం అనుకూలంగా కనిపిస్తున్నంత మాత్రాన C93200ను ఆమోదించవద్దు.
C95400 అల్యూమినియం కాంస్యంC93200 కంటే గణనీయంగా ఎక్కువ బలం అవసరమయ్యే హెవీ-డ్యూటీ కాంస్య భాగాల తయారీకి ఇది అత్యంత సాధారణ ప్రారంభ స్థానాలలో ఒకటి.
సాధారణ అనువర్తనాలు:
- అధిక-భార బుషింగ్లు
- గేర్లు మరియు వార్మ్ వీల్స్
- ప్లేట్లను ధరించండి
- గైడ్ బ్లాక్లు
- స్లైడ్ భాగాలు
- వాల్వ్ భాగాలు
- భారీ-పరికరాల భాగాలు
- స్టీల్ మిల్ మరియు ఫార్మింగ్-ఎక్విప్మెంట్ భాగాలు
C95400 అందించేవి:
- సాంప్రదాయ సీసం కలిగిన కాంస్యం కంటే అధిక బలం
- అధిక కాఠిన్యం
- సరైన కందెన వాడకంతో మంచి అరుగుదల నిరోధకత
- అనేక పారిశ్రామిక వాతావరణాలలో మంచి తుప్పు నిరోధకత
- షాక్ మరియు వైకల్యానికి మెరుగైన నిరోధకత
దీనికి స్వయంగా కందెన పూయబడదు.
“అల్యూమినియం కాంస్యం అరుగుదలను నిరోధిస్తుంది” అనే కారణంతో C95400ను ఎంచుకుని, కందెనను తొలగించడం ఒక తప్పుడు ఇంజనీరింగ్ నిర్ణయం. పొడి స్లైడింగ్ కింద, అధిక-బలం గల కాంస్యం కూడా ఘర్షణ వేడిని ఉత్పత్తి చేయగలదు, పదార్థాన్ని బదిలీ చేయగలదు లేదా అనుచితమైన షాఫ్ట్కు వ్యతిరేకంగా గాల్ చేయగలదు.
సంయోగ ఉపరితలం, క్లియరెన్స్ మరియు లూబ్రికేషన్ మార్గం మిశ్రమలోహ ఎంపికలో భాగంగా ఉంటాయి.
C93200 కంటే C95400కు కూడా ఎక్కువ మెషీనింగ్ శ్రమ అవసరం కావచ్చు. కొనుగోలుదారులు వీటిని పరిగణనలోకి తీసుకోవాలి:
- అధిక టూల్ లోడింగ్
- మరింత కఠినమైన చిప్ నియంత్రణ
- ఎక్కువ డీబరింగ్ ప్రయత్నం
- వర్క్హోల్డింగ్ స్థిరత్వం
- ఉపరితల-ముగింపు అవసరాలు
- తనిఖీ సమయం
- సంభావ్య ముగింపు భత్యం
సరైన పోలిక తుది భాగం ఖరీదు, అంతేగాని ముడి కాస్టింగ్ ధర కాదు.
C95500 నికెల్ అల్యూమినియం కాంస్యంఒక కాంపోనెంట్కు ఈ కింది వాటి కలయిక అవసరమైనప్పుడు సాధారణంగా మూల్యాంకనం చేయబడుతుంది:
- అధిక బలం
- అరుగుదల నిరోధకత
- సముద్రపు నీటి తుప్పు నిరోధకత
- కావిటేషన్ నిరోధకత
- షాక్ లోడింగ్కు నిరోధకత
- పరిమాణ స్థిరత్వం
సాధారణ అనువర్తనాలు:
- మెరైన్ బుషింగ్లు
- పంపు మరియు వాల్వ్ భాగాలు
- ప్రొపెల్లర్ సంబంధిత భాగాలు
- గైడ్ బేరింగ్లు
- హెవీ-డ్యూటీ గేర్లు
- అధిక-భార అరుగుదల భాగాలు
- హైడ్రాలిక్-పరికరాల భాగాలు
నికెల్ను అలంకరణ కోసం కలపరు. అది మిశ్రమలోహ వ్యవస్థను, యాంత్రిక లక్షణాలను, దశ స్థిరత్వాన్ని మరియు తుప్పు ప్రవర్తనను మారుస్తుంది.
అది కూడా ఖర్చును పెంచుతుంది.
ఒకవేళ ఆ భాగం తుప్పు లేదా కావిటేషన్ ప్రభావం లేకుండా, శుభ్రమైన, కందెన వేయబడిన ఇండోర్ మెషీన్లో పనిచేస్తే, C95500 అనవసరం కావచ్చు. C95400 లేదా మరొక బేరింగ్ కాంస్యం తక్కువ మొత్తం ఖర్చుతో ఈ అవసరాన్ని తీర్చగలదు.
కీలకమైన సముద్ర భాగాల కోసం, కొనుగోలుదారులు రసాయన శాస్త్రం కంటే ఎక్కువ సమీక్షించాలి:
- కాస్టింగ్ మార్గం
- ఉష్ణ చికిత్స పరిస్థితి
- సూక్ష్మ నిర్మాణ నియంత్రణ
- మరమ్మతు-వెల్డింగ్ చరిత్ర
- అంతర్గత దృఢత్వం
- యాంత్రిక-లక్షణ ఫలితాలు
- తుప్పుకు గురికావడం
- తుది యంత్రణ మరియు ఉపరితల పరిస్థితి
C95500 సర్టిఫికేట్ ఉన్నంత మాత్రాన, ప్రతి కీలకమైన కాస్టింగ్కు అవసరమైన అంతర్గత నాణ్యత ఉందని దానంతట అదే రుజువు కాదు.
C63000 నికెల్ అల్యూమినియం కాంస్యంఇది సాధారణంగా కడ్డీ, బార్, ఫోర్జింగ్లు లేదా ఇతర పనితనపు రూపాల్లో సరఫరా చేయబడే ఒక రాట్ మిశ్రమలోహం.
దీని కోసం దీనిని పరిగణించవచ్చు:
- షాఫ్ట్లు
- వాల్వ్ కాండాలు
- గైడ్లు
- ఉంగరాలు ధరించండి
- బుషింగ్లు
- మెరైన్ హార్డ్వేర్
- అధిక-బలం గల యంత్ర భాగాలు
వ్రాట్ ప్రాసెసింగ్, కాస్ట్ ఉత్పత్తి నుండి భిన్నమైన గ్రెయిన్ నిర్మాణాన్ని మరియు యాంత్రిక ప్రతిస్పందనను అందించగలదు.
C63000ను C95500కు కేవలం ఒకేలాంటి ప్రత్యామ్నాయంగా పరిగణించకూడదు. కొనుగోలుదారులు తప్పక పోల్చి చూడాలి:
- ఖచ్చితమైన కూర్పు
- ఉత్పత్తి ప్రమాణం
- తయారు చేయబడిన లేదా పోత మార్గం
- ఉష్ణ చికిత్స
- దిశాత్మక లక్షణాలు
- అందుబాటులో ఉన్న కొలతలు
- మెషీనింగ్ అలవెన్స్
- తనిఖీ అవసరాలు
పోత లేదా కరిగించి తయారు చేసిన ఉత్పత్తి రూపాన్ని గుర్తించకుండా, కేవలం “నికెల్ అల్యూమినియం కాంస్యం” అని పేర్కొన్న ఒక డ్రాయింగ్, వాణిజ్యపరమైన వ్యాఖ్యానానికి చాలా ఆస్కారం కల్పిస్తుంది.
C86300 మాంగనీస్ కాంస్యంచాలా అధిక భారాలకు మరియు సాపేక్షంగా నెమ్మదైన కదలికకు గురయ్యే భాగాల కోసం దీనిని తరచుగా పరిగణిస్తారు, వాటిలో ఇవి ఉన్నాయి:
- వంతెన మరియు నిర్మాణ-పరికరాల బుషింగ్లు
- స్క్రూ-డౌన్ నట్స్
- హెవీ-ప్రెస్ కాంపోనెంట్స్
- క్రేన్ మరియు ఎత్తే పరికరాల భాగాలు
- నెమ్మదిగా కదిలే బేరింగ్లు
- అధిక-భార గైడ్ భాగాలు
లోహశాస్త్రపరంగా ఇది అధిక-బలం గల రాగి-జింక్-అల్యూమినియం-మాంగనీస్ కుటుంబానికి చెందినప్పటికీ, C86300ను తరచుగా మాంగనీస్ కాంస్యం అని పిలుస్తారు.
దీని బలం సాంప్రదాయ తగరపు కంచుల కన్నా చాలా ఎక్కువగా ఉంటుంది.
అంతమాత్రాన అది అధిక వేగంతో తిరగడానికి ఉత్తమమైన పదార్థం అని కాదు.
అధిక బలం వీటిని భర్తీ చేయలేదు:
- తగినంత కందెన లేదు
- షాఫ్ట్ ఫినిషింగ్ సరిగా లేదు
- అధిక స్లైడింగ్ వేగం
- తప్పుగా అమర్చడం
- ఎడ్జ్ లోడింగ్
- తప్పుగా క్లియరెన్స్
- ఎంపిక సమయంలో క్షయకారక మాధ్యమాలను పరిగణనలోకి తీసుకోలేదు
C86300ను అధిక-భార ఇంజనీరింగ్ మిశ్రమలోహంగా పరిగణించడం ఉత్తమం, అంతేగాని ప్రతి కాంస్య బుషింగ్కు సార్వత్రిక ప్రత్యామ్నాయంగా కాదు.
C90700 తగరపు కంచుసాధారణంగా దీని కోసం పరిగణించబడుతుంది:
- వార్మ్ గేర్లు
- గేర్ చక్రాలు
- బుషింగ్లు
- బేరింగ్లు
- పంపు భాగాలు
- మంచి తుప్పు నిరోధకత అవసరమయ్యే భాగాలు
C93200లో ఉండే అధిక సీసం కంటెంట్ లేకుండా, దీనిలోని అధిక తగరపు కంటెంట్ బలం, కాఠిన్యం మరియు అరుగుదల నిరోధకతకు మద్దతు ఇస్తుంది.
దీని వలన కలిగే ప్రయోజనం ఏమిటంటే, పొందుపరచగల సామర్థ్యం తగ్గడం.
గట్టి మలినాలు ఇంటర్ఫేస్కు చేరితే, C93200 కంటే తక్కువ సీసం గల టిన్ బ్రాంజ్ తక్కువ అనుకూలంగా ఉండవచ్చు. అందువల్ల మెరుగైన సీలింగ్, కందెన శుభ్రత మరియు షాఫ్ట్ రక్షణ అవసరం కావచ్చు.
ఖచ్చితమైన రసాయన పరిమితులు మరియు గమ్యస్థాన మార్కెట్ అవసరాలను నిర్ధారించుకోకుండా, కేవలం “సీసం రహిత” లేబుల్ ఆధారంగా కూడా C90700ను ఎంచుకోకూడదు.
పలుచని స్ప్రింగ్ కాంటాక్ట్లు, క్లిప్లు, షిమ్లు మరియు ఫ్లెక్సిబుల్ వేర్ ఎలిమెంట్స్ అనేవి మందపాటి హెవీ-డ్యూటీ బుషింగ్ల కన్నా భిన్నమైన సమస్య.
సైంబర్ మెటల్ వారి C51000 మరియు C52100ఫాస్ఫర్ కాంస్య శ్రేణిఒక కాంపోనెంట్కు అవసరమైనప్పుడు ఇది అనుకూలంగా ఉండవచ్చు:
- స్థితిస్థాపక పునరుద్ధరణ
- స్ప్రింగ్ బలం
- సన్నని విభాగం అలసట నిరోధకత
- మితమైన జారే అరుగుదల
- విద్యుత్-సంపర్క పనితీరు
- ఖచ్చితమైన స్టాంపింగ్
భారీ, కుదుపులకు గురయ్యే స్లీవ్ బేరింగ్ కోసం ఇవి సాధారణంగా మొదటి ఎంపిక కావు.
స్ప్రింగ్-కాంటాక్ట్ మిశ్రమలోహం నుండి బేరింగ్ మిశ్రమలోహానికి మారవద్దు—లేదా దీనికి విరుద్ధంగా కూడా—ఎందుకంటే రెండింటినీ అరుగుదలను నిరోధించే కాంస్యంగా విక్రయిస్తారు.
గ్రేడ్ను ఎంచుకునే ముందు బేరింగ్ ప్రెషర్ మరియు PVని లెక్కించండి
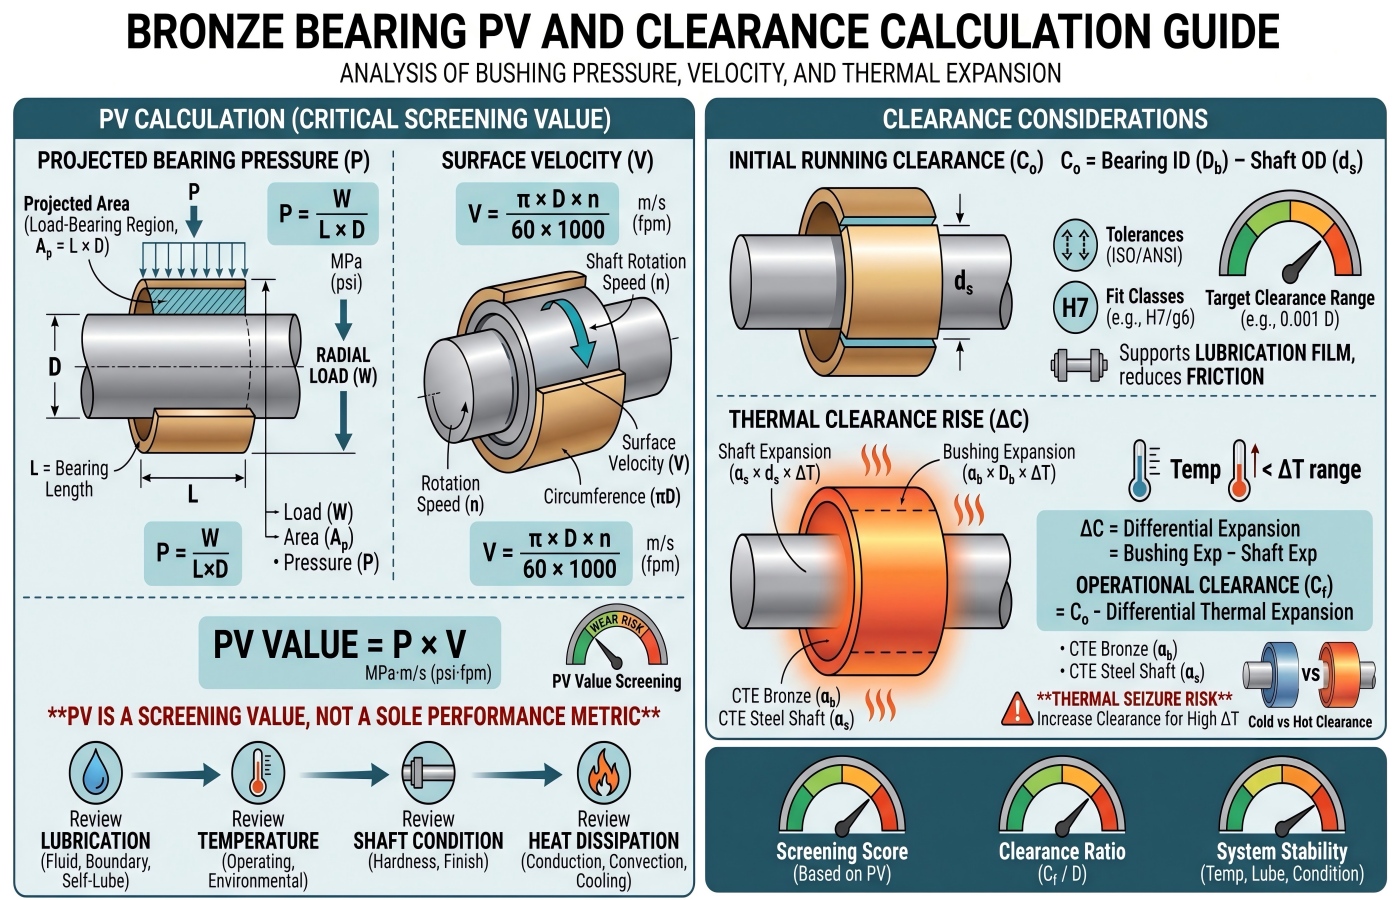
ప్లెయిన్ బేరింగ్ కోసం మొదటి ఇంజనీరింగ్ స్క్రీన్లో సాధారణంగా అంచనా వేయబడిన బేరింగ్ ప్రెజర్ ఉంటుంది:
P = W ÷ (D × L)
ఎక్కడ:
P= అంచనా వేయబడిన బేరింగ్ ఒత్తిడిW= రేడియల్ లోడ్D= షాఫ్ట్ వ్యాసంL= బేరింగ్ పొడవు
ఊహించుకోండి:
- రేడియల్ లోడ్: 20,000 N
- షాఫ్ట్ వ్యాసం: 40 మిమీ
- బేరింగ్ పొడవు: 50 మిమీ
అంచనా వేయబడిన ప్రాంతం:
40 × 50 = 2,000 మిమీ²
బేరింగ్ ఒత్తిడి:
20,000 ÷ 2,000 = 10 N/mm² =10 MPa
ఉపరితల వేగం 0.20 మీ/సె అయితే:
PV = 10 MPa × 0.20 m/s = 2.0 MPa·m/s
ఆ సంఖ్య దానంతట అదే పాస్ లేదా ఫెయిల్ అయ్యేది కాదు.
ఇది ఒక స్క్రీనింగ్ విలువ, దీనిని వీటితో పాటు సమీక్షించాలి:
- కందెన పద్ధతి
- ప్రారంభ పౌనఃపున్యం
- డోలనం లేదా నిరంతర చలనం
- ఉష్ణ విసర్జన
- కౌంటర్ఫేస్ మెటీరియల్
- గృహ సహాయం
- కాలుష్యం
- సేవా ఉష్ణోగ్రత
- అవసరమైన జీవితం
పరీక్షా పద్ధతి మరియు నిర్వహణ పరిస్థితులను నిర్ధారించుకోకుండా, సాధారణ ఆన్లైన్ పట్టిక నుండి PV రేటింగ్ను కాపీ చేయవద్దు.
షాఫ్ట్ ఒక మంచి కాంస్య బేరింగ్ను నాశనం చేయగలదు
కాంస్య గ్రేడ్ అనుచితమైన కౌంటర్ఫేస్ను సరిచేయలేదు.
డ్రాయింగ్ ఈ క్రింది వాటిని తెలియజేయాలి:
- షాఫ్ట్ మెటీరియల్
- షాఫ్ట్ కాఠిన్యం
- ఉపరితల ముగింపు
- గుండ్రదనం
- రనౌట్
- అమరిక
- ఉపరితల పూత
- కందెన గాడిలు
- అసెంబ్లీ శుభ్రత
మృదువైన లేదా గరుకైన షాఫ్ట్ అంటుకునే అరుగుదలను మరియు వేగవంతమైన గీతలను కలిగించగలదు. మితిమీరిన గట్టిగా ఉండి, సరిగ్గా ఫినిషింగ్ చేయని షాఫ్ట్ కూడా బేరింగ్ ఉపరితలాన్ని దెబ్బతీయగలదు.
సరఫరాదారుకు కేవలం బుషింగ్ డ్రాయింగ్ మాత్రమే అందితే, డిజైన్ సమీక్ష అసంపూర్ణంగా ఉంటుంది.
షాఫ్ట్ మరియు బేరింగ్ ఒక ట్రైబోలాజికల్ జతను ఏర్పరుస్తాయి. వాటిని కలిపి మూల్యాంకనం చేయండి.
ఉష్ణోగ్రతతో రన్నింగ్ క్లియరెన్స్ మారుతుంది
కాంస్య మిశ్రమ లోహాలు సాధారణంగా మిశ్రమ లోహం మరియు ఉష్ణోగ్రత పరిధిని బట్టి సుమారుగా 16–18 µm/m·K ఉష్ణ వ్యాకోచ గుణకాలను కలిగి ఉంటాయి.
80°C ఉష్ణోగ్రత పెరుగుదలకు గురైన 100 మిమీ కాంస్య వ్యాసానికి, అనియంత్రిత ఉష్ణ వ్యాకోచం సుమారుగా:
ΔD = α × D × ΔT
16 µm/m·K వద్ద:
16 × 10⁻⁶ × 100 మిమీ × 80 =0.128 మిమీ
18 µm/m·K వద్ద:
18 × 10⁻⁶ × 100 మిమీ × 80 =0.144 మిమీ
దీని అర్థం ఆపరేటింగ్ క్లియరెన్స్ దానంతట అదే ఆ ఖచ్చితమైన మొత్తంలో మారుతుందని కాదు. స్టీల్ షాఫ్ట్ కూడా వ్యాకోచిస్తుంది, మరియు కాంస్య బుషింగ్ హౌసింగ్ లేదా ప్రెస్ ఫిట్ ద్వారా పరిమితం చేయబడవచ్చు.
ఇది మరింత ముఖ్యమైన విషయాన్ని రుజువు చేస్తుంది:
నిర్వహణ ఉష్ణోగ్రత మరియు అసెంబ్లీ పరిస్థితులను పరిగణనలోకి తీసుకోకుండా గది ఉష్ణోగ్రత వద్ద సరిపోయే అమరికను ఎంచుకోలేము.
H7/h6 ఫిట్ హోదా మాత్రమే ప్రతి బేరింగ్కు సరైన రన్నింగ్ క్లియరెన్స్ను నిర్వచించదు.
తయారీ మార్గం పనితీరు మరియు వ్యయాన్ని మారుస్తుంది
నిరంతర కాస్టింగ్
నిరంతరంగా పోతపోసిన కడ్డీలు మరియు గొట్టాలు ఈ క్రింది వాటిలో ఆచరణాత్మక సమతుల్యతను అందించగలవు:
- పరిమాణం లభ్యత
- స్థిరమైన నిర్మాణం
- సమీప-నికర బోలు రూపాలు
- మెషీనింగ్ ఆర్థిక వ్యవస్థ
- పునరావృతమయ్యే ఉత్పత్తి
గ్రేడ్ మరియు ఆర్డర్ను బట్టి, ASTM B505/B505M వంటి ప్రమాణాలు వర్తించవచ్చు.
సెంట్రిఫ్యూగల్ కాస్టింగ్
సెంట్రిఫ్యూగల్ కాస్టింగ్ తరచుగా దీని కోసం ఉపయోగించబడుతుంది:
- పెద్ద బుషింగ్లు
- స్లీవ్లు
- ఉంగరాలు
- స్థూపాకార అరుగుదల భాగాలు
ఇది ఘన బార్ నుండి మెషీనింగ్ చేయడంతో పోలిస్తే దట్టమైన స్థూపాకార కాస్టింగ్లను ఉత్పత్తి చేయగలదు మరియు తొలగించబడిన పదార్థం మొత్తాన్ని తగ్గిస్తుంది. ASTM B271/B271M వర్తించవచ్చు.
ఇసుక లేదా శాశ్వత-అచ్చు కాస్టింగ్
నియర్-నెట్ షేప్స్ కింది వాటికి మెటీరియల్ వినియోగాన్ని తగ్గించవచ్చు:
- గేర్లు
- ఫ్లాంజ్డ్ బుషింగ్లు
- ప్లేట్లను ధరించండి
- క్రమరహిత భాగాలు
కొనుగోలుదారు అనుమతించదగిన రంధ్రాల శాతం, మరమ్మత్తు పరిస్థితులు, మెషీనింగ్ అలవెన్స్ మరియు తనిఖీ అవసరాలను నిర్వచించాలి. ASTM B584 లేదా ASTM B148 వంటి గ్రేడ్-నిర్దిష్ట ప్రమాణాలు సంబంధితంగా ఉండవచ్చు.
వ్రాట్ మరియు ఫోర్జ్డ్ ఉత్పత్తులు
కింది సందర్భాలలో కరిగించి పోతపోసిన లేదా తయారు చేసిన అల్యూమినియం-కాంస్య ఉత్పత్తులు సమర్థించబడవచ్చు:
- దిశాత్మక యాంత్రిక లక్షణాలు ముఖ్యమైనవి
- అధిక అలసట నిరోధక శక్తి అవసరం
- కీలక విభాగాలు కాస్టింగ్ సంబంధిత అంతరాయాలను నివారించాలి
- ఈ భాగం బార్ లేదా ఫోర్జింగ్ నుండి యంత్రం ద్వారా తయారు చేయబడుతుంది.
ఎంపిక చేసిన అల్యూమినియం-కాంస్య రాడ్లు, బార్లు, ఆకారాలు మరియు ఫోర్జింగ్లకు ASTM B150/B150M వర్తించవచ్చు.
ప్రమాణం మిశ్రమలోహానికి మరియు తయారీ విధానానికి రెండింటికీ సరిపోలాలి. అచ్చుపోసిన ఉత్పత్తి ప్రమాణంతో పోత మిశ్రమలోహ గ్రేడ్ను నిర్దేశించి, సరఫరాదారులు ఈ వైరుధ్యాన్ని నిశ్శబ్దంగా పరిష్కరించుకుంటారని ఆశించవద్దు.
చౌకైన మిశ్రమలోహం కంటే దాదాపు స్వచ్ఛమైన కాంస్య గొట్టాలు ఎక్కువ ఖర్చును తగ్గించగలవు
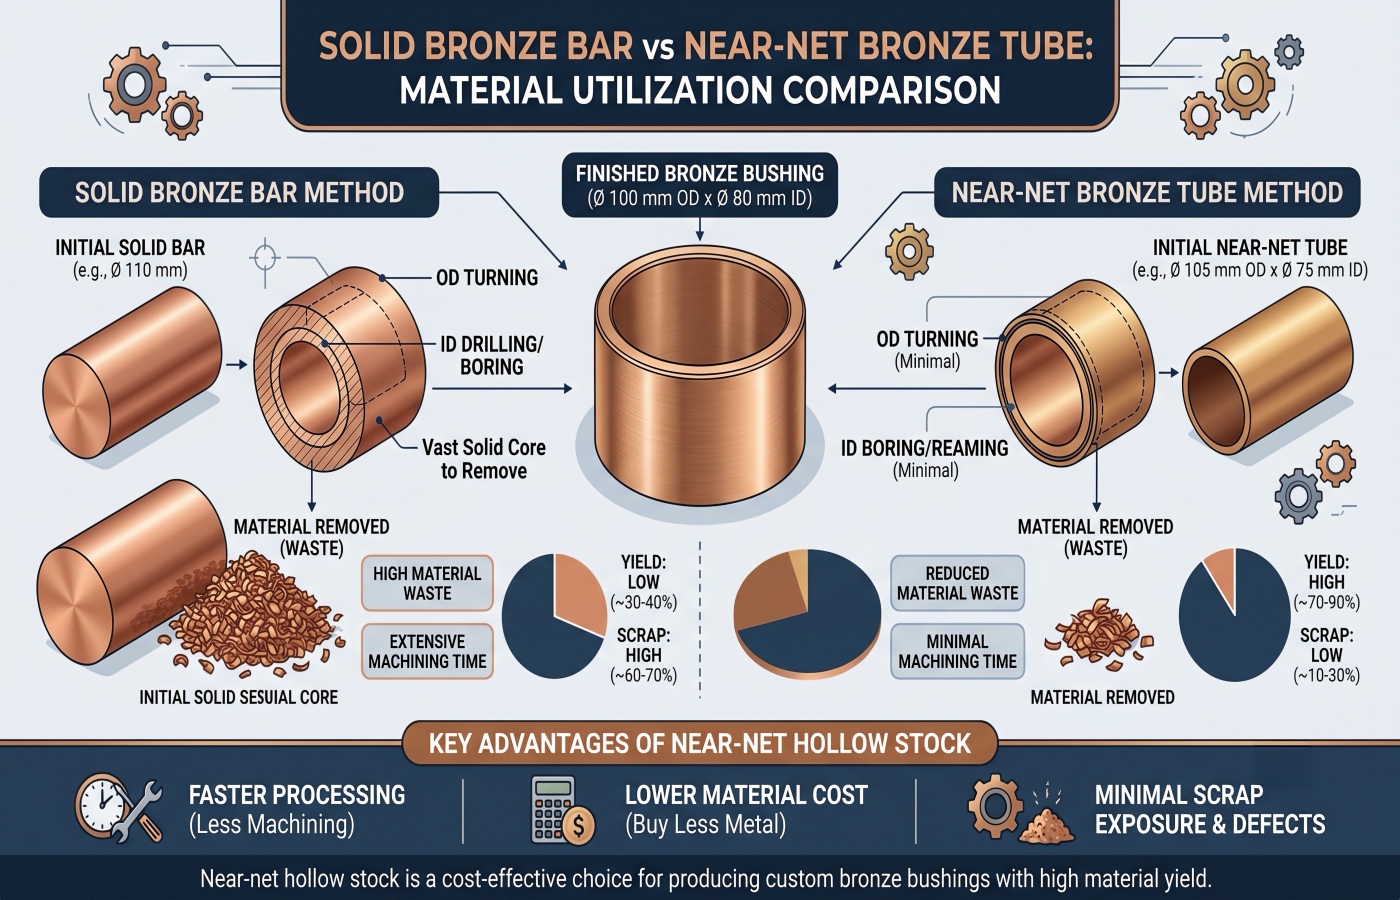
పూర్తయిన C93200 బుషింగ్ను పరిగణించండి:
- పూర్తయిన బయటి వ్యాసం: 100 మిమీ
- పూర్తయిన ID: 80 మిమీ
- పూర్తయిన పొడవు: 80 మి.మీ.
సైద్ధాంతికంగా పూర్తయిన సంపుటి:
π ÷ 4 × (100² - 80²) × 80
= సుమారుగా226,195 మిమీ³
ఎంపిక A: Ø105 మిమీ ఘన బార్ నుండి యంత్రం
ఇన్పుట్ వాల్యూమ్:
π ÷ 4 × 105² × 80
= సుమారుగా692,721 మిమీ³
సైద్ధాంతిక పదార్థ వినియోగం:
226,195 ÷ 692,721 =32.6%
ఫేసింగ్ లేదా ఇతర ఫీచర్లను అనుమతించే ముందు ఇన్పుట్ వాల్యూమ్లో సుమారుగా 67.4% తీసివేయాలి.
సుమారుగా 8.93 గ్రా/సెంమీ³ ఉన్న C93200 సాంద్రత సూచనను ఉపయోగించి:
- ఇన్పుట్ ఖాళీ: సుమారుగా 6.19 కిలోగ్రాములు
- పూర్తయిన బుషింగ్: సుమారు 2.02 కిలోగ్రాములు
- సైద్ధాంతిక తొలగింపు: సుమారు 4.17 కిలోగ్రాములు
ఎంపిక B: నియర్-నెట్ ట్యూబ్, Ø105 × Ø75 మిమీ ఉపయోగించండి
ఇన్పుట్ వాల్యూమ్:
π ÷ 4 × (105² - 75²) × 80
= సుమారుగా339,292 mm³
సైద్ధాంతిక పదార్థ వినియోగం:
226,195 ÷ 339,292 =66.7%
సుమారు బరువులు:
- ట్యూబ్ బ్లాంక్: సుమారు 3.03 కిలోగ్రాములు
- పూర్తయిన బుషింగ్: సుమారు 2.02 కిలోగ్రాములు
- సైద్ధాంతిక తొలగింపు: సుమారు 1.01 కిలోగ్రాములు
నియర్-నెట్ ట్యూబ్ సైద్ధాంతిక స్టాక్ తొలగింపును సుమారుగా తగ్గిస్తుందిఒక్కో భాగానికి 3.16 కిలోగ్రాములుఈ ఉదాహరణలో.
వాస్తవ దిగుబడి వీటిపై కూడా ఆధారపడి ఉంటుంది:
- రంపపు కోత
- భత్యాన్ని ఎదుర్కోవడం
- అందుబాటులో ఉన్న ట్యూబ్ టాలరెన్స్లు
- ఉపరితల లోపాలను తొలగించడం
- కనీస శుభ్రత
- భాగం ఫీచర్లు
- తిరస్కరించబడిన పదార్థం
- స్క్రాప్ క్రెడిట్
వాణిజ్య సందేశం ఇప్పటికీ స్పష్టంగా ఉంది:
సరైన మెటీరియల్ రూపాన్ని అందించే సరఫరాదారు, కేవలం ఘన స్టాక్ను మాత్రమే అందించే సరఫరాదారు కంటే తక్కువ కిలోగ్రామ్ ధరను అధిగమించవచ్చు.
బ్రాంజ్ ఫ్యామిలీ ద్వారా మెషీనింగ్ ట్రేడ్ఆఫ్లు
| కాంస్య కుటుంబం | సాధారణ యంత్ర ప్రవర్తన | సాధారణ నియంత్రణ బిందువు |
|---|---|---|
| C93200 సీసపు తగరపు కంచు | సాపేక్షంగా యంత్రంతో పని చేయడానికి అనుకూలమైనది మరియు తప్పులను క్షమించేది | సీసం అనుగుణ్యత, మృదువైన ఉపరితల నిర్వహణ మరియు బుర్ర్ నియంత్రణ |
| C95400 అల్యూమినియం కాంస్యం | మరింత బలంగా మరియు యంత్రానికి మరింత శ్రమతో కూడుకున్నది | దృఢమైన అమరిక, పదునైన పనిముట్లు మరియు నియంత్రిత స్టాక్ తొలగింపు |
| C95500 నికెల్ అల్యూమినియం కాంస్యం | కఠినమైన, బలమైన మరియు యంత్రపని-కేంద్రీకృతమైనది | టూల్ జీవితకాలం, ఉష్ణోత్పత్తి మరియు ఫినిషింగ్ అలవెన్స్ |
| C86300 మాంగనీస్ కాంస్యం | గణనీయమైన టూల్ లోడింగ్తో అధిక-బలం గల పదార్థం | వర్క్హోల్డింగ్, చిప్ నియంత్రణ మరియు డైమెన్షనల్ స్థిరత్వం |
| C90700 తగరపు కంచు | మితమైన యంత్రసామర్థ్యం | బుర్రలు, పరికరం పరిస్థితి మరియు ఉపరితల ముగింపు |
| ఫాస్ఫర్ కాంస్యం | ఉత్పత్తి రూపం మరియు స్వభావంపై ఆధారపడి ఉంటుంది | బర్ ఏర్పడటం, టూల్ అంటుకోవడం మరియు సన్నని-విభాగం వక్రీకరణ |
ఖచ్చితమైన వేగాలు మరియు ఫీడ్లు వీటిపై ఆధారపడి ఉంటాయి:
- కాస్టింగ్ లేదా రాట్ కండిషన్
- కఠినత్వం
- పరికర పదార్థం
- యంత్ర దృఢత్వం
- కోత లోతు
- కూలెంట్
- భాగం జ్యామితి
- అవసరమైన ఉపరితల ముగింపు
పూర్తయిన భాగాలు అవసరమయ్యే ప్రాజెక్ట్లను సైంబర్ మెటల్తో సమీక్షించవచ్చు.ఫైన్ మెషీనింగ్ సేవలు.
ఏమి తనిఖీ చేయాలి?
రసాయన కూర్పు
ఖచ్చితమైన గ్రేడ్ మరియు లాట్ను నిర్ధారించండి. పోర్టబుల్ XRF సాధారణ మిశ్రమలోహ గుర్తింపుకు మద్దతు ఇవ్వగలదు, కానీ అంగీకరించిన విశ్లేషణా పద్ధతి తప్పనిసరిగా మెటీరియల్ ప్రమాణానికి అవసరమైన మూలకాలు మరియు ఖచ్చితత్వానికి సరిపోలాలి.
యాంత్రిక లక్షణాలు
గ్రేడ్ మరియు ఉత్పత్తి రూపం ఆధారంగా, కొనుగోలుదారు ఈ క్రింది వాటిని కోరవచ్చు:
- తన్యత బలం
- దిగుబడి బలం
- పొడిగింపు
- కఠినత్వం
- వర్తించే చోట ప్రభావం లేదా ప్రత్యేక పరీక్ష
అంతర్గత ధ్వని
కీలకమైన కాస్టింగ్ల కోసం, ఆర్డర్లో ఈ క్రిందివి అవసరం కావచ్చు:
- అల్ట్రాసోనిక్ పరీక్ష
- రేడియోగ్రాఫిక్ తనిఖీ
- ద్రవ-చొచ్చుకుపోయే పరీక్ష
- మాక్రోస్ట్రక్చర్ సమీక్ష
- పీడనం లేదా లీక్ పరీక్ష
“UT పరీక్షించబడింది” అనేది అసంపూర్ణం. పద్ధతి, సున్నితత్వం, క్రమాంకనం, పరిశీలించిన పరిమాణం మరియు ఆమోద ప్రమాణాలను పేర్కొనండి.
కొలతలు మరియు ఉపరితలం
నిర్వచించండి:
- పూర్తయిన కొలతలు
- డేటమ్లు
- రన్నింగ్ క్లియరెన్స్
- ప్రెస్-ఫిట్ కొలతలు
- గుండ్రదనం
- కేంద్రీయత
- రనౌట్
- ఉపరితల గరుకుదనం
- లూబ్రికేషన్-గ్రూవ్ జ్యామితి
- అంచు విరామం
- అనుమతించబడిన కాస్టింగ్ లేదా మెషీనింగ్ గుర్తులు
ట్రేసబిలిటీ
తనిఖీ ప్యాకేజీలో ఇవి ఉండవచ్చు:
- మెటీరియల్ టెస్ట్ సర్టిఫికేట్
- అనుగుణ్యత ధృవీకరణ పత్రం
- హీట్ లేదా లాట్ గుర్తింపు
- డైమెన్షనల్ నివేదిక
- కాఠిన్య ఫలితం
- NDT నివేదిక
- మొదటి ఆర్టికల్ తనిఖీ
- తుది తనిఖీ రికార్డు
కొనుగోలుదారులు సైంబర్ మెటల్ ప్రచురించిన వాటిని సమీక్షించవచ్చుపరికరాల సమాచారంమరియుసర్టిఫికేట్ సమాచారంఆర్డర్కు ప్రత్యేకమైన తనిఖీ అవసరాలను కొనుగోలు ఆర్డర్లో తప్పనిసరిగా అంగీకరించాలి.
సీసం, తుప్పు మరియు గమ్యస్థాన-విపణి ప్రమాదం
యాంత్రిక పనితీరు అనేది ఆమోదానికి ఒక ద్వారం మాత్రమే.
C93200 బేరింగ్ కాంస్యంగా బాగా పనిచేయవచ్చు కానీ కస్టమర్ యొక్క పరిమిత-పదార్థ అవసరాన్ని తీర్చడంలో విఫలం కావచ్చు.
C86300 అధిక బలాన్ని అందించగలదు కానీ తీవ్రమైన మాధ్యమాలలో అదనపు తుప్పు సమీక్ష అవసరం.
C95500 సముద్రపు నీటి సేవకు అనుకూలంగా ఉండవచ్చు, కానీ కాస్టింగ్ పరిస్థితి, ఉష్ణ చికిత్స మరియు సూక్ష్మ నిర్మాణం ఇప్పటికీ ముఖ్యమైనవి.
విషయాన్ని ఆమోదించే ముందు ఈ ప్రశ్నలను అడగండి:
- సీసంపై ఆంక్షలు ఉన్నాయా?
- ఆ భాగం త్రాగునీటిని లేదా ఆహారాన్ని తాకుతుందా?
- ఆ భాగం సముద్రపు నీటిలో మునిగి ఉందా?
- కావిటేషన్ ఊహించబడిందా?
- అమ్మోనియా లేదా మరేదైనా తీవ్రమైన రసాయనం ఉందా?
- భిన్న లోహాలు గాల్వానిక్ తుప్పును కలుగజేస్తాయా?
- కాథోడిక్ ప్రొటెక్షన్ ఉపయోగించబడుతుందా?
- మరమ్మతు వెల్డింగ్కు అనుమతి ఉందా?
- కోటింగ్ లేదా ప్లేటింగ్ అవసరమా?
ఒక పదార్థం యాంత్రిక పరీక్షలో ఉత్తీర్ణత సాధించినప్పటికీ, అది గమ్యస్థాన మార్కెట్కు సరికానిదిగా ఉండవచ్చు.
మొత్తం ల్యాండెడ్ పార్ట్ ఖర్చును పోల్చండి
అరుగుదలను తట్టుకునే కాంస్య మిశ్రమ లోహ భాగాల కోసం, ఈ సూత్రాన్ని ఉపయోగించండి:
మొత్తం ల్యాండెడ్ పార్ట్ ఖర్చు = మిశ్రమలోహ ప్రాతిపదిక + కాస్టింగ్ లేదా వ్రాట్ మార్పిడి + దిగుబడి నష్టం + మెషీనింగ్ + తనిఖీ + ఫినిషింగ్ + ప్యాకింగ్ + రవాణా + సుంకం + ఫైనాన్సింగ్ + తిరస్కరణ మరియు పని నిలిచిపోయిన సమయం
ఉల్లేఖనం ఈ క్రింది వాటిని గుర్తించాలి:
- రాగి, తగరం, నికెల్ లేదా ఇతర లోహ-ధర ప్రాతిపదిక
- ధర నిర్ణయ తేదీ లేదా సగటు కాలం
- కాస్టింగ్ లేదా ఫోర్జింగ్ మార్గం
- ఉష్ణ చికిత్స ఛార్జ్
- రఫ్ లేదా ఫినిష్ మెషీనింగ్
- NDT మరియు డాక్యుమెంటేషన్
- స్క్రాప్ యాజమాన్యం లేదా క్రెడిట్
- ప్యాకింగ్
- ఇన్కోటర్మ్
- సరుకు రవాణా విధానం
- ఉల్లేఖన చెల్లుబాటు
- భర్తీ బాధ్యత
మెషీనింగ్ తర్వాత, చౌకైన సాలిడ్ బార్ కంటే ఎక్కువ ధర కలిగిన నియర్-నెట్ కాస్టింగ్ తక్కువ ధరకే లభించవచ్చు.
బలమైన మిశ్రమలోహం ఎక్కువ కాలం మన్నిక ఇవ్వవచ్చు—లేదా అది అసలైన కందన సమస్యను పరిష్కరించకుండా ఖర్చును పెంచవచ్చు.
పూర్తి గణన చేయండి.
సరఫరాదారు మూల్యాంకన స్కోర్కార్డ్
| మూల్యాంకన ప్రాంతం | సూచించిన బరువు |
|---|---|
| గ్రేడ్ మరియు అప్లికేషన్ అనుకూలత | 25% |
| తయారీ మార్గం మరియు అంతర్గత నాణ్యత | 20% |
| యంత్రణ మరియు కొలత సామర్థ్యం | 20% |
| తనిఖీ మరియు ట్రేస్బిలిటీ | 15% |
| ధరల పారదర్శకత మరియు మెటీరియల్ దిగుబడి | 10% |
| ప్యాకింగ్, లాజిస్టిక్స్ మరియు డెలివరీ నియంత్రణ | 10% |
అప్లికేషన్ను బట్టి వెయిటింగ్ను మార్చండి.
ఒక మెరైన్ పంప్ భాగం తుప్పు, కావిటేషన్ మరియు అంతర్గత పటిష్టతకు ఎక్కువ ప్రాధాన్యత ఇవ్వాలి. మురికిగా, నెమ్మదిగా కదిలే ఒక ఇండస్ట్రియల్ బుషింగ్ అమరిక సౌలభ్యం, కందన మరియు షాఫ్ట్ రక్షణకు ఎక్కువ ప్రాధాన్యత ఇవ్వవచ్చు.
కాపీ చేయదగిన RFQ టెంప్లేట్
అప్లికేషన్:
భాగం రకం: బుషింగ్ / బేరింగ్ / గేర్ / వేర్ ప్లేట్ / గైడ్ / ఇతర
డ్రాయింగ్ సంఖ్య మరియు సవరణ:
అవసరమైన మిశ్రమలోహం:
పాలక పదార్థ ప్రమాణం:
అనుమతించబడిన సమానమైన గ్రేడ్లు:
తయారీ మార్గం:
కాస్ట్ / కంటిన్యూయస్ కాస్ట్ / సెంట్రిఫ్యూగల్ కాస్ట్ / ఫోర్జ్డ్ / వ్రాట్
నిర్వహణ భారం:
షాఫ్ట్ వ్యాసం:
బేరింగ్ పొడవు:
లెక్కించబడిన బేరింగ్ పీడనం:
ఉపరితల వేగం:
లెక్కించబడిన PV:
నిరంతర / డోలనాత్మక / అంతరాయ చలనం:
షాక్ లేదా ప్రభావ భారం:
నిర్వహణ ఉష్ణోగ్రత:
కందెన రకం:
కందెనను అందించే పద్ధతి:
ప్రారంభ-నిలుపుదల పౌనఃపున్యం:
కాలుష్యం:
సంయోగ పదార్థం:
షాఫ్ట్ కాఠిన్యం:
షాఫ్ట్ ఉపరితల ముగింపు:
అవసరమైన సేవా కాలం:
క్షయకారక వాతావరణం:
సముద్రపు నీటికి గురికావడం:
కావిటేషన్:
సీసం పరిమితి:
గమ్యస్థాన మార్కెట్ అనుగుణ్యత:
ముడి కొలతలు:
పూర్తయిన కొలతలు:
కీలకమైన డేటా:
రన్నింగ్ క్లియరెన్స్:
ప్రెస్ ఫిట్:
గుండ్రదనం:
కేంద్రీయత లేదా రన్అవుట్:
ఉపరితల గరుకుదనం:
కందెన గాడులు:
యంత్రణ భత్యం:
అవసరమైన రసాయన శాస్త్ర నివేదిక:
అవసరమైన యాంత్రిక లక్షణాలు:
కఠినత్వం:
NDT పద్ధతి మరియు ఆమోదం:
పరిమాణ నివేదిక:
పీడనం లేదా లీక్ పరీక్ష:
లాట్ ట్రేసబిలిటీ:
మొదటి ఆర్టికల్ తనిఖీ:
తృతీయ పక్ష తనిఖీ:
ముడి కాస్టింగ్ / మెషిన్డ్ బ్లాంక్ / పూర్తయిన భాగం:
నమూనా పరిమాణం:
ఉత్పత్తి పరిమాణం:
అంచనా వేయబడిన వార్షిక డిమాండ్:
ప్యాకింగ్ అవసరాలు:
డెలివరీ గమ్యస్థానం:
ఇన్కోటర్మ్:
అవసరమైన కాలపరిమితి:
లోహ-ధర ప్రాతిపదిక:
ఉల్లేఖన ప్రామాణికత:
కంపెనీ అందించిన సాంకేతిక ఫైళ్లను సైంబర్ మెటల్ ద్వారా కూడా సమీక్షించవచ్చు.డౌన్లోడ్ కేంద్రం.
తరచుగా అడిగే ప్రశ్నలు
C93200 కంటే ఎక్కువ బలం అవసరమయ్యే అధిక-భార బుషింగ్ల కోసం C95400 ఒక సాధారణ ప్రారంభ స్థానం. సముద్ర, కావిటేషన్ లేదా అధిక-బలమైన సేవ కోసం C95500 లేదా C63000ను ఇష్టపడవచ్చు. C86300 చాలా అధిక భారాలకు మరియు నెమ్మదైన కదలికకు అనుకూలంగా ఉంటుంది. తుది ఎంపిక పీడనం, వేగం, కందన, ప్రభావం మరియు తుప్పుపై ఆధారపడి ఉంటుంది.
C95400 మరింత గట్టిగా మరియు గణనీయంగా బలంగా ఉంటుంది, ఇది తగిన పరిస్థితులలో అరుగుదల పనితీరును మెరుగుపరుస్తుంది. C93200 మెరుగైన అనుగుణ్యతను మరియు ఇమిడిపోయే గుణాన్ని అందిస్తుంది. అందువల్ల, C93200 మృదువైనది అయినప్పటికీ, కలుషితమైన లేదా తప్పుగా అమర్చబడిన బేరింగ్కు దాని వల్ల ప్రయోజనం చేకూరవచ్చు.
నికెల్ అల్యూమినియం కాంస్య బలం, సముద్రపు నీటి తుప్పు నిరోధకత మరియు కావిటేషన్ నిరోధకత కలిసి అవసరమైనప్పుడు C95500 సమర్థనీయంగా ఉండవచ్చు. అప్లికేషన్ శుభ్రంగా, లూబ్రికేట్ చేయబడి మరియు తుప్పు పట్టనిదిగా ఉన్నట్లయితే, C95400 మరింత పొదుపైన పరిష్కారాన్ని అందించగలదు.
దీనిని సాధారణంగా చాలా అధిక భారాలకు మరియు సాపేక్షంగా నెమ్మదైన కదలికకు పరిగణిస్తారు. అధిక-వేగ అనువర్తనాలకు ఉష్ణోత్పత్తి, కందన, క్లియరెన్స్ మరియు షాఫ్ట్ పరిస్థితిని జాగ్రత్తగా సమీక్షించడం అవసరం.
స్ప్రింగ్-లోడెడ్ కాంటాక్ట్లు, షిమ్లు మరియు పలుచని అరుగుదల భాగాల కోసం ఫాస్ఫర్ బ్రాంజ్ బాగా పనిచేస్తుంది. అయితే, పెద్ద, షాక్-లోడెడ్ బుషింగ్ల కోసం దీనిని సాధారణంగా ప్రామాణిక పదార్థంగా ఉపయోగించరు; అటువంటి సందర్భాలలో కాస్ట్ అల్యూమినియం బ్రాంజ్, బేరింగ్ బ్రాంజ్ లేదా మాంగనీస్ బ్రాంజ్ మరింత సముచితంగా ఉండవచ్చు.
PV అనేది అంచనా వేయబడిన బేరింగ్ పీడనం మరియు జారే వేగం యొక్క లబ్ధం. ఇది ఒక ఉపయోగకరమైన పరిశీలన పరామితి, కానీ అనుమతించదగిన విలువ కందెన, పరీక్షా పద్ధతి, ఉష్ణోగ్రత, చలన రకం మరియు ఉష్ణ వెదజల్లుటపై ఆధారపడి ఉంటుంది.
C93200లో సాధారణంగా సుమారు 6–8% సీసం ఉంటుంది. కొనుగోలుదారులు ఆమోదం పొందే ముందు ప్రస్తుత నిబంధనలు, వర్తించే మినహాయింపులు, గమ్యస్థాన-విపణి అవసరాలు మరియు వినియోగదారు-నిర్దిష్ట పదార్థ పరిమితులను తప్పనిసరిగా తనిఖీ చేయాలి.
గ్రేడ్ లేదా అప్లికేషన్, డ్రాయింగ్, లోడ్, వేగం, లూబ్రికేషన్, ఉష్ణోగ్రత, మేటింగ్ మెటీరియల్, తుప్పు పట్టే అవకాశం, తయారీ మార్గం, కొలతలు, టాలరెన్స్లు, తనిఖీ అవసరాలు, పరిమాణం మరియు గమ్యస్థానాన్ని అందించండి.
తుది కొనుగోలు సిఫార్సు
ఏ కాంస్యం అత్యంత కష్టమైనదో అడగవద్దు.
ఏ వైఫల్య విధానాన్ని నివారించాలో అడగండి.
కాలుష్యం మరియు అమరిక లోపాలు ఎక్కువగా ఉంటే, బలం కంటే అనుగుణ్యతకే ఎక్కువ ప్రాధాన్యత ఉండవచ్చు. ప్రభావం మరియు యూనిట్ లోడ్ ఎక్కువగా ఉంటే, C95400 లేదా C86300 ఉత్తమమైన ప్రారంభ స్థానం కావచ్చు. సముద్రపు నీరు మరియు కావిటేషన్ ఉన్నట్లయితే, C95500 లేదా C63000 ను తీవ్రంగా సమీక్షించాల్సి ఉంటుంది. ఆ భాగం స్ప్రింగ్ లేదా పలుచని కాంటాక్ట్ అయితే, ఫాస్ఫర్ బ్రాంజ్ను వేరే విధంగా ఎంచుకోవాలి.
ఆ తర్వాత మెటీరియల్ రూపం, మెషీనింగ్ దిగుబడి, షాఫ్ట్ పరిస్థితి, లూబ్రికేషన్ మరియు తనిఖీ ప్రణాళికను తనిఖీ చేయండి.
ఆ విధంగానే అరుగుదలను తట్టుకునే కాంస్య మిశ్రమ లోహ భాగాలు అధిక భారాన్ని తట్టుకుంటాయి.
నేను ఎల్లప్పుడూ సైంబర్ మెటల్ యొక్క పూర్తి శ్రేణి ఉత్పత్తులను ప్రస్తావించాలనుకుంటున్నాను మరియు ఈ వెబ్సైట్ను ఉపయోగిస్తాను.https://www.cymbermetal.com/వాటి గురించి మరింత తెలుసుకోవడానికి.
సైంబర్ మెటల్ యొక్క విస్తృతమైనసేవా సామర్థ్యాలుమిశ్రమలోహ ఎంపిక, కోత, తయారీ-మార్గ సమీక్ష, యంత్రపని మరియు తనిఖీ అవసరాలకు సంబంధించిన చర్చలకు మద్దతు ఇవ్వగలదు.
ప్రాజెక్ట్-నిర్దిష్ట సమీక్ష కోసం, మీ డ్రాయింగ్, నిర్వహణ పరిస్థితులు, పరిమాణం మరియు గమ్యస్థానాన్ని దీని ద్వారా పంపండిసైంబర్ మెటల్ సంప్రదింపు పేజీ.
పోస్ట్ సమయం: ఆగస్టు-04-2026