
ప్రచురణ తేదీ: 29 జూన్, 2026
రచయిత: హు యాన్వే, సైంబర్ మెటల్ సాంకేతిక నిపుణుడు
త్వరిత సమాధానం
కస్టమ్ బ్రాస్ ఎక్స్ట్రూషన్ ప్రొఫైల్ కోసం టూలింగ్ ఖర్చును తగ్గించడానికి, కొనుగోలుదారులు ఆ భాగానికి నిజంగా కొత్త ఎక్స్ట్రూషన్ డై అవసరమా, లేదా దానిని ఇప్పటికే ఉన్న బ్రాస్ బార్, బ్రాస్ స్ట్రిప్, బ్రాస్ ట్యూబ్, బ్రాస్ ప్లేట్, లేదా CNC-మెషిన్డ్ బ్రాస్ స్టాక్ నుండి ఉత్పత్తి చేయవచ్చా అని నిర్ధారించుకోవాలి.
విదేశీ సేకరణ బృందాలకు, కేవలం “డై ఖరీదు ఎంత?” అని అడగడం మాత్రమే కీలకం కాదు. ఉత్పత్తి మార్గాన్ని ఖరారు చేసే ముందు డ్రాయింగ్, వార్షిక డిమాండ్, టాలరెన్స్, బ్రాస్ గ్రేడ్, MOQ, ఉపరితల అవసరం, మెషీనింగ్ అలవెన్స్ మరియు తుది అప్లికేషన్ను సమీక్షించడం ఒక మెరుగైన విధానం.
సైంబర్ మెటల్ సరఫరాలుఇత్తడి పదార్థాలుఇత్తడి గుండ్రపు కడ్డీ, ఇత్తడి షడ్భుజి కడ్డీ, ఇత్తడి చతురస్ర కడ్డీ, ఇత్తడి పట్టీ, ఇత్తడి గొట్టం, ఇత్తడి పలక, ఇత్తడి ప్లేట్, ఫోర్జ్డ్ ఇత్తడి బ్లాక్ మరియుమన్నికైన ఇత్తడి ప్రత్యేక ఆకారపు ఎక్స్ట్రూషన్లుబల్క్ ఆర్డర్కు ముందు కస్టమ్ ప్రొఫైల్ సపోర్ట్ అవసరమయ్యే కొనుగోలుదారుల కోసం.
ఇత్తడి ఎక్స్ట్రూషన్ సేకరణలో టూలింగ్ ఖర్చు ఎందుకు ముఖ్యమైనది
ప్రామాణిక ఇత్తడి కడ్డీలు, పట్టీలు, గొట్టాలు లేదా పలకలు తుది ఆకృతి అవసరాన్ని తీర్చలేనప్పుడు, ప్రత్యేకంగా తయారు చేసిన ఇత్తడి ఎక్స్ట్రూషన్ ప్రొఫైల్లను తరచుగా ఉపయోగిస్తారు. ఇవి ఎలక్ట్రికల్ హార్డ్వేర్, ఆర్కిటెక్చరల్ భాగాలు, ఖచ్చితమైన పరికరాలు, పారిశ్రామిక కనెక్టర్లు, అలంకరణ భాగాలు, యంత్ర భాగాలు మరియు కస్టమ్ ఫిట్టింగ్లలో సర్వసాధారణం.
కానీ భారీ ఉత్పత్తికి ముందు ఎక్స్ట్రూషన్ టూలింగ్ ఒక ముఖ్యమైన వ్యయ ప్రశ్నను లేవనెత్తుతుంది:
కొనుగోలుదారు కొత్త డై కోసం డబ్బు చెల్లించాలా?
ఇప్పటికే ఉన్న స్టాక్ను ఉపయోగించుకునేలా డిజైన్ను సర్దుబాటు చేయవచ్చా?
టూలింగ్ ఖర్చును పంపిణీ చేయడానికి MOQ తగినంత ఎక్కువగా ఉందా?
మొదటి బ్యాచ్కు CNC మెషీనింగ్ చౌకగా ఉంటుందా?
పునరావృత ఉత్పత్తికి కొత్త డై సరసమైనదిగా ఉండవచ్చు, కానీ చిన్న ట్రయల్ ఆర్డర్లకు అది ఖరీదైనది. అందుకే కొనుగోలుదారులు కేవలం కిలోగ్రాముకు ముడిసరుకు ధరను మాత్రమే కాకుండా, ఉపయోగపడే ప్రతి భాగానికి అయ్యే మొత్తం ఖర్చును అంచనా వేయాలి.
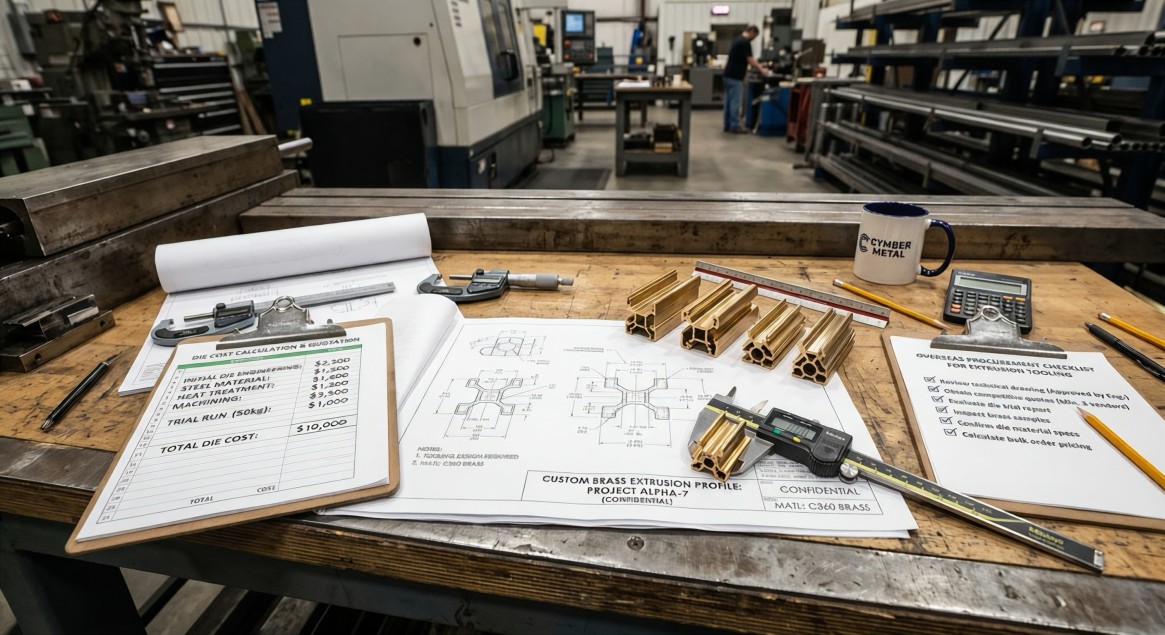
ఇత్తడి ఎక్స్ట్రూషన్లో టూలింగ్ ఖర్చు ఎంత?
టూలింగ్ ఖర్చు అనేది ఒక ప్రత్యేకమైన ఇత్తడి ప్రొఫైల్ను రూపొందించడానికి ఉపయోగించే ఎక్స్ట్రూషన్ డై లేదా అచ్చును తయారు చేయడానికి అయ్యే ఖర్చు. ఇది ప్రొఫైల్ సంక్లిష్టత, పరిమాణం, టాలరెన్స్, మిశ్రమలోహ గ్రేడ్, ఉత్పత్తి పరిమాణం మరియు తరువాత మెషీనింగ్ అవసరమా అనే అంశాలపై ఆధారపడి ఉంటుంది.
| వ్యయ కారకం | ఇది టూలింగ్ ఖర్చును ఎందుకు ప్రభావితం చేస్తుంది |
|---|---|
| ప్రొఫైల్ సంక్లిష్టత | ఎక్కువ కుహరాలు, పలుచని గోడలు లేదా క్రమరహిత జ్యామితి డై కష్టాన్ని పెంచుతాయి |
| ఇత్తడి గ్రేడ్ | ఫ్రీ-మెషీనింగ్ ఇత్తడి, కార్ట్రిడ్జ్ ఇత్తడి మరియు ప్రత్యేక ఇత్తడి మిశ్రమ లోహాలు విభిన్నంగా ప్రాసెస్ చేయబడతాయి |
| సహనం | కచ్చితమైన కొలతల సహనం వలన డైలో మరింత సర్దుబాటు అవసరం కావచ్చు |
| ఉపరితల అవసరం | అలంకార ప్రొఫైల్లకు మెరుగైన ఉపరితల నియంత్రణ అవసరం |
| MOQ | అధిక పరిమాణం డై ఖర్చును మరిన్ని ముక్కలపై పంచుతుంది |
| సెకండరీ మెషీనింగ్ | డ్రిల్లింగ్, మిల్లింగ్, స్లాటింగ్ మరియు చాంఫరింగ్ మొత్తం ఖర్చును ప్రభావితం చేస్తాయి |
| ట్రయల్ ఆర్డర్ పరిమాణం | చిన్న బ్యాచ్ల వల్ల ఒక్కో భాగానికి టూలింగ్ ఖర్చు చాలా ఎక్కువగా కనిపించవచ్చు. |
ఈ కారణంగా, నమ్మకమైన సరఫరాదారు తుది ధరను ఇచ్చే ముందు డ్రాయింగ్ను సమీక్షించాలి.
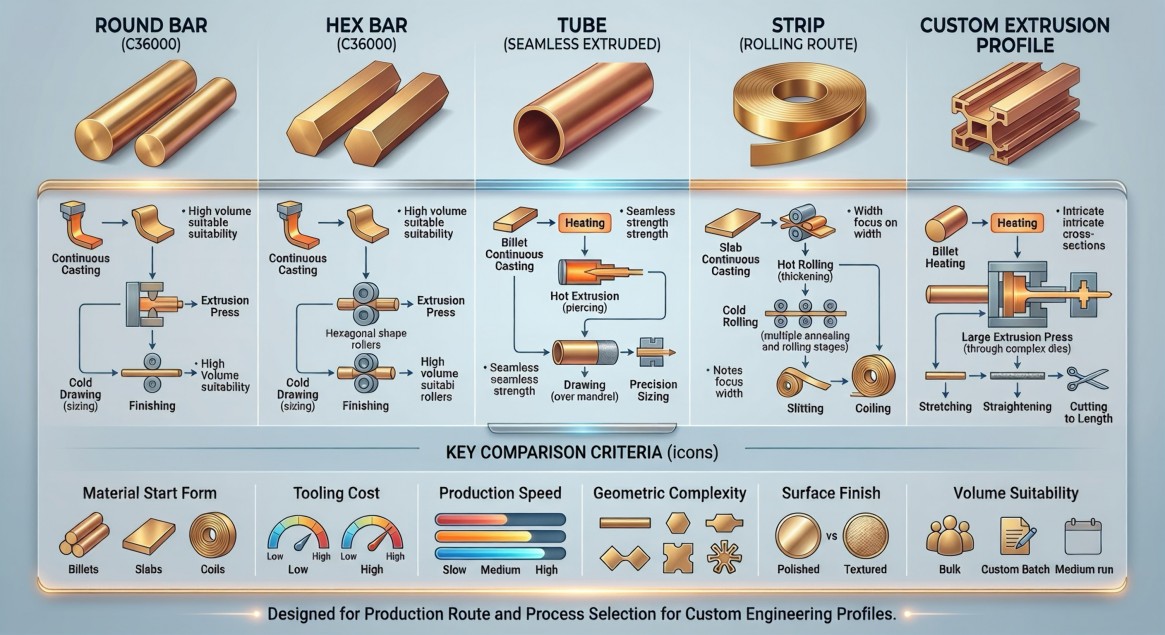
కొత్త డైని తెరవడానికి ముందు ఇత్తడి ఉత్పత్తి ఎంపికలు
కస్టమ్ బ్రాస్ ఎక్స్ట్రూషన్ ప్రొఫైల్ను ఖరారు చేసే ముందు, కొనుగోలుదారులు ప్రత్యామ్నాయ స్టాక్ మార్గాలను పోల్చి చూసుకోవాలి.
| అవసరం | సాధ్యమయ్యే సైంబర్ ఉత్పత్తి మార్గం | కొనుగోలుదారు ప్రయోజనం |
|---|---|---|
| గుండ్రంగా తిప్పబడిన భాగాలు | C36000 ఇత్తడి గుండ్రటి కడ్డీ | మంచి మెషినబిలిటీ, తక్కువ టూలింగ్ రిస్క్ |
| హెక్స్ ఫిట్టింగ్లు లేదా నట్స్ | H59 ఇత్తడి హెక్స్ బార్ | కటింగ్, టర్నింగ్ మరియు థ్రెడ్ భాగాలకు అనువైనది |
| స్టాంపింగ్ లేదా టెర్మినల్స్ | C26000 ఇత్తడి పట్టీ | కాయిల్స్, టెర్మినల్స్, షీల్డింగ్ మరియు స్టాంపింగ్ కోసం ఉత్తమమైనది |
| గొట్టం ఆకారపు భాగాలు | H65/H70/H90 ఇత్తడి గొట్టం | కస్టమ్ హాలో ఎక్స్ట్రూషన్ టూలింగ్ను నివారించవచ్చు |
| క్రమరహిత ప్రొఫైల్లు | ఇత్తడి ప్రత్యేక ఆకారపు ఎక్స్ట్రూషన్లు | స్టాక్ ఆకారాలు డిజైన్కు సరిపోనప్పుడు అనువైనది |
| ప్లేట్లు లేదా చదునైన భాగాలు | ఇత్తడి షీట్ / ఇత్తడి ప్లేట్ నుండిఇత్తడి ఉత్పత్తులు | చదునైన, మిల్లింగ్ చేయబడిన లేదా పంచ్ చేయబడిన భాగాలకు ఉపయోగపడుతుంది |
ఈ చర్య ఉత్పత్తి ప్రారంభానికి ముందే టూలింగ్ ఖర్చును ఆదా చేయగలదు. చాలా సందర్భాలలో, ఒక చిన్న డిజైన్ మార్పు కస్టమ్ ఎక్స్ట్రూషన్ సమస్యను స్టాక్-ప్లస్-మెషీనింగ్ పరిష్కారంగా మార్చగలదు.
ఇత్తడి ఎక్స్ట్రూషన్ మరియు CNC మెషీనింగ్: ఏది చౌకైనది?
కస్టమ్ బ్రాస్ ప్రొఫైల్స్ విషయంలో ఒకే సమాధానం ఉండదు. ఉత్తమ మార్గం ఆర్డర్ పరిమాణం మరియు జ్యామితిపై ఆధారపడి ఉంటుంది.
| ఉత్పత్తి మార్గం | ఉత్తమమైనది | పరిమితి |
|---|---|---|
| కొత్త ఇత్తడి ఎక్స్ట్రూషన్ డై | పునరావృతమయ్యే బల్క్ ఆర్డర్లు, పొడవైన ప్రొఫైల్లు, స్థిరమైన క్రాస్-సెక్షన్ | ముందస్తు టూలింగ్ ఖర్చు మరియు MOQ |
| ఇత్తడి కడ్డీ నుండి CNC యంత్రణ | ట్రయల్ ఆర్డర్లు, తక్కువ పరిమాణంలో ఉత్పత్తి, ఖచ్చితమైన భాగాలు | అధిక యూనిట్ మెషీనింగ్ ఖర్చు |
| ఇత్తడి పలక నుండి మిల్లింగ్ | చదునైన లేదా పాక్షికంగా చదునైన అనుకూల ఆకారాలు | ముడి పదార్థాల వృధా ఎక్కువగా ఉండవచ్చు |
| ఇత్తడి పట్టీ నుండి స్టాంపింగ్ | సన్నని భాగాలు, టెర్మినల్స్, విద్యుత్ పరిచయాలు | స్టాంపింగ్ టూలింగ్ అవసరం |
| ఇత్తడి గొట్టం మార్పు | బోలు లేదా స్లీవ్ లాంటి భాగాలు | ఆకృతిలో మార్పు పరిమితంగా ఉంటుంది |
ఒక ఆచరణాత్మక నియమం:
చిన్న ట్రయల్ ఆర్డర్: స్టాక్ + CNC మెషీనింగ్ను పరిగణించండి.
పునరావృతమయ్యే బల్క్ ఆర్డర్: ఎక్స్ట్రూషన్ టూలింగ్ను పరిగణించండి.
అధిక-ఖచ్చితత్వ సన్నని భాగం: స్ట్రిప్ + స్టాంపింగ్ను పరిగణించండి.
బోలు భాగం: ముందుగా ప్రామాణిక ఇత్తడి గొట్టాన్ని తనిఖీ చేయండి.
సైంబర్ దీని ద్వారా కస్టమ్ ప్రాసెసింగ్ సమన్వయానికి మద్దతు ఇవ్వగలదుCNC మెషీనింగ్ వర్క్షాప్కొనుగోలుదారులకు ఇత్తడి స్టాక్ను తుది భాగాలుగా మార్చవలసి వచ్చినప్పుడు.
MOQ నిజమైన టూలింగ్ ఖర్చును ఎలా మారుస్తుంది
టూలింగ్ ఖర్చును ఉపయోగపడే ప్రతి భాగానికి లెక్కించాలి.
ఒక్కో భాగానికి టూలింగ్ ఖర్చు =
మొత్తం టూలింగ్ ఖర్చు / ఉపయోగించగల పరిమాణం
ఉదాహరణ:
| ఆర్డర్ పరిమాణం | టూలింగ్ ఖర్చు | ఒక్కో భాగానికి టూలింగ్ ఖర్చు |
|---|---|---|
| 500 ముక్కలు | 800 డాలర్లు | 1.60 డాలర్లు |
| 2,000 ముక్కలు | 800 డాలర్లు | 0.40 డాలర్లు |
| 10,000 ముక్కలు | 800 డాలర్లు | 0.08 డాలర్లు |
అందుకే ఒక చిన్న ఆర్డర్కు డై ఖరీదైనదిగా అనిపించినా, దీర్ఘకాలిక ఉత్పత్తికి అది సరసమైనదిగా మారుతుంది.
డిమాండ్ అనిశ్చితంగా ఉన్న కొనుగోలుదారులకు, ఒక తెలివైన విధానం ఏమిటంటే:
మొదట CNC మెషీనింగ్తో నమూనా.
డిజైన్ మరియు అసెంబ్లీ పనితీరును నిర్ధారించండి.
ఆ తర్వాత స్థిరమైన బల్క్ ఆర్డర్ కోసం ఎక్స్ట్రూషన్ టూలింగ్ను తెరవండి.
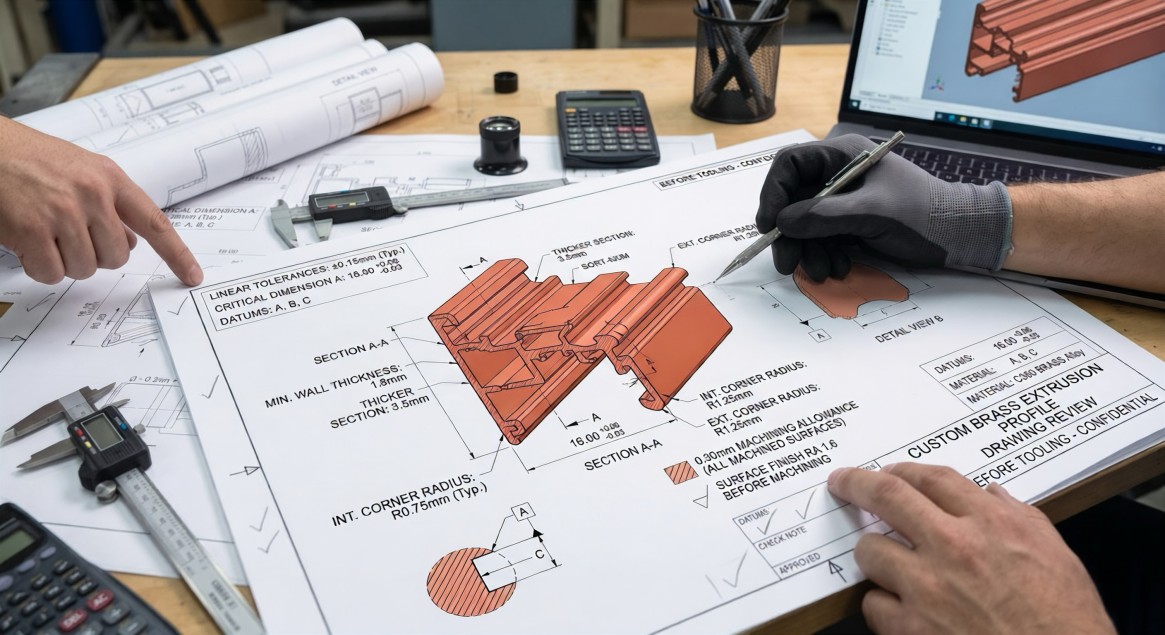
డ్రాయింగ్ సమీక్ష: కొనుగోలుదారులు ఏమి పంపాలి
ఒక మంచి కొటేషన్ పూర్తి డ్రాయింగ్ ప్యాకేజీతో ప్రారంభమవుతుంది. కొనుగోలుదారులు పంపవలసినవి:
- కొలతలు మరియు టాలరెన్స్తో కూడిన 2D డ్రాయింగ్
- 3D ఫైల్ అందుబాటులో ఉంటే
- ఇత్తడి గ్రేడ్ లేదా అప్లికేషన్ అవసరం
- ప్రొఫైల్ పొడవు
- వార్షిక డిమాండ్ లేదా లక్ష్య బ్యాచ్ పరిమాణం
- ఉపరితల ముగింపు అవసరం
- ఎక్స్ట్రూషన్ తర్వాత మెషీనింగ్ అవసరం
- ప్యాకేజింగ్ మరియు గమ్యస్థాన దేశం
- లక్ష్య డెలివరీ షెడ్యూల్
కొనుగోలుదారుకు ఖచ్చితమైన ఇత్తడి గ్రేడ్ తెలియకపోతే, అప్లికేషన్ ఆధారంగా C36000, C26000, C26800, C28000, H59, H62, H65, H70 మరియు ఇతర సాధారణ ఇత్తడి గ్రేడ్ల వంటి ఎంపికలను పోల్చడంలో సైంబర్ సహాయం చేయగలదు.
కొనుగోలుదారులు ఏ ఇత్తడి గ్రేడ్ను పరిగణించాలి?
వివిధ రకాల ఇత్తడి గ్రేడ్లు వేర్వేరు ధర మరియు ప్రాసెసింగ్ ఫలితాలను సృష్టిస్తాయి.
| ఇత్తడి గ్రేడ్ | సాధారణ ఉపయోగం | కొనుగోలుదారు గమనికలు |
|---|---|---|
| సి36000 | యంత్ర భాగాలు, ఫిట్టింగ్లు, ఖచ్చితమైన భాగాలు | అద్భుతమైన యంత్రసామర్థ్యం |
| సి26000 | స్ట్రిప్, షీట్, టెర్మినల్స్, ఏర్పడిన భాగాలు | మంచి డక్టిలిటీ మరియు ఫార్మబిలిటీ |
| సి26800 | అలంకార మరియు ఆకృతి గల ఇత్తడి భాగాలు | ఆకృతినిచ్చే గుణం మరియు రూపం మధ్య మంచి సమతుల్యత |
| సి28000 | ముంట్జ్ మెటల్, ప్లేట్లు, సముద్ర సంబంధిత భాగాలు | అధిక జింక్ శాతం, మంచి బలం |
| H59 / H62 | సాధారణ ఇత్తడి కడ్డీ, హార్డ్వేర్, మెషీనింగ్ | సాధారణ వాణిజ్య ఇత్తడి ఎంపికలు |
| H65 / H70 | గొట్టాలు, అలంకరణ మరియు ఆకారపు భాగాలు | మంచి ఆకృతినిచ్చే గుణం మరియు తుప్పు నిరోధకత |
కస్టమ్ బ్రాస్ ఎక్స్ట్రూషన్ ప్రొఫైల్స్ కోసం, ఆకృతి క్లిష్టత, మెషినబిలిటీ, బలం, ఉపరితల ముగింపు మరియు వ్యయ లక్ష్యం ఆధారంగా తుది గ్రేడ్ను ఎంచుకోవాలి.
బల్క్ ఆర్డర్కు ముందు టూలింగ్ ఖర్చును ఎలా తగ్గించాలి
కొనుగోలుదారులు ఈ చర్యలతో టూలింగ్ రిస్క్ను తగ్గించుకోవచ్చు:
| దశ | ఆచరణాత్మక చర్య | ఫలితం |
|---|---|---|
| ప్రస్తుత స్టాక్ను సమీక్షించండి | ముందుగా ఇత్తడి కడ్డీ, గొట్టం, పట్టీ, పలకను తనిఖీ చేయండి | అనవసరమైన డై ఖర్చును నివారించండి |
| ప్రొఫైల్ జ్యామితిని సరళీకరించండి | పలుచని గోడలు, పదునైన మూలలు మరియు సంక్లిష్టమైన కుహరాలను తగ్గించండి | తక్కువ డై కష్టత |
| టాలరెన్స్ను సరిగ్గా నిర్ధారించండి | అవసరం లేని చోట అతి కఠినమైన టాలరెన్స్ను నివారించండి | డై సర్దుబాటు ఖర్చును తగ్గించండి |
| మొదట నమూనా | CNC మెషీనింగ్ లేదా చిన్న-బ్యాచ్ ప్రాసెసింగ్ను ఉపయోగించండి | టూలింగ్కు ముందు డిజైన్ను సరిచూసుకోండి |
| ఉపయోగపడే పరిమాణాన్ని పెంచండి | డిమాండ్ను కలపండి లేదా వార్షిక పరిమాణాన్ని ప్లాన్ చేయండి | విస్తరించిన టూలింగ్ ఖర్చు |
| ఉపరితల ముగింపును ముందుగానే నిర్ధారించండి | అలంకరణ ముగింపు మార్గం మరియు ఖర్చును ప్రభావితం చేస్తుంది | పునఃపనిని నివారించండి |
| ప్రత్యేక మెటీరియల్ మరియు ప్రాసెసింగ్ ఖర్చు | పారదర్శకమైన కొటేషన్ అడగండి | సరఫరాదారుల పోలికను సులభతరం చేయడం |
పారదర్శక కొటేషన్ నిర్మాణం
కస్టమ్ బ్రాస్ ఎక్స్ట్రూషన్ ప్రొఫైల్స్ కోసం, కొనుగోలుదారులు ఖర్చు అంశాలను వేరుచేసే కొటేషన్ను అడగాలి.
తుది ఖర్చు =
ఇత్తడి ముడి పదార్థాల ధర
+ టూలింగ్ ఖర్చు
+ ఎక్స్ట్రూషన్ / ప్రాసెసింగ్ ఖర్చు
+ CNC మెషీనింగ్ లేదా సెకండరీ ప్రాసెసింగ్
+ ఉపరితల చికిత్స
+ తనిఖీ
+ ప్యాకేజింగ్
+ సరుకు రవాణా లేదా ఎగుమతి నిర్వహణ
ఇది ఒకే యూనిట్ ధర కంటే ఎక్కువ ఉపయోగకరమైనది, ఎందుకంటే అసలు ఖర్చు ఎక్కడి నుండి వస్తుందో ఇది చూపిస్తుంది.
ఒకవేళ సరఫరాదారు కేవలం ఒక అస్పష్టమైన ధరను మాత్రమే అందిస్తే, అందులో డై, మెషీనింగ్, ప్యాకేజింగ్ లేదా తనిఖీ చేర్చబడిందా లేదా అనేది కొనుగోలుదారులకు తెలియకపోవచ్చు.
ఇత్తడి ఎక్స్ట్రూషన్ ప్రొఫైల్స్ కోసం తనిఖీ పాయింట్లు
రవాణాకు ముందు, కొనుగోలుదారులు ఈ క్రింది వాటిని నిర్ధారించుకోవాలి:
| తనిఖీ అంశం | ఇది ఎందుకు ముఖ్యం |
|---|---|
| ఇత్తడి గ్రేడ్ | పదార్థ గుర్తింపును నిర్ధారిస్తుంది |
| క్రాస్-సెక్షన్ కొలతలు | ప్రొఫైల్ డ్రాయింగ్కు సరిపోలుతుందని నిర్ధారిస్తుంది |
| సరళత | అసెంబ్లీ మరియు మెషీనింగ్ కోసం ముఖ్యమైనది |
| ఉపరితల నాణ్యత | స్వరూపం, పూత మరియు అమరికను ప్రభావితం చేస్తుంది |
| గోడ మందం | క్రమరహిత ప్రొఫైల్లకు కీలకం |
| మెషీనింగ్ అలవెన్స్ | తరువాత డ్రిల్లింగ్ లేదా మిల్లింగ్ సాధ్యమవుతుందని నిర్ధారిస్తుంది |
| కాఠిన్యం లేదా యాంత్రిక లక్షణాలు | క్రియాత్మక భాగాలకు ఉపయోగపడుతుంది |
| ప్యాకేజింగ్ | ఎగుమతి సమయంలో గీతలు మరియు ఆకారం మారడాన్ని నివారిస్తుంది |
అలంకరణ లేదా కనిపించే భాగాల కోసం, ఉపరితల తనిఖీ మరింత కఠినంగా ఉండాలి. విద్యుత్ లేదా యాంత్రిక భాగాల కోసం, కొలతలు మరియు పదార్థ ధృవీకరణ మరింత ముఖ్యమైనవి.
కొనుగోలుదారులు సైంబర్ మెటల్తో ఎందుకు పని చేస్తారు
బల్క్ ఆర్డర్కు ముందు ఇత్తడి సామాగ్రి, కస్టమ్ ఎక్స్ట్రూషన్ సమీక్ష మరియు ప్రాసెసింగ్ సమన్వయం అవసరమయ్యే విదేశీ కొనుగోలుదారులకు సైంబర్ మెటల్ మద్దతు అందిస్తుంది.
మా మద్దతులో ఇవి ఉంటాయి:
- ఇత్తడి ముడి పదార్థాల సరఫరారాడ్, బార్, స్ట్రిప్, ట్యూబ్, షీట్, ప్లేట్ మరియు ప్రత్యేక ప్రొఫైల్లతో సహా
- ఇత్తడి ప్రత్యేక ఆకారపు ఎక్స్ట్రూషన్కస్టమ్ ప్రొఫైల్ ప్రాజెక్ట్లకు మద్దతు
- C36000 ఇత్తడి గుండ్రటి కడ్డీమరియుH59 ఇత్తడి హెక్స్ బార్మెషీనింగ్ మార్గాల కోసం ఎంపికలు
- C26000 ఇత్తడి పట్టీస్టాంపింగ్ మరియు విద్యుత్ అనువర్తనాలకు మద్దతు
- ఇత్తడి గొట్టంబోలు లేదా స్లీవ్ లాంటి భాగాలకు మద్దతు
- టూలింగ్ కొటేషన్కు ముందు డ్రాయింగ్ సమీక్ష
- కస్టమ్ ఇత్తడి భాగాల కోసం CNC మెషీనింగ్ సమన్వయం
- ఎగుమతి ప్యాకింగ్ మరియు రవాణా మద్దతు
మీరు కస్టమ్ బ్రాస్ ఎక్స్ట్రూషన్ ప్రొఫైల్ను మూల్యాంకనం చేస్తుంటే, మీ డ్రాయింగ్, లక్ష్య పరిమాణం, బ్రాస్ గ్రేడ్, టాలరెన్స్, సర్ఫేస్ ఫినిష్ మరియు వార్షిక డిమాండ్ను దీని ద్వారా పంపండి.సైంబర్ మెటల్ సంప్రదింపు పేజీటూలింగ్ ఖర్చు, MOQ, మెటీరియల్ రూట్ మరియు ప్రాసెసింగ్ ప్లాన్ను పోల్చడంలో మా బృందం సహాయం చేయగలదు.
ముగింపు
ఇత్తడి ఎక్స్ట్రూజన్ ప్రొఫైల్ కోసం టూలింగ్ ఖర్చును తగ్గించడం అనేది కేవలం తక్కువ డై ధర కోసం చర్చలు జరపడం మాత్రమే కాదు. ఎక్స్ట్రూజన్ సరైన మార్గమో కాదో నిర్ధారించుకోవడం, అందుబాటులో ఉన్న ఇత్తడి స్టాక్ను పోల్చడం, డ్రాయింగ్ను సమీక్షించడం, MOQ ప్రభావాన్ని లెక్కించడం, మరియు మెటీరియల్ మరియు ప్రాసెసింగ్ ఖర్చుల నుండి టూలింగ్ ఖర్చును వేరు చేయడం ఉత్తమమైన వ్యూహం.
విదేశీ కొనుగోలుదారులకు, ఈ విధానం అనవసరమైన డై ఛార్జీలను నివారించడానికి, శాంప్లింగ్ రిస్క్ను తగ్గించడానికి మరియు బల్క్ ఆర్డర్కు ముందు మరింత పారదర్శకమైన కొటేషన్ను రూపొందించడానికి సహాయపడుతుంది.
తరచుగా అడిగే ప్రశ్నలు
ఇత్తడి ఎక్స్ట్రూషన్ ప్రొఫైల్ అంటే ఏమిటి?
ఇత్తడి ఎక్స్ట్రూషన్ ప్రొఫైల్ అనేది వేడి చేసిన ఇత్తడిని ఒక డై గుండా బలవంతంగా పంపడం ద్వారా ఉత్పత్తి చేయబడిన ఒక కస్టమ్ లేదా ప్రామాణిక ఇత్తడి ఆకారం. పారిశ్రామిక, విద్యుత్, అలంకరణ లేదా యాంత్రిక అనువర్తనాల కోసం నిరంతర క్రాస్-సెక్షన్ అవసరమైనప్పుడు దీనిని ఉపయోగిస్తారు.
కొనుగోలుదారులు ఇత్తడి ఎక్స్ట్రూషన్ టూలింగ్ ఖర్చును ఎలా తగ్గించుకోవచ్చు?
కొనుగోలుదారులు ముందుగా ఉన్న ఇత్తడి నిల్వను తనిఖీ చేయడం, ప్రొఫైల్ జ్యామితిని సరళీకరించడం, వాస్తవిక టాలరెన్స్ను నిర్ధారించడం, డై ఓపెనింగ్కు ముందు ప్రోటోటైపింగ్ చేయడం మరియు వినియోగించదగిన ఆర్డర్ పరిమాణాన్ని పెంచడం ద్వారా టూలింగ్ ఖర్చును తగ్గించుకోవచ్చు.
CNC మెషీనింగ్ కంటే బ్రాస్ ఎక్స్ట్రూషన్ మెరుగైనదా?
స్థిరమైన క్రాస్-సెక్షన్తో కూడిన పునరావృత బల్క్ ఆర్డర్ల కోసం బ్రాస్ ఎక్స్ట్రూషన్ ఉత్తమమైనది. చిన్న ట్రయల్ ఆర్డర్లు, సంక్లిష్టమైన చిన్న భాగాలు లేదా టూలింగ్కు సిద్ధంగా లేని డిజైన్ల కోసం CNC మెషీనింగ్ తరచుగా ఉత్తమమైనది.
ఇత్తడి ఎక్స్ట్రూషన్ ప్రొఫైల్ కొటేషన్ కోసం ఏ సమాచారం అవసరం?
సరఫరాదారుకు సాధారణంగా డ్రాయింగ్, ఇత్తడి గ్రేడ్, ప్రొఫైల్ సైజు, టాలరెన్స్, పొడవు, పరిమాణం, ఉపరితల ముగింపు, మెషీనింగ్ అవసరం, ప్యాకేజింగ్ అవసరం మరియు డెలివరీ షెడ్యూల్ అవసరం అవుతాయి.
సైంబర్ కస్టమ్ బ్రాస్ ఎక్స్ట్రూషన్ ప్రొఫైల్లకు మద్దతు ఇవ్వగలదా?
అవును. కస్టమ్ బ్రాస్ ప్రొఫైల్ ప్రాజెక్ట్ల కోసం సైంబర్ (CYMBER) ఇత్తడి మెటీరియల్ సరఫరా, ఇత్తడి ప్రత్యేక ఆకారపు ఎక్స్ట్రూషన్ సమీక్ష, CNC మెషీనింగ్ సమన్వయం, తనిఖీ మద్దతు, ఎగుమతి ప్యాకింగ్ మరియు కొటేషన్ తయారీ వంటి సేవలను అందిస్తుంది.
పోస్ట్ చేసిన సమయం: జూన్-29-2026